“模板界面”的搜索结果
找到 311 条内容
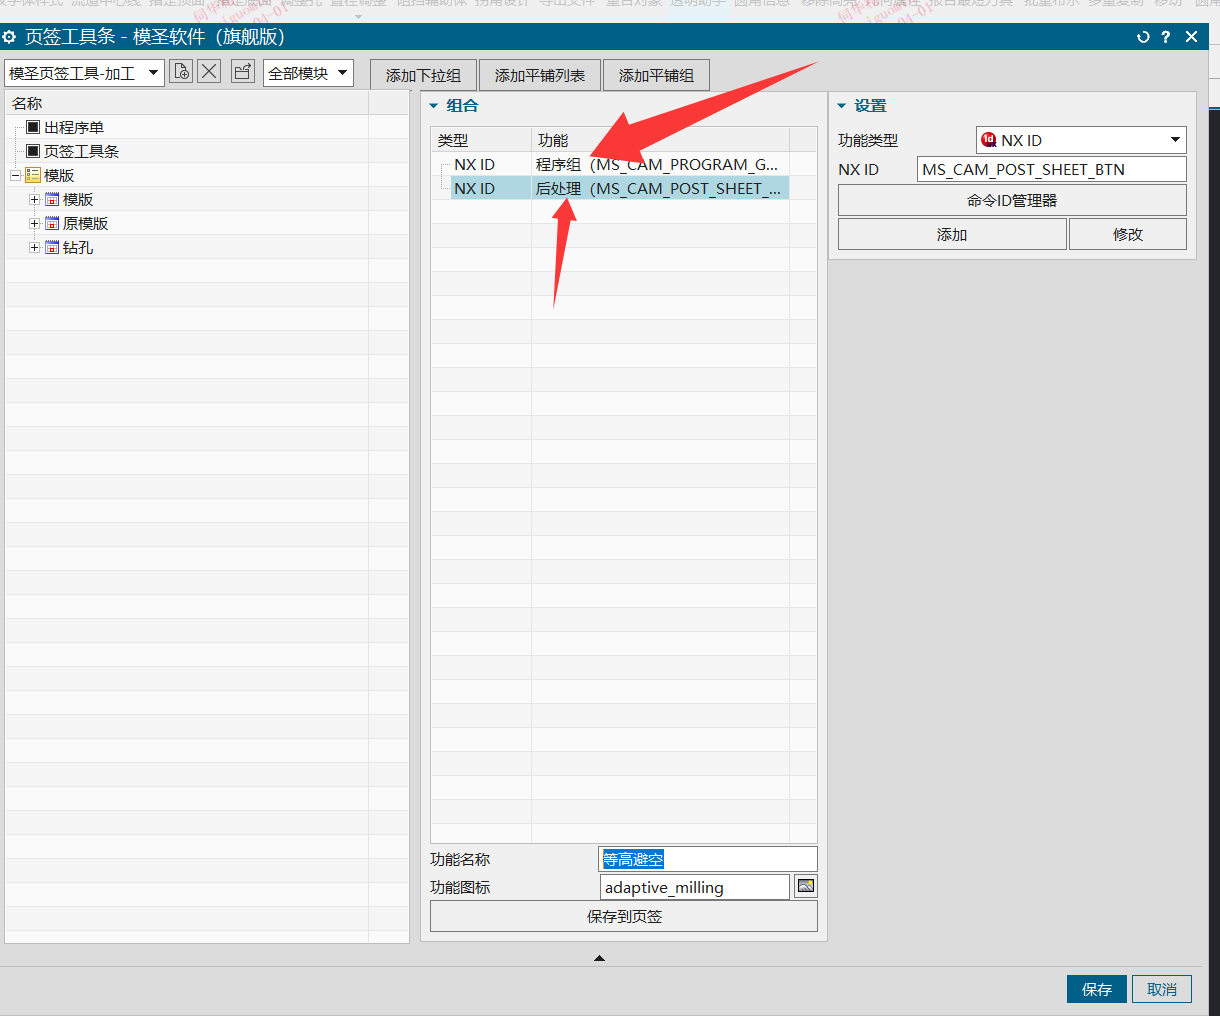
后处理输出文件没有后缀名怎么办?
后处理输出不想带后缀时,可以在后处理扩展名或后缀设置中勾选相关选项,并把后缀输入框留空。M99 子程序等场景如果不想带后缀,也可通过后处理后缀配置实现。
查看答案 →
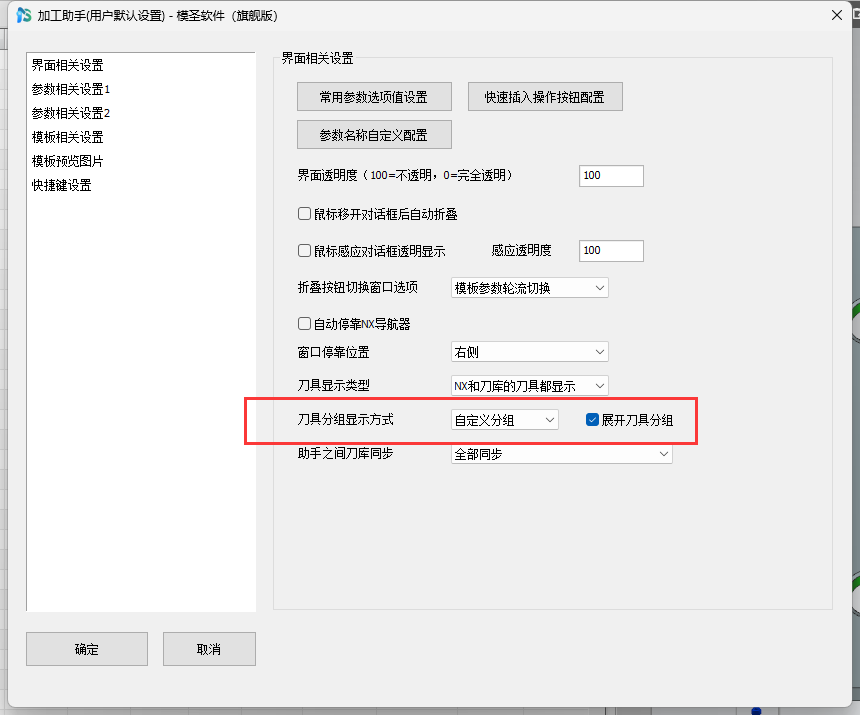
加工助手里的刀库能不能直接做成快捷键或按钮?
加工助手里的刀库选择本身通常不能直接做成独立快捷键或按钮,但可以预设默认刀库,让日常调用时优先使用指定刀库。需要快捷换刀时,应结合加工助手、透明助手或刀库同步规则处理。
查看答案 →
钻孔底部停顿应使用 G82 或支持停顿的循环
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
阅读文章 →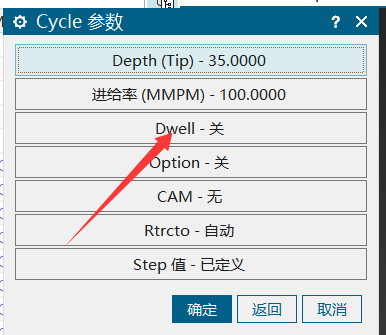
高版本里 G83 和带 M19 退刀的镗孔模式应该怎么选?
高版本 NX/UG 中,G83 深孔循环可优先按“标准钻深孔”理解;带 M19 退刀的镗孔通常对应 G76,也就是标准镗偏置后快退一类模式。最终仍要以后处理输出和机床系统为准。
查看答案 →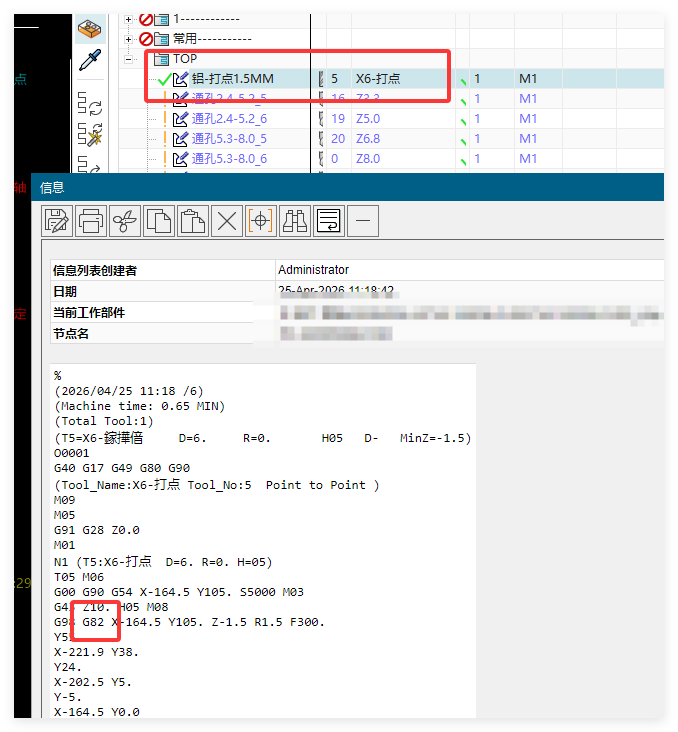
程序单出现总时间和单条程序时间混在一起,先检查什么?
程序单时间需要比 NX/UG 计算时间增加时,可在后处理程序单设置或默认设置中调整加工时间倍数。输出时要区分程序时间和按比例换算后的实际时间。
查看答案 →
看自动编程策略属于哪类,可先看策略右边括号里的类型
自动编程模板里的策略名称不清楚时,可先看策略右边括号中的类型提示。例如倒角可能对应多种加工方式,仍要进入配置查看具体使用的策略和模板。
查看答案 →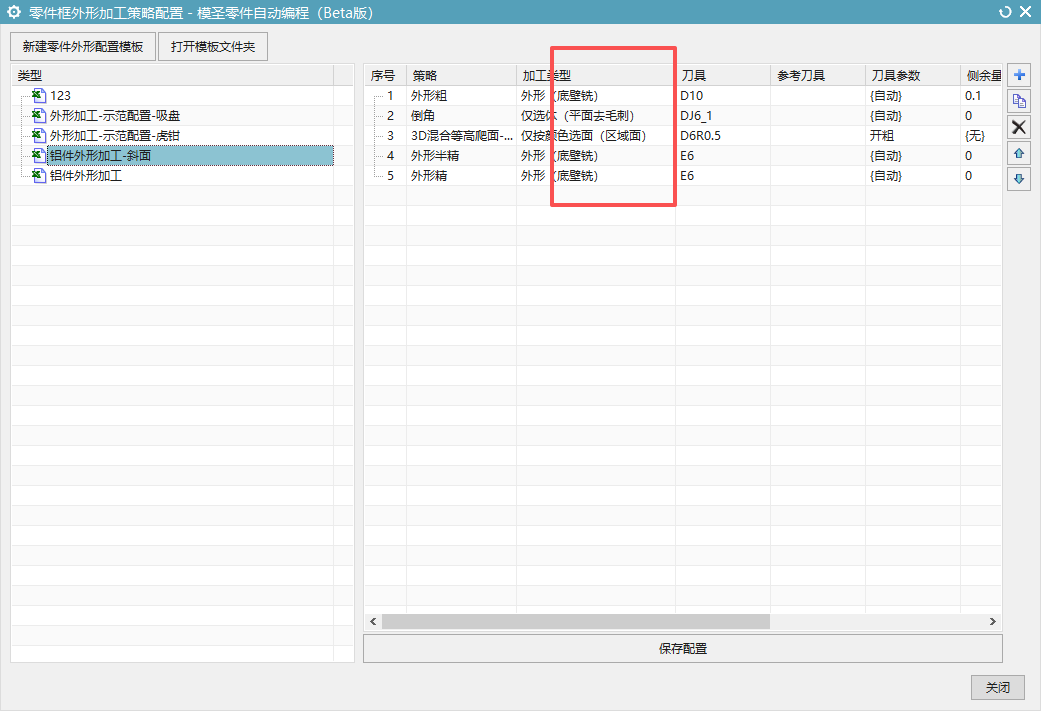
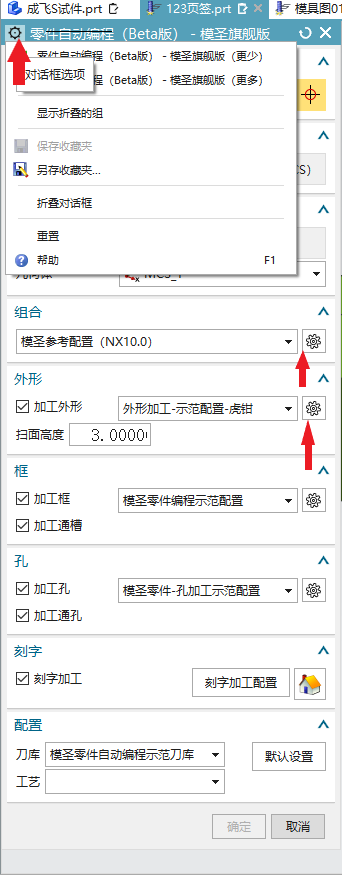
怎样让程序单或后处理程序名默认使用 PRT 文件名?
程序单名称或工件名称识别成工序名、倒角名时,先检查名称来源配置。需要读取零件文件或部件名称时,应把程序单名称来源改为零件名、部件名或对应变量,而不是沿用当前工序名称。
阅读文章 →