不同程序组坐标不一致,后处理或程序单为什么没有报警?
同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
查看答案 →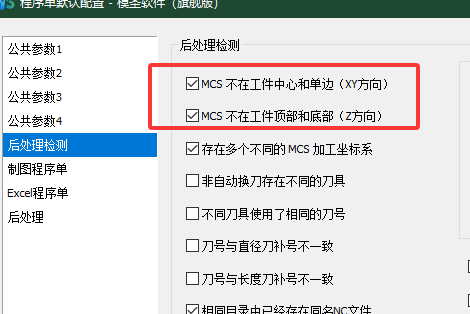
同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
查看答案 →
点孔选择整孔顶部或孔面顶部后,输出仍按最高孔高度走时,可以先把“指定深度”改为“无”,并确认编辑后已保存。若启用了点孔合并,也要同步检查合并规则。
查看答案 →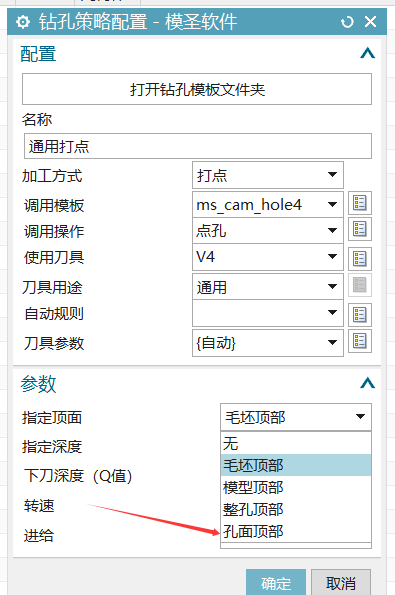
零件自动编程里的扫面高度可从对应组合或外形加工配置进入修改;外形开粗想让毛坯自动固定放大时,不一定有单独固定项,应结合扫面高度、面铣或底壁铣模板处理。
查看答案 →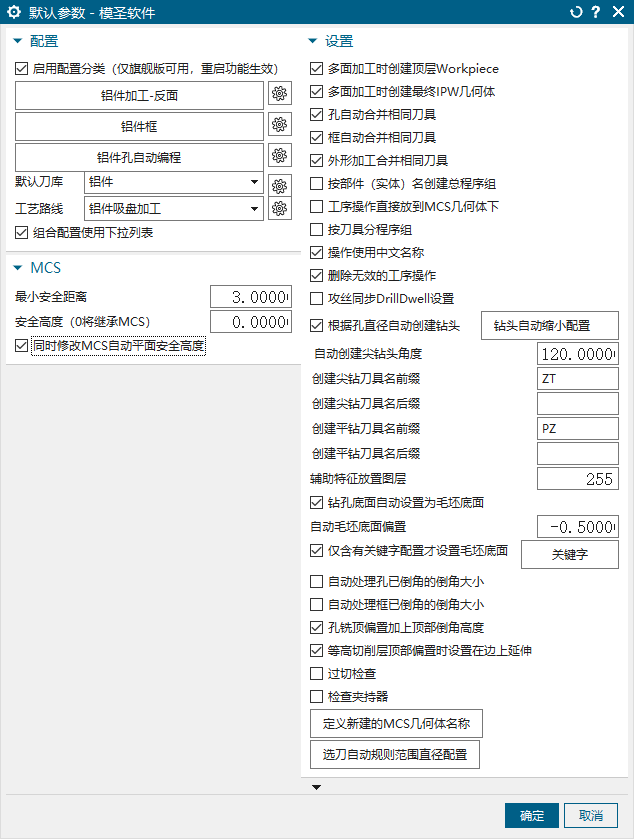
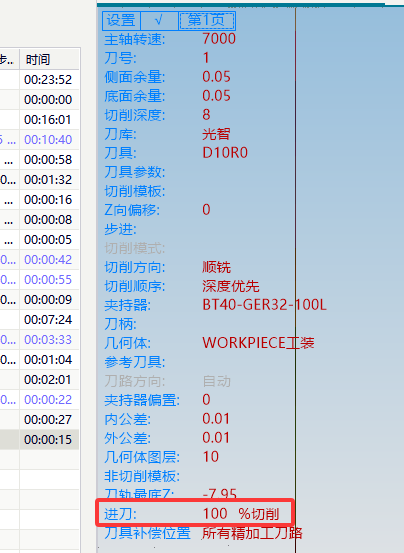
孔自动识别不到破孔、局部圆弧孔或特殊孔时,可以尝试调整破孔角度;遇到漏料孔、小孔贴近大孔导致孔铣误识别时,应人工复核,必要时单独手动操作。
阅读文章 →
同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
阅读文章 →
配置迁移或升级前应先备份整个模圣目录。遇到页签、关键字、同步刀库参数、插入操作异常时,优先用最新版完整包验证,再把旧配置逐项迁移,避免旧文件影响新版逻辑。
阅读文章 →
NX 加工数据库可以按材料、切削方法绑定参数;模圣刀库更常用于模板调用和刀具参数同步。实际维护时可按材料和余量拆行,例如 45 粗、铝件粗加工等,避免所有材料混用一套参数。
查看答案 →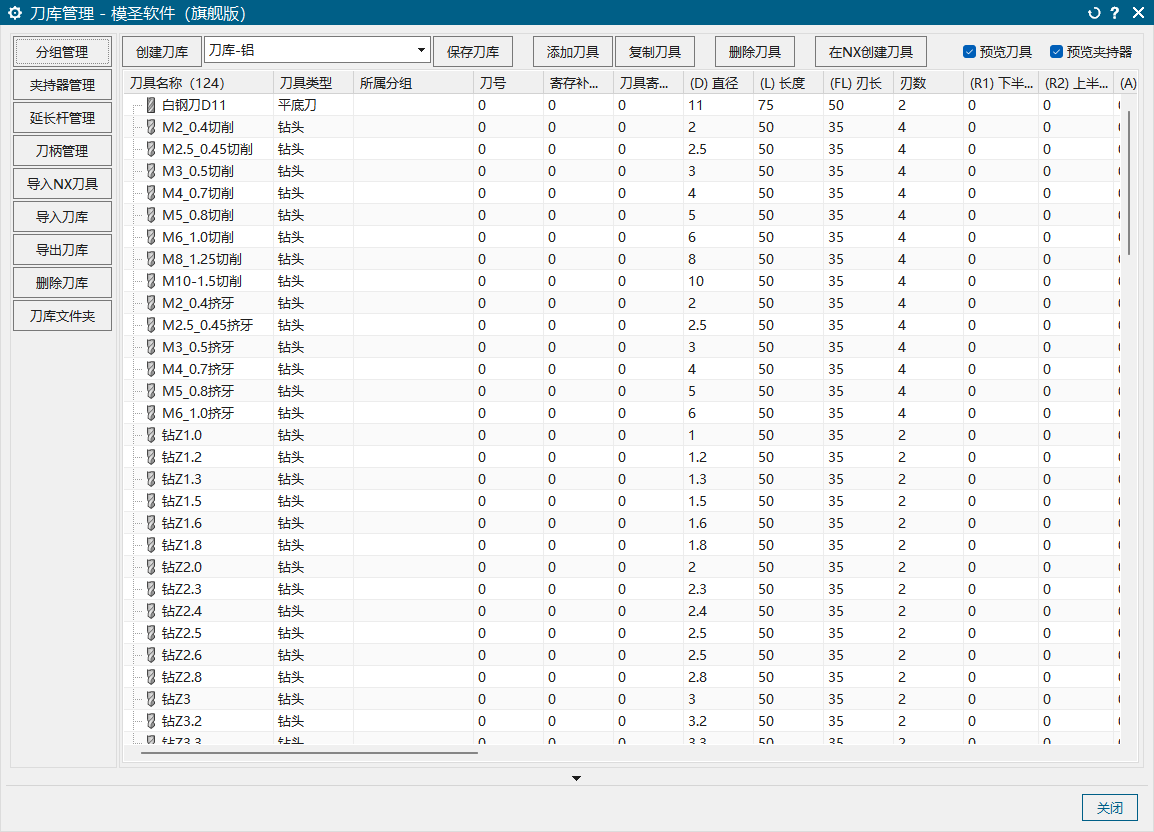
模板中非切削参数原来可用、突然没反应时,可能是配置文件、操作记忆或解压过程被安全软件干扰。可先用之前压缩包还原测试,解压时关闭可能拦截文件的安全软件,并检查配置文件是否仍完整。
查看答案 →