仿真 IPW 很粗糙时怎样判断有没有过切?
IPW 或加工后的过程工件需要导出时,可尝试导出 STL 格式。此类导出通常只能以小平面体或三角网格形式保存,并不等同于可参数化编辑的实体模型。
查看答案 →IPW 或加工后的过程工件需要导出时,可尝试导出 STL 格式。此类导出通常只能以小平面体或三角网格形式保存,并不等同于可参数化编辑的实体模型。
查看答案 →想快速设置毛坯时,先确认当前加工环境里的 WORKPIECE 或工件对象已经指定。没有先指定工件对象,后面的毛坯、材料和程序单信息都可能无法自动读取。
查看答案 →可以先把 NX 夹持器手动添加到刀具上,再到模圣刀库中使用“添加 NX 夹持器到模圣”一类功能导入。文件后缀不同不一定能批量直接导,常用夹持器可能需要逐个调出导入。
查看答案 →

2D 转 3D 更适合图纸线型规范、特征表达清楚的冲压模类图纸;如果图纸线型不统一、孔和沉头孔表达不完整,可能只识别外形或漏掉特征。当前不要把它当成自动理解任意图纸的功能使用。
查看答案 →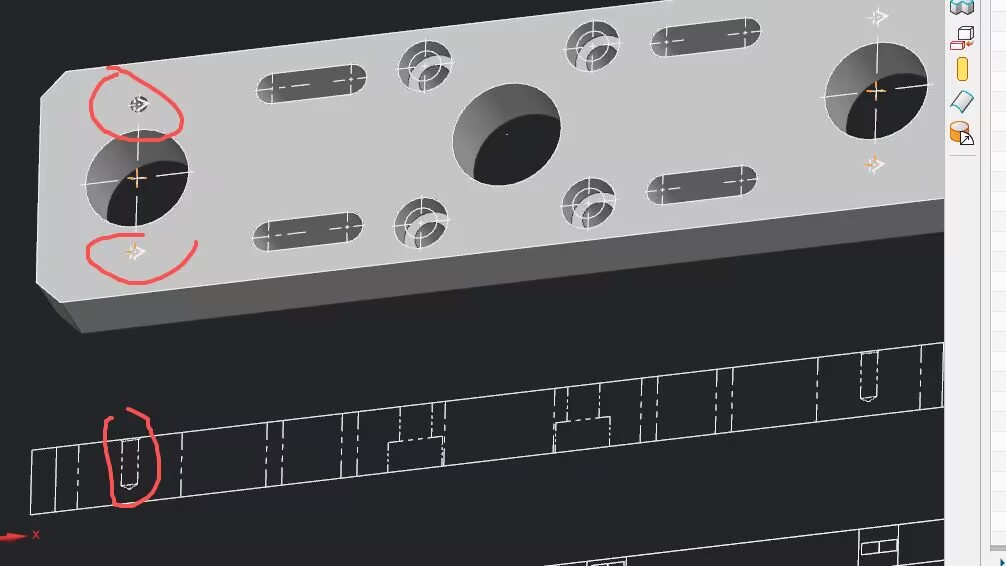
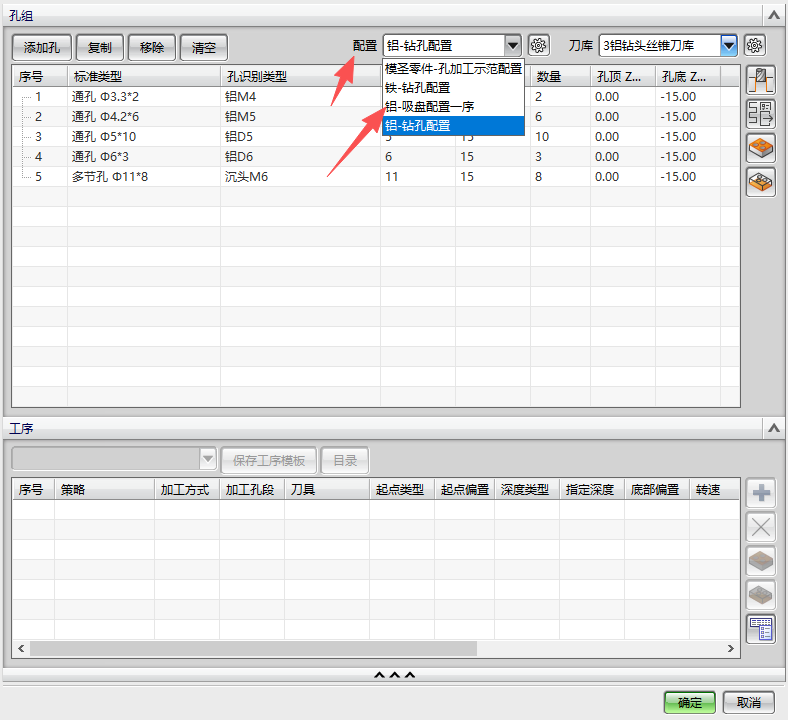
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →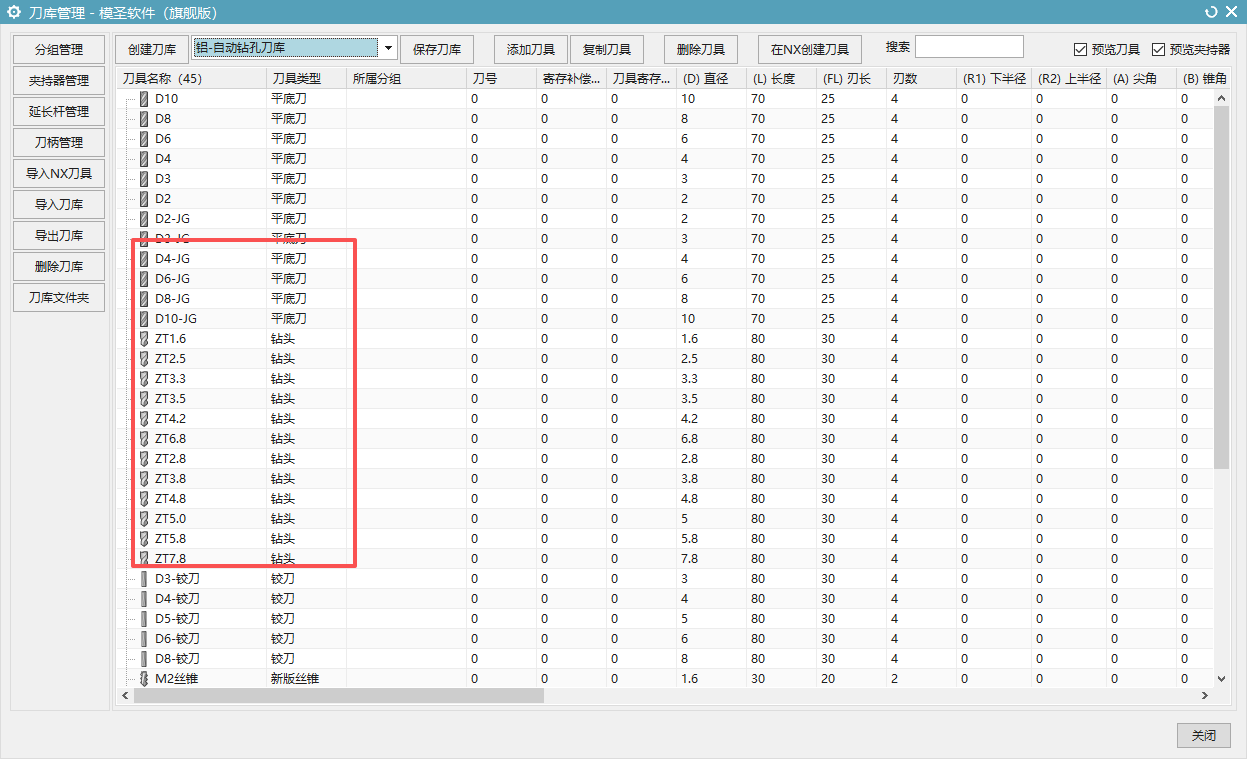
V5.4 更新中,透明助手和 ONT 助手解锁全部功能到个人版;同时零件自动编程、孔自动编程、页签工具栏、工艺路线和配置系统也有多项更新。
阅读文章 →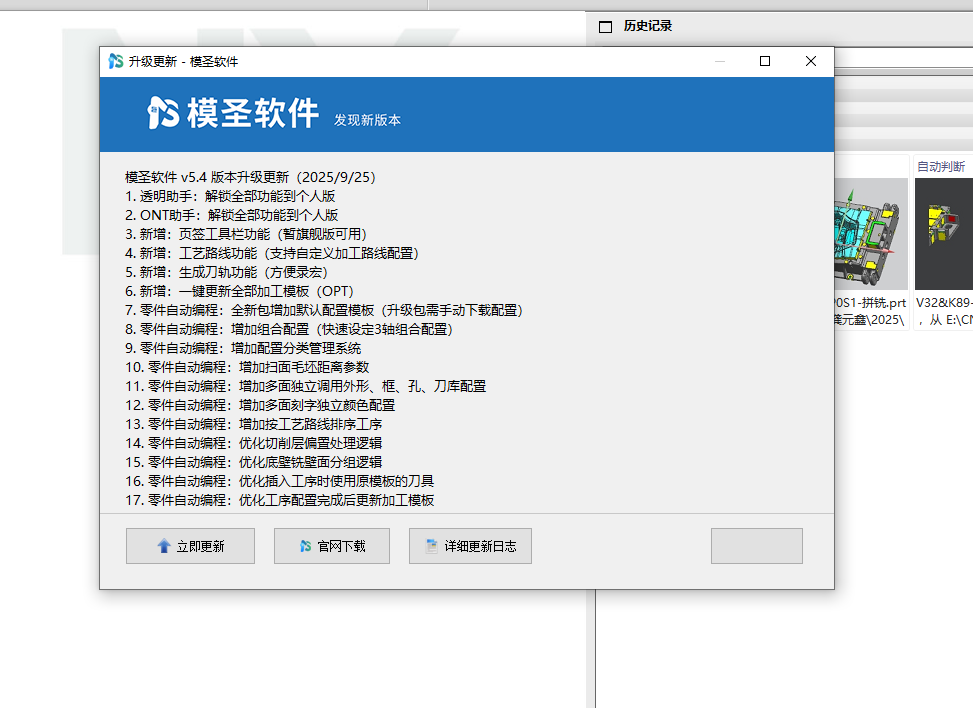
程序单或出图结果突然空白、重新出单看不到内容时,可先检查制图界面图层是否打开,特别是 254、255 等相关图层;必要时执行全部显示,再重新出单验证。
查看答案 →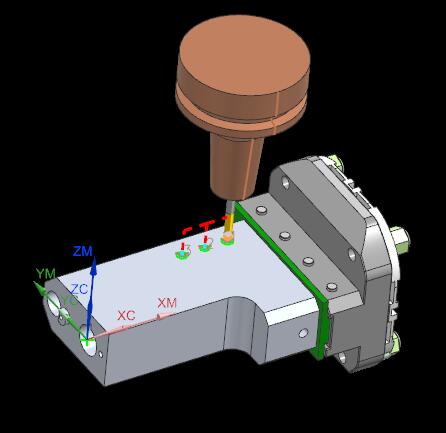
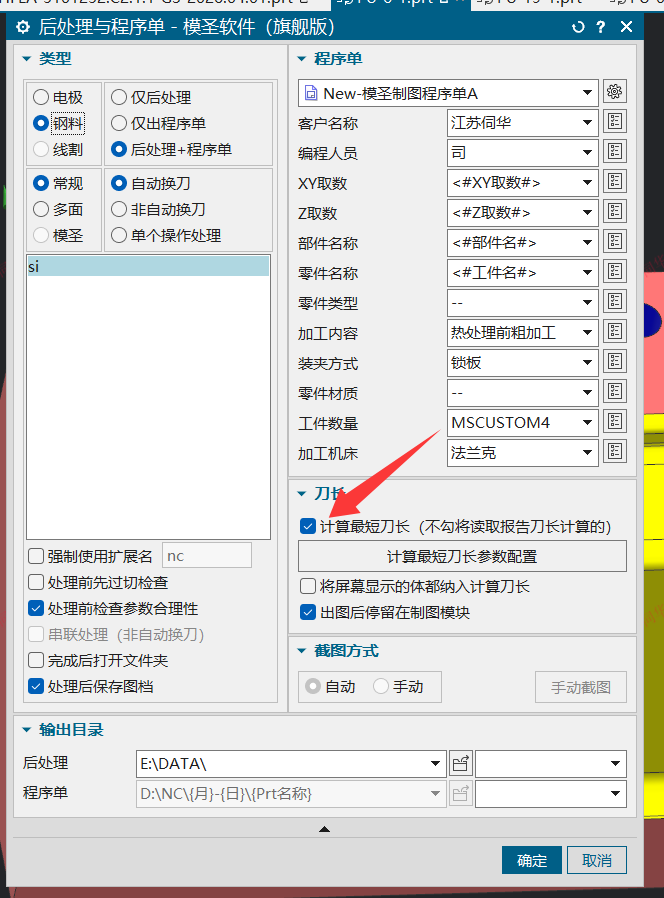
后处理界面勾选计算刀长后,最短刀长的计算来源要分清。四轴、五轴场景可优先尝试 NX/UG 自带算法;但钻头、台阶孔、孔距侧壁较近等情况可能不够准,计算结果仍要人工复核。
查看答案 →
同一把刀用于多个工序时,应重点按最长刀长装刀。程序单一般会关注最长值,但如果同刀具被拆到不同程序组或不同视图,现场可能看漏。可用刀具视图或按刀具汇总方式出单。
阅读文章 →