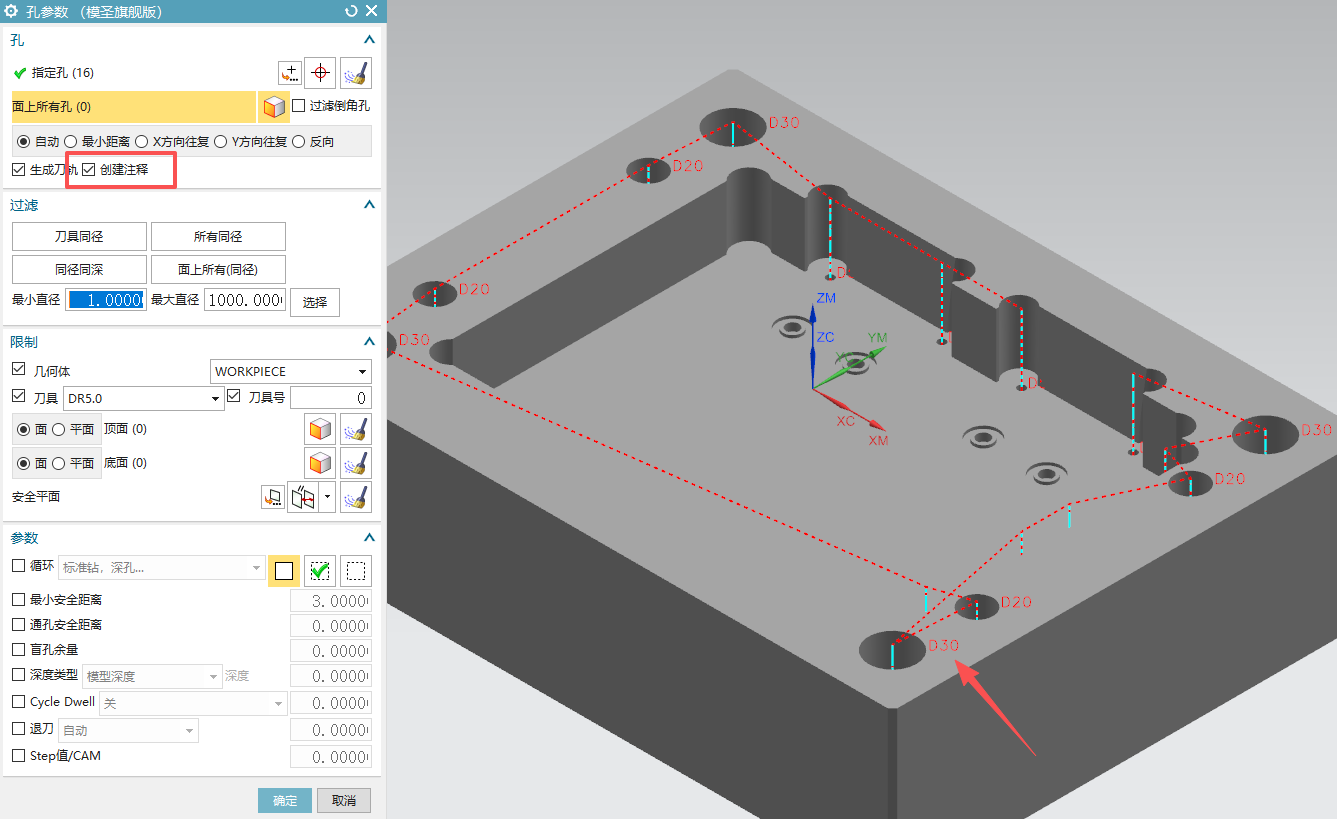
飞顶面辅助线没有进入 255 图层,先检查自动编程默认设置的图层设置
如果多数辅助线能进入 255 图层,只有飞顶面的辅助线没有进入,说明全局图层设置可能正常,问题更可能在该命令自身的图层输出规则或版本实现上。
查看答案 →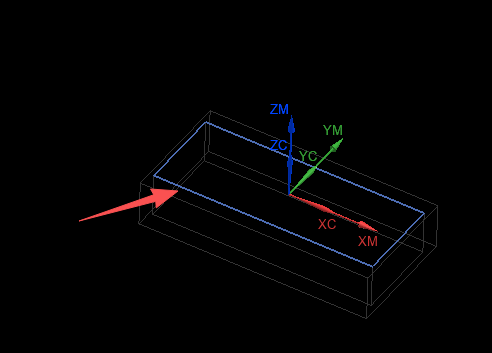
如果多数辅助线能进入 255 图层,只有飞顶面的辅助线没有进入,说明全局图层设置可能正常,问题更可能在该命令自身的图层输出规则或版本实现上。
查看答案 →
程序单中加入 M00 后,如果装刀长不显示,先移除 M00 做对照测试。若移除后恢复显示,说明问题与该停顿指令或对应输出规则有关。
查看答案 →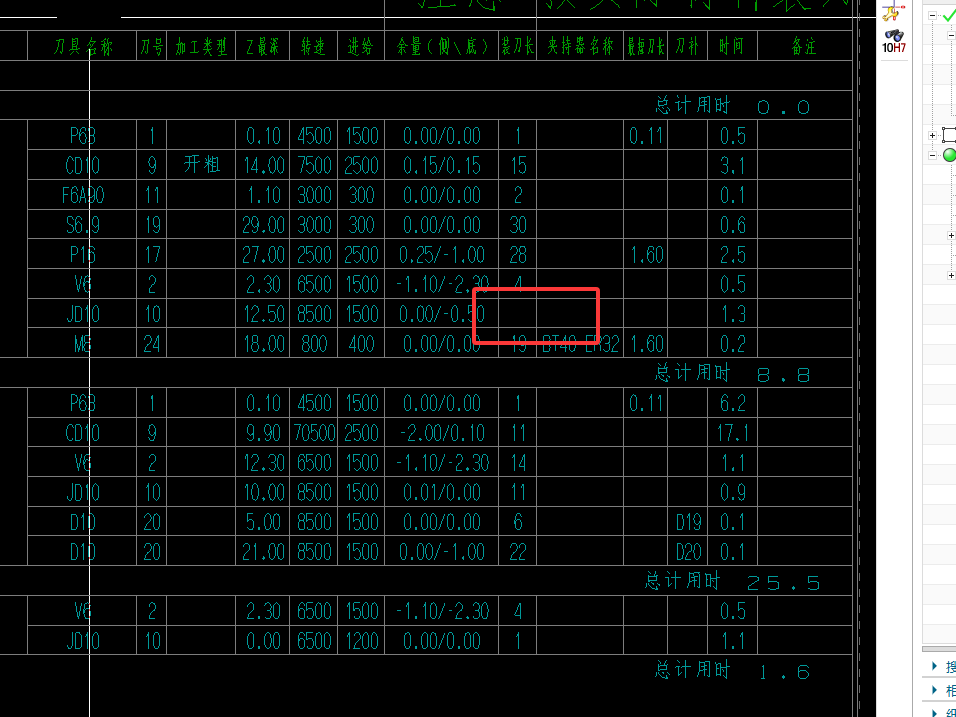
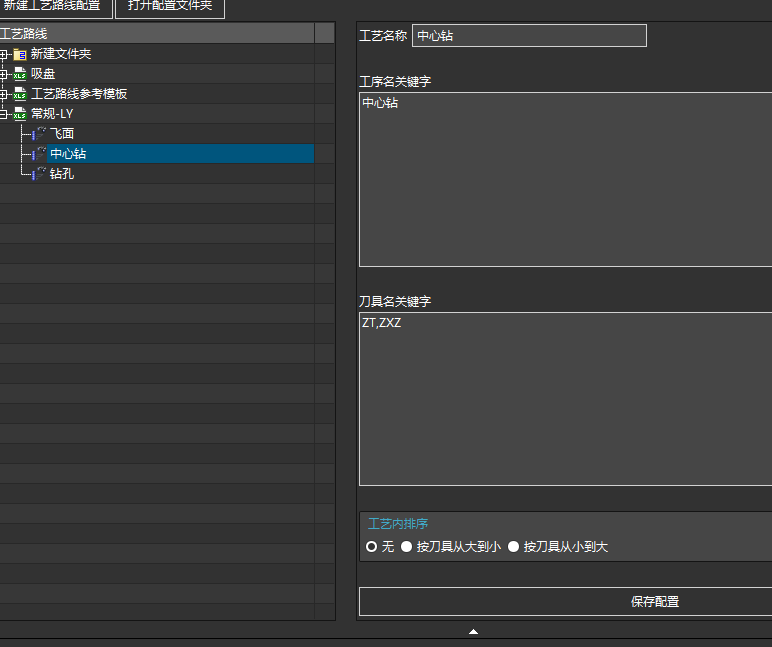
同一机床上的 3+2 定轴和联动加工通常可以使用同一套后处理,但前提是后处理已经支持对应的旋转轴、坐标转换和联动输出规则。正式使用前必须用简单程序验证。
查看答案 →多坐标或宏程序输出报警夹具偏置时,先检查工序或模板里的夹具偏置编号是否符合后处理规则。夹具偏置编号不一致,可能导致后处理报警或输出不符合预期。
查看答案 →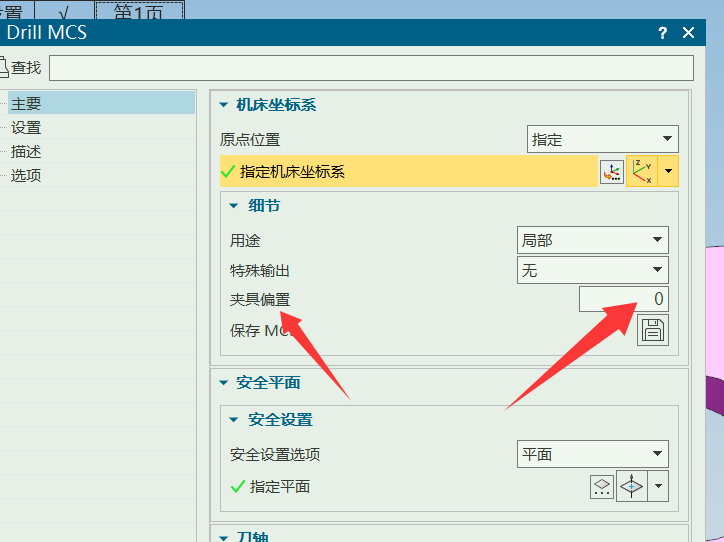
模板中期望快速输出,但自动编程生成后变成 G1,应先检查工序里的输出方式、快速连接或后处理对快速移动的处理规则。若后处理依赖 G0 才能加 G43,更要先确认生成端是否保留快速移动。
查看答案 →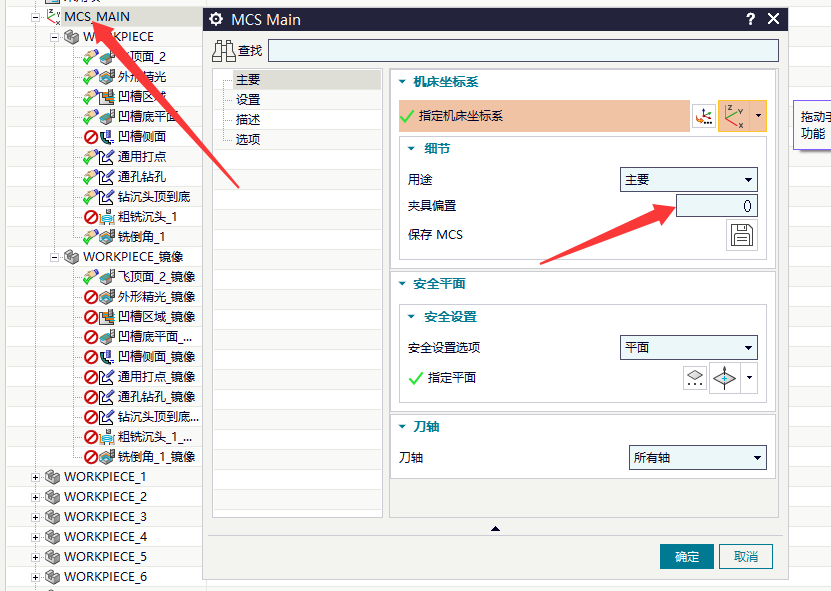
侧铣头反向攻牙如果需要从 G84 改为 G74,常见思路是让后处理识别方向,或把反转刀具与正常刀具分开管理。若要做成批量开关,应先把方向参数和输出规则梳理清楚。
阅读文章 →