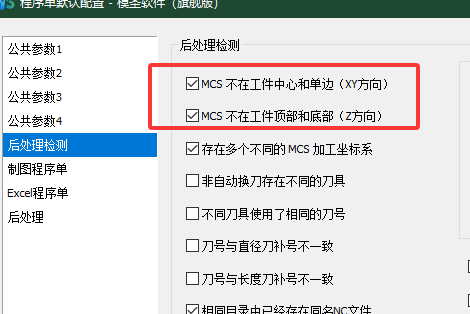
刀库缺少指定规格刀具时,不应默认套用相邻规格参数
自动编程或模板调用到某个规格刀具时,如果刀库里没有对应刀具,不能简单假设会自动继承相邻规格的切削参数。应在刀库中补齐该规格刀具,并单独维护转速、进给、切深和步距。
查看答案 →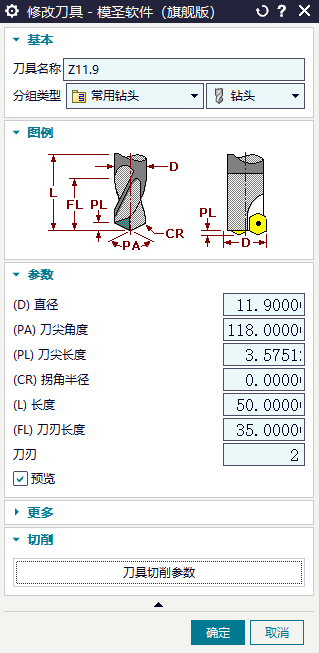
自动编程或模板调用到某个规格刀具时,如果刀库里没有对应刀具,不能简单假设会自动继承相邻规格的切削参数。应在刀库中补齐该规格刀具,并单独维护转速、进给、切深和步距。
查看答案 →
自动编程安全高度要同时关注默认参数、MCS 安全平面和具体工序模板。点孔、钻孔正常但螺纹铣高度偏低时,要单独检查螺纹铣模板和坐标系安全平面来源。
查看答案 →

点孔选择整孔顶部或孔面顶部后,输出仍按最高孔高度走时,可以先把“指定深度”改为“无”,并确认编辑后已保存。若启用了点孔合并,也要同步检查合并规则。
查看答案 →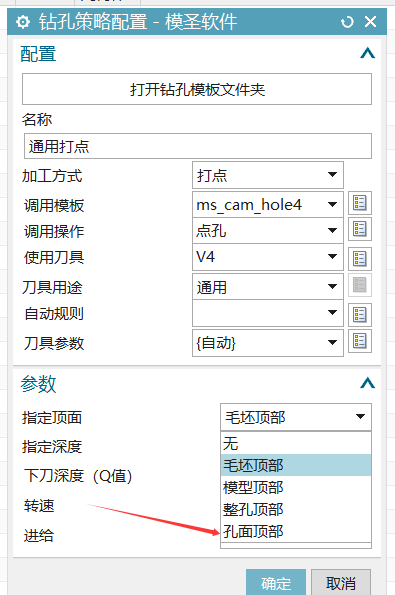
配置迁移或升级前应先备份整个模圣目录。遇到页签、关键字、同步刀库参数、插入操作异常时,优先用最新版完整包验证,再把旧配置逐项迁移,避免旧文件影响新版逻辑。
阅读文章 →模圣功能命令或自动出图等工具报错时,除重新解压完整包和屏蔽第三方插件外,还应补齐 Microsoft/Windows 运行库、.NET 等基础运行环境;旧 NX 版本也建议同步评估兼容性。
阅读文章 →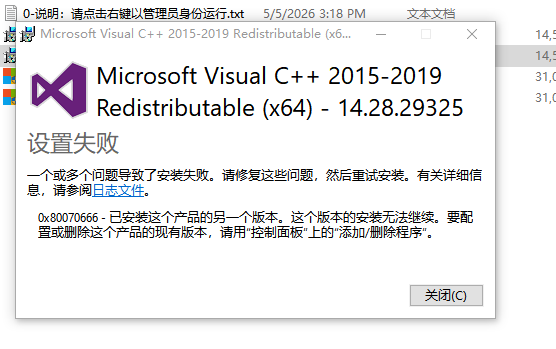
半封闭区域使用底壁铣、跟随部件或光顺刀路时,刀路中间变稀可能与步距、光顺半径、区域宽度、版本算法有关。不要只盯着一个参数,建议按组合条件排查。
阅读文章 →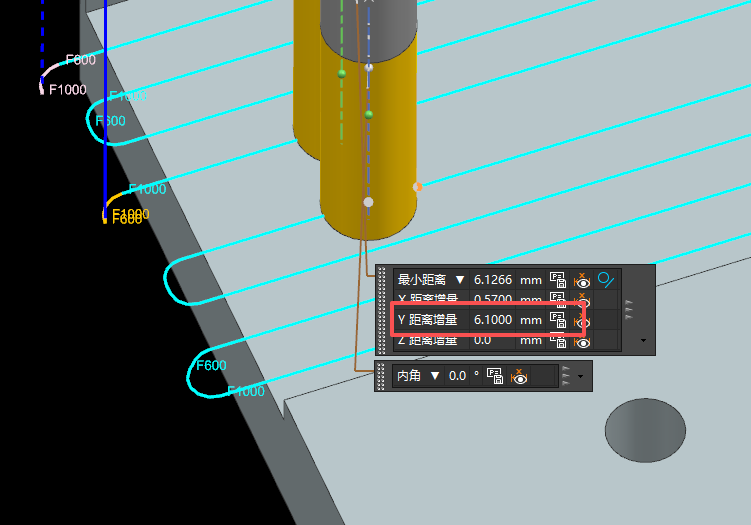
多个 UG 版本共用同一个模圣文件夹,可能导致页签配置异常、修复无效或配置混乱。更稳妥的做法是每个 UG 版本对应一套独立模圣文件夹,并做好备份。
阅读文章 →刀库中的系统类型和类型名称都可以按企业习惯补充,但两者作用不同。类型名称更常用于刀库参数匹配;系统类型下拉不等于刀具类型匹配规则。新增倒角等类型时应统一命名并保存。
阅读文章 →

刀库类型 ID 可理解为工艺或参数类型的编号,用来把刀具参数按开粗、半精、精光等类别分组。编号不一定需要全部相同,常见做法是按加工类别分段,例如开粗 101、半精 102、精光 106 等,后续参数匹配更清楚。
阅读文章 →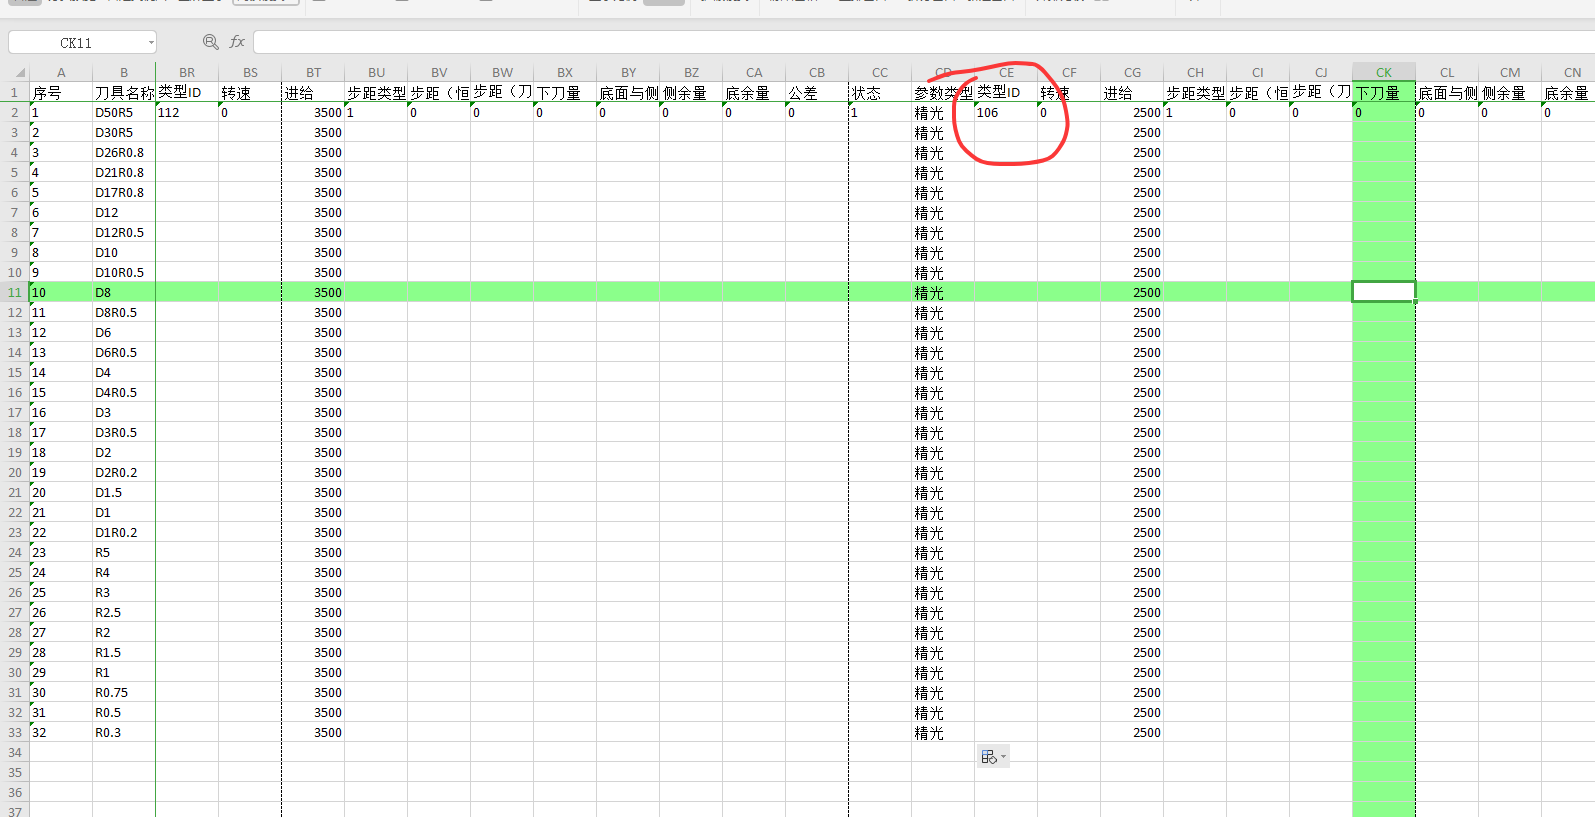
程序单或制图程序单经常崩溃时,先确认是否为官网最新版本;如果是表格程序单,可尝试用 WPS 打开或输出测试。制图程序单和表格程序单的依赖不同,排查时要分开看。
阅读文章 →同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
查看答案 →