自动编程通常调用刀库中的刀具和参数,刀库质量会直接影响自动生成结果。
是否自动钻清角孔取决于配置;配置让它钻才会钻,不能只靠默认逻辑猜测。
钻孔参数选孔时不要顶面和底面各选一次;通常选一次、框选或选面即可。
ONT助手用于在UG界面里直接调整加工参数,例如换刀、改余量等,提高修改效率。
刀库刀号需要批量整理时,可以先导出数据,排好刀号后再导入。
四轴转台在锁轴时可先解锁,再用 G0/G90/坐标系/A 角度指令旋转,最后锁回。
超级工具条占用宽度较大时,可以启用折叠功能,让工具条收起后再按需要展开。
清理单条程序如果把几何体上的毛坯也清掉,建议改用清理模板控制清理对象。
配置很多策略不代表每次都会全部计算,识别完特征后一般只计算识别到的刀路。
底壁铣只选底面时,软件不一定能自动判断壁方向和毛坯余量,底面与壁面一起选择更容易计算。
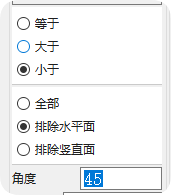
选择倒角面时,可以用角度小于指定值并排除平面、竖直面等条件,按顺序设置后再输入角度确认。
M5 攻牙断丝锥时,重点检查底孔、丝锥状态、机床刚性和是否改用铣牙。
需要查看或调整毛坯距离等参数时,可以使用助手功能。
别人配置好的模板不一定能直接适配自己的零件、装夹和刀库,建议从基础策略开始逐步补充。
新手可以先用加工助手插入模板和基础工艺库,不必一开始就追求完整自动编程。