
批量修改刀库与自动编程配置的注意事项
配置迁移或升级前应先备份整个模圣目录。遇到页签、关键字、同步刀库参数、插入操作异常时,优先用最新版完整包验证,再把旧配置逐项迁移,避免旧文件影响新版逻辑。
阅读文章 →配置迁移或升级前应先备份整个模圣目录。遇到页签、关键字、同步刀库参数、插入操作异常时,优先用最新版完整包验证,再把旧配置逐项迁移,避免旧文件影响新版逻辑。
阅读文章 →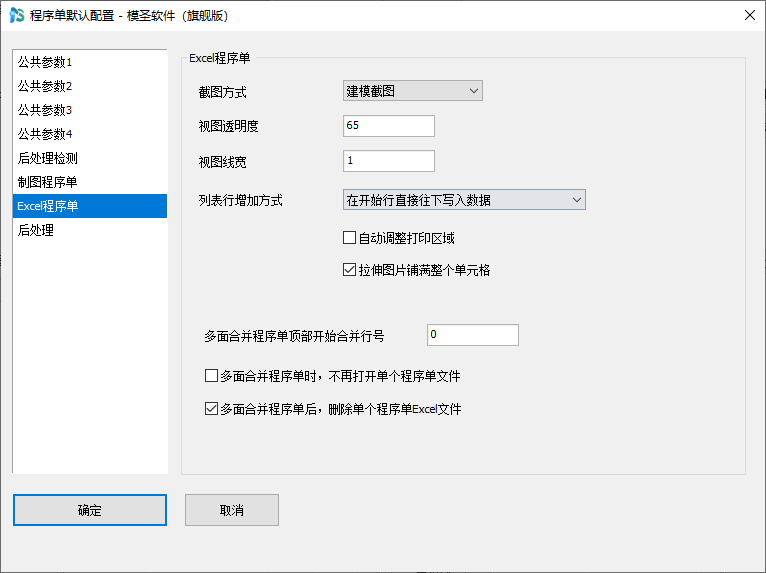
制图程序单或制图模板里文字变成方格时,优先检查制图默认字体和文本字体设置。新装 NX/UG 可能默认使用 UG 字体,若输出环境不兼容,可改为常用标准字体,并备份用户默认设置。
查看答案 →制图程序单或制图模板里文字变成方格时,优先检查制图默认字体和文本字体设置。新装 NX/UG 可能默认使用 UG 字体,若输出环境不兼容,可改为常用标准字体,并备份用户默认设置。
查看答案 →
制图里想让反面的形状以虚线显示,先检查目标视图的隐藏线或线型显示方式。部分视图需要在出图界面中选中视图后切换隐藏线模式,或确认视图线型是否已经设置为虚线。
查看答案 →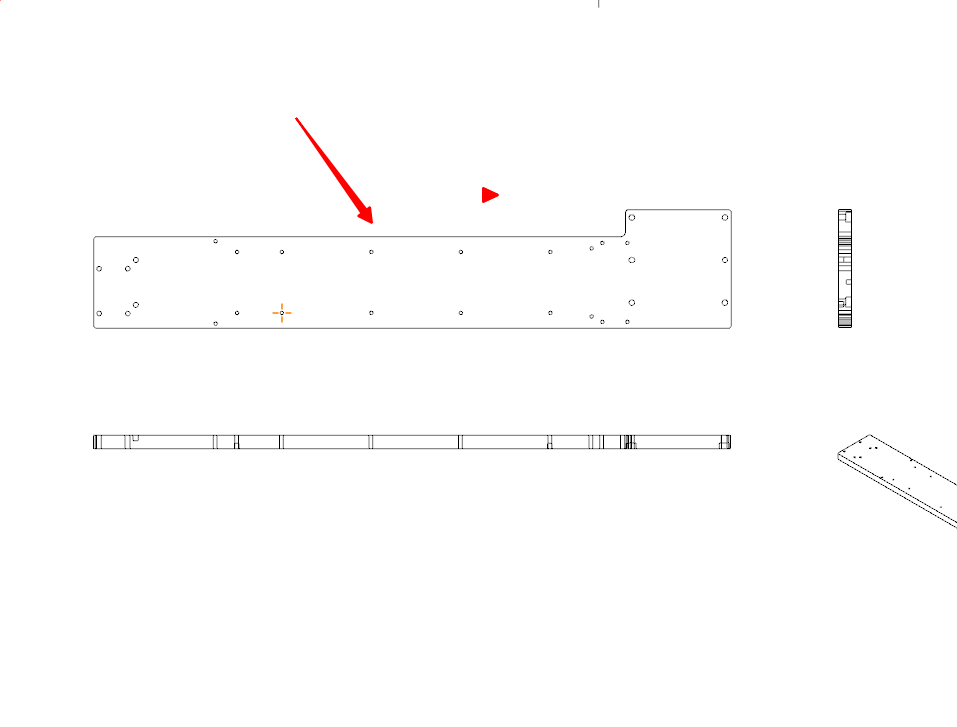
程序单长宽尺寸、坐标尺寸和线性标注要先看程序单设置中的标注模式。部分场景下坐标和线性标注不能同时选用,需要根据最终出单效果选择一种模式;如果设置后没有生效,还要确认是否保存了当前程序单设置。
阅读文章 →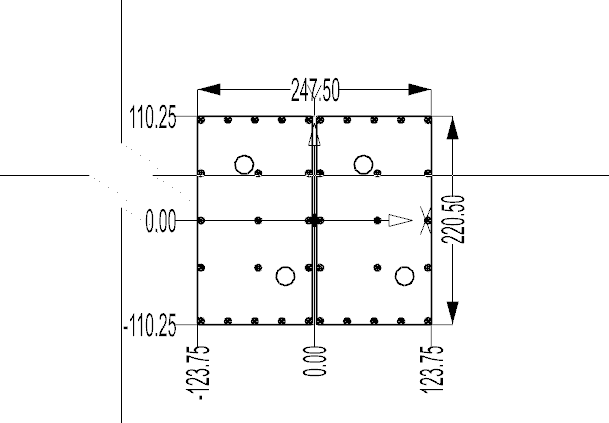
程序单配置字段对应不上或格式不对时,应先打开 Excel 程序单模板,对照表格上方的英文字母列,再回到字段配置中确认列号。
查看答案 →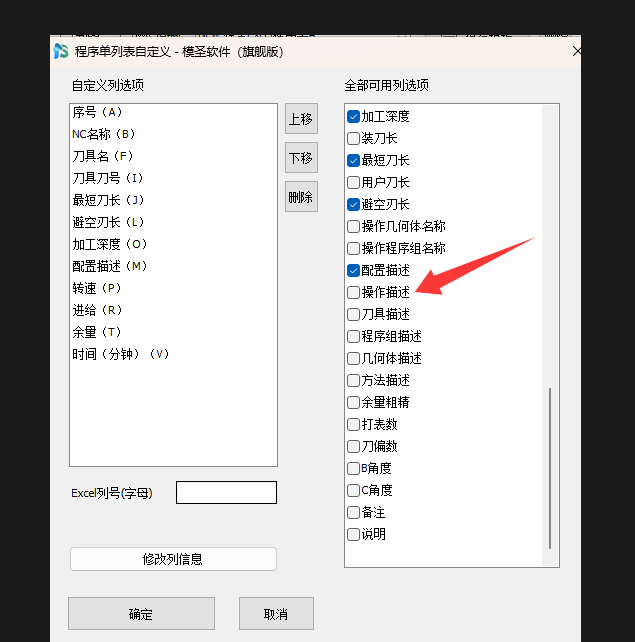
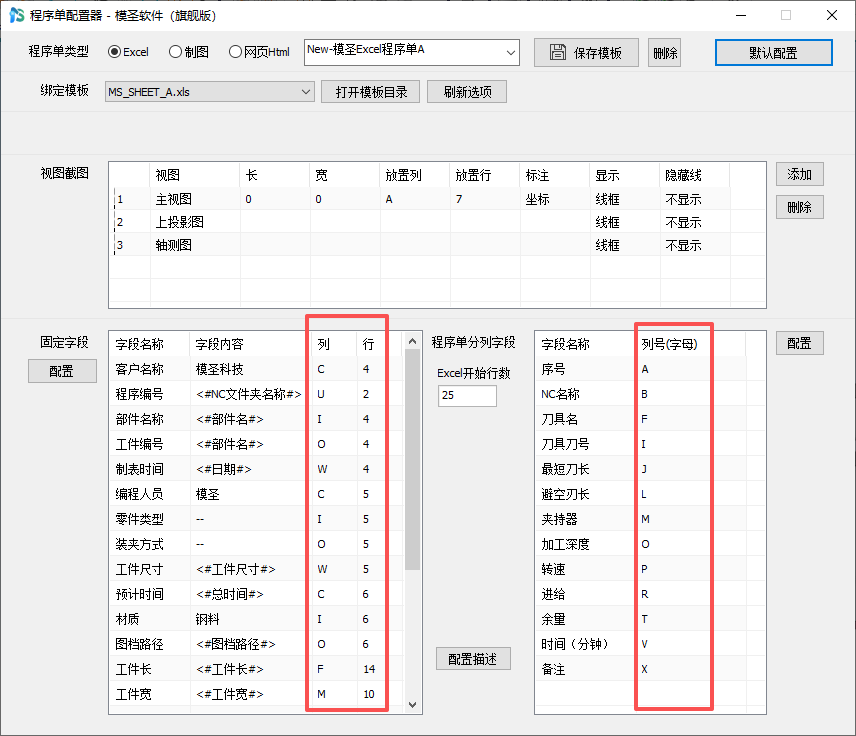
程序单不论是 Excel 方式还是制图方式,核心都是先做好表格模板,再按模板位置配置坐标。列宽、线条、第一行位置和字段坐标要在模板里调整,底下数据会跟随上方坐标规则输出。
查看答案 →
薄板、排版件或小件采用粘接装夹时,常见工艺是先加工孔和内部特征,外形轮廓放到最后,再根据材料和装夹强度保留少量底部余量。该方法需要结合现场装夹强度验证。
查看答案 →底壁铣如果因为毛坯几何体导致不能按预期从指定位置加工,可以复制一个模板,把毛坯几何体改成厚度;也可以尝试把加工方法改为无,再验证刀路。
阅读文章 →自动编程配置要达到稳定可用,通常需要按实际机床、刀库、材料、加工习惯和命名规则整理。直接照搬已有配置,往往会在刀具、参数、坐标、后处理和程序单输出上出现大量不匹配。
查看答案 →