
孔编程配置里的铣牙列,在攻牙工序中是否一定要改?
孔编程配置表中出现铣牙相关列,不代表当前攻牙工序一定要修改它。若当前工艺是普通攻牙,铣牙参数通常不影响该攻牙流程,但仍要确认调用操作类型和模板是否正确。
查看答案 →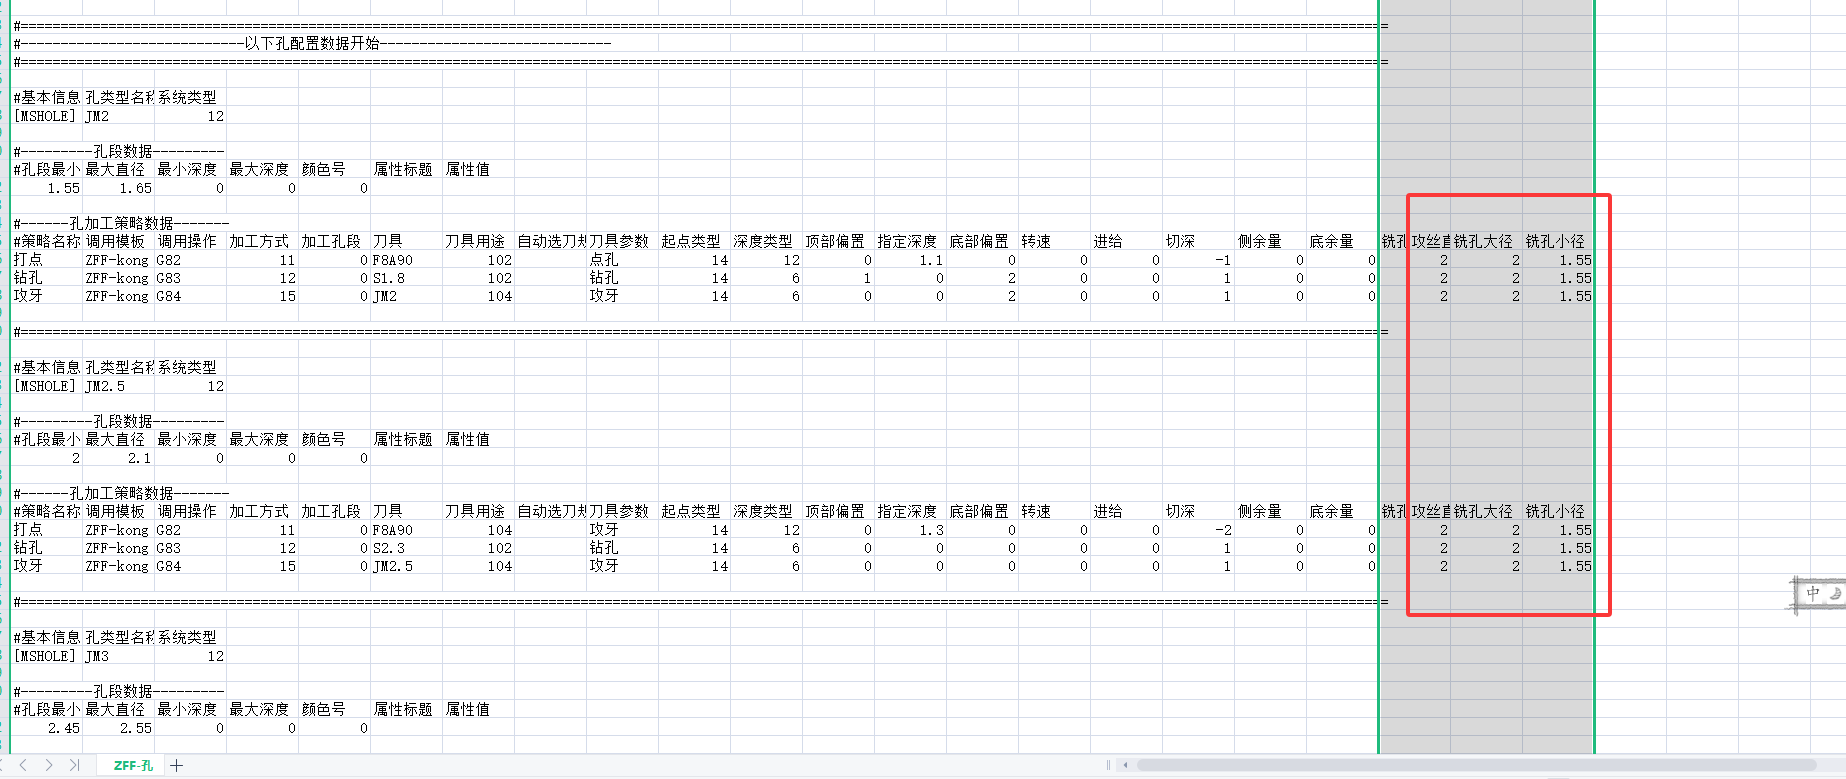
孔编程配置表中出现铣牙相关列,不代表当前攻牙工序一定要修改它。若当前工艺是普通攻牙,铣牙参数通常不影响该攻牙流程,但仍要确认调用操作类型和模板是否正确。
查看答案 →
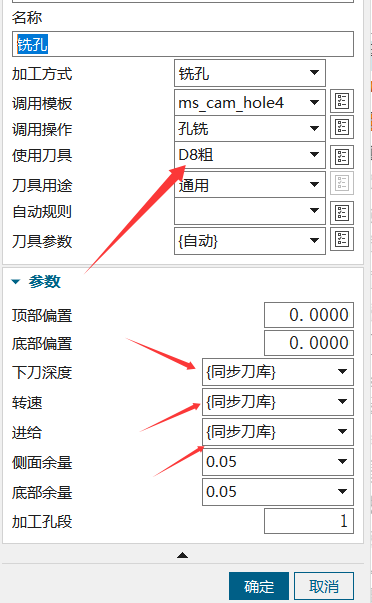
零件自动编程里的扫面高度可从对应组合或外形加工配置进入修改;外形开粗想让毛坯自动固定放大时,不一定有单独固定项,应结合扫面高度、面铣或底壁铣模板处理。
查看答案 →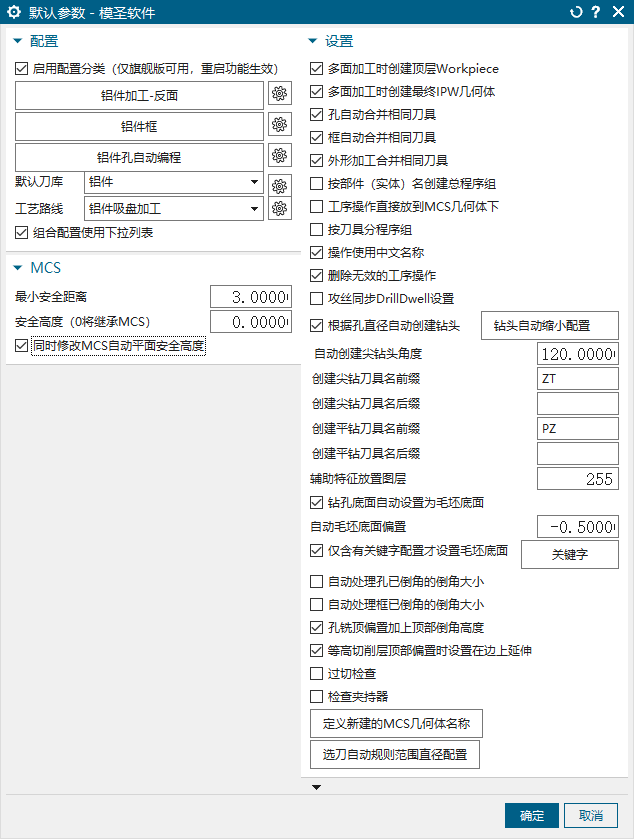
刻字或平面文字加工时,如果下刀动作明显偏慢,需要同时检查模板中的下刀进给、切削进给、安全高度和避让高度。不同模板对下刀和切削进给的控制方式可能不同,调整后必须用小范围刀路验证。
查看答案 →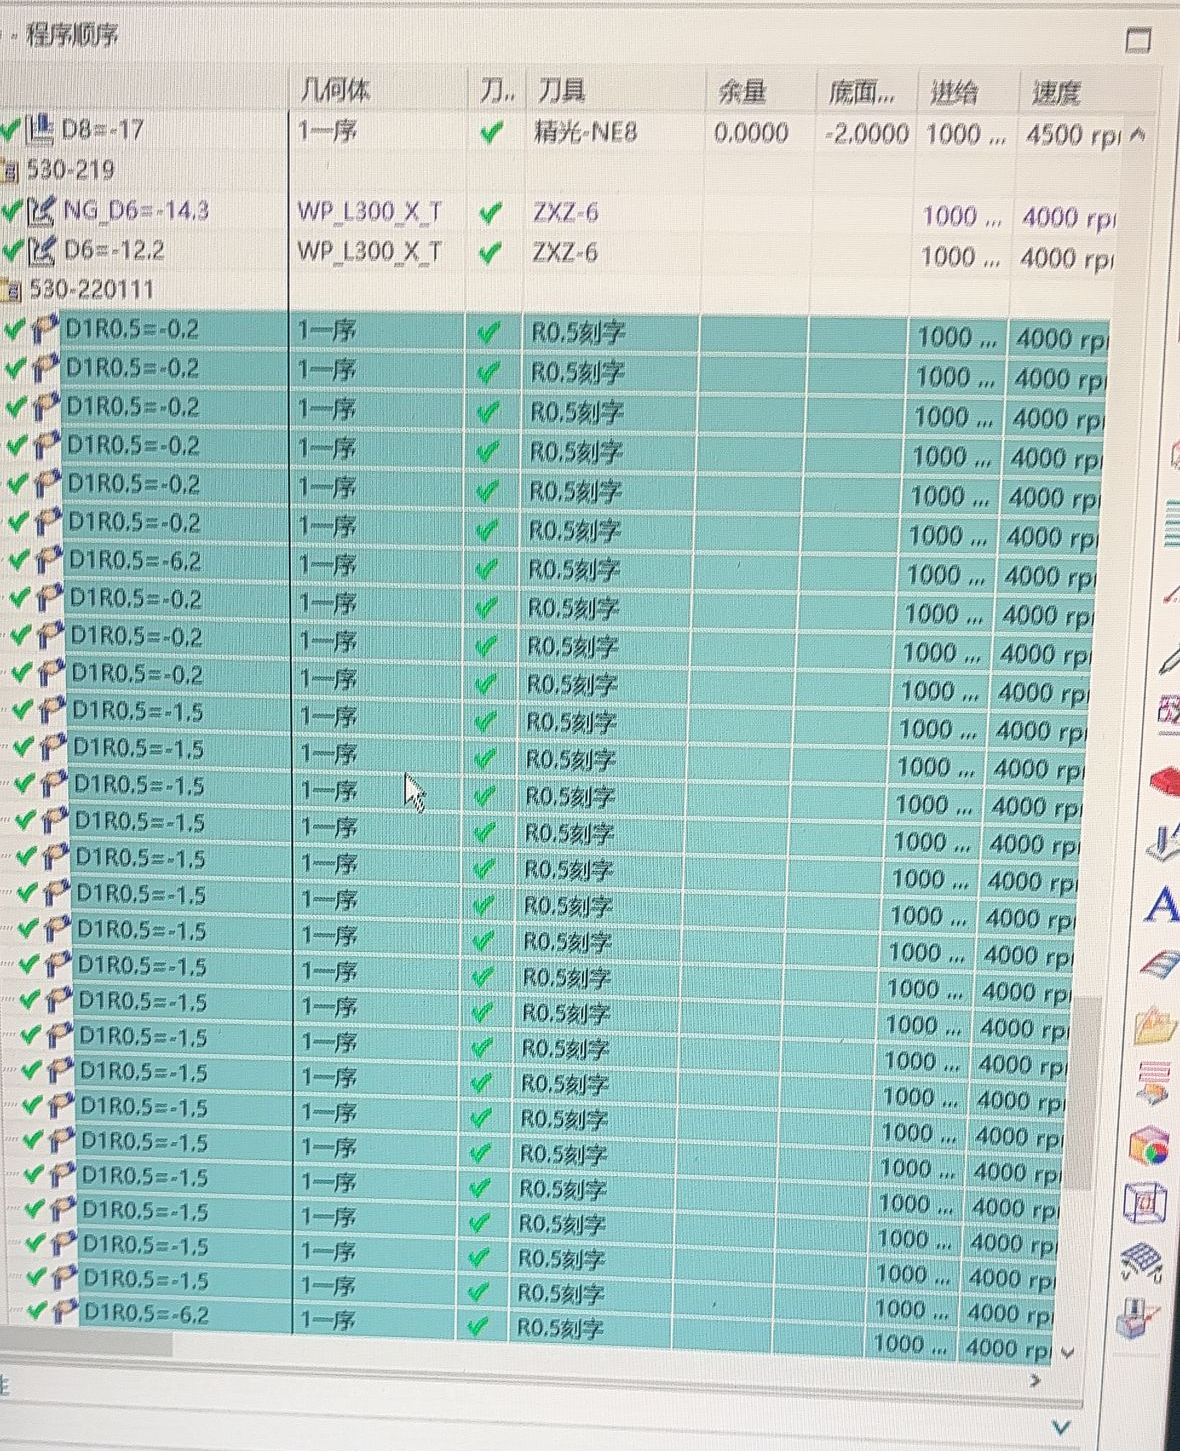
刀库类型 ID 可理解为工艺或参数类型的编号,用来把刀具参数按开粗、半精、精光等类别分组。编号不一定需要全部相同,常见做法是按加工类别分段,例如开粗 101、半精 102、精光 106 等,后续参数匹配更清楚。
阅读文章 →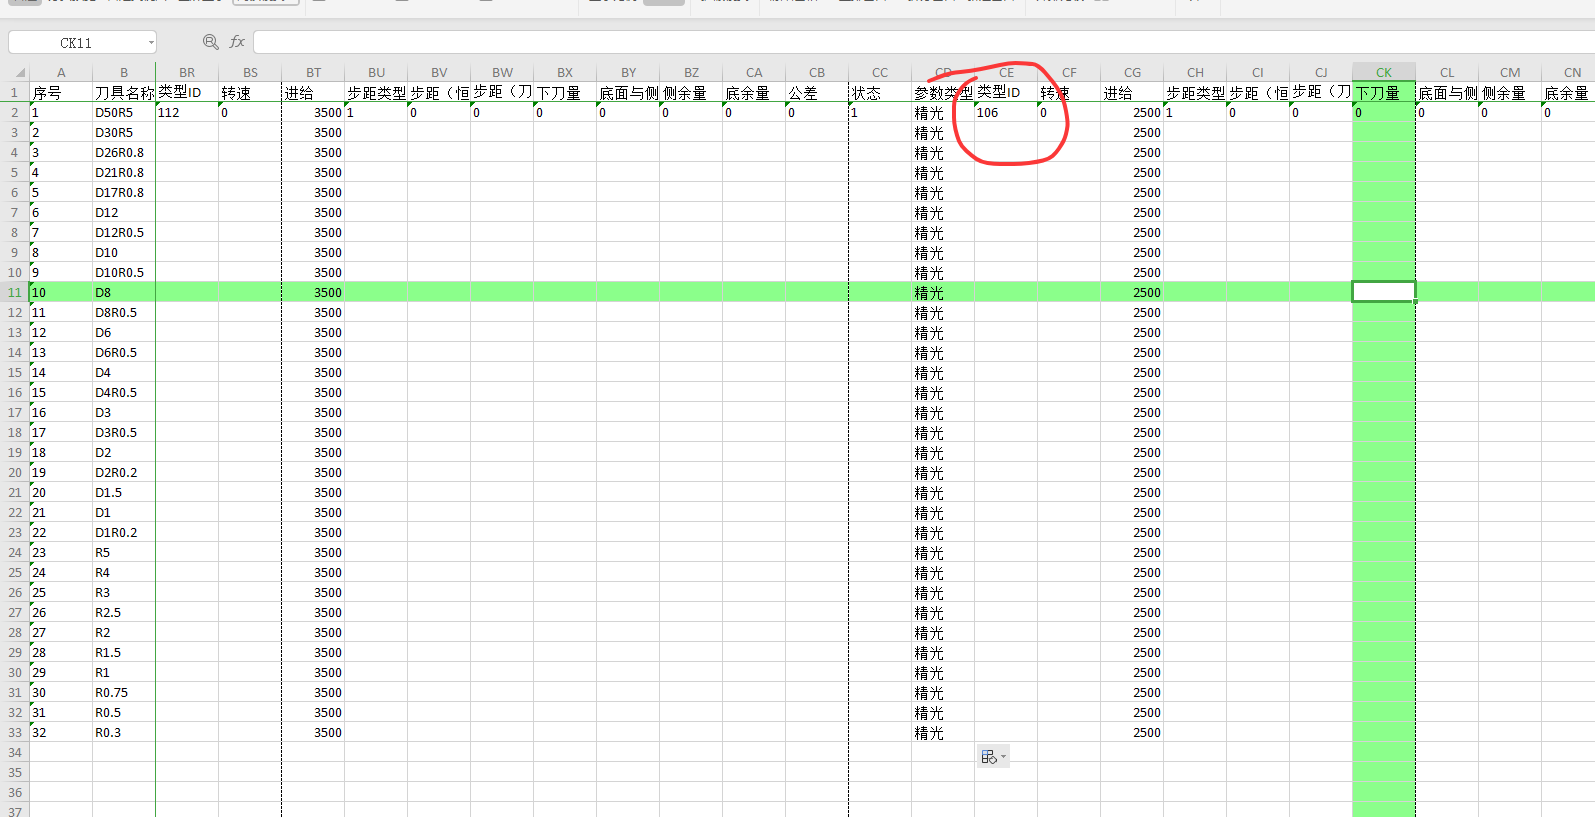
模圣安装包、配置文件、模板和教程资源应优先从官网入口或完整安装包中查找。下载后不要只看主程序目录,安装包内的说明文件、模板目录和配置目录也要一起查看;除加密的 .ms 文件外,记事本、Excel、PRT 等文件通常可以打开参考结构。
查看答案 →模板文件复制到桌面、去掉只读仍无法修改时,可先回到原位置打开。如果第一次打开出现锁定符号,关闭后再打开一次,有时可以恢复可编辑状态。
查看答案 →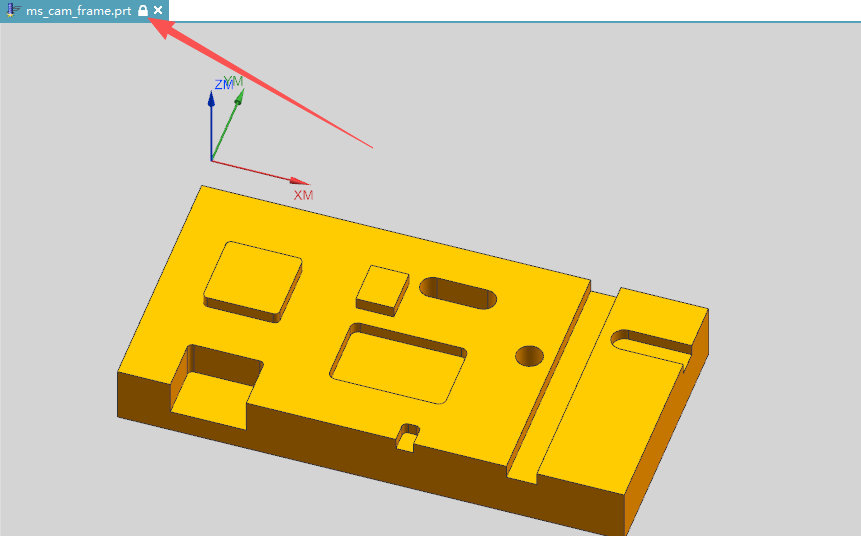

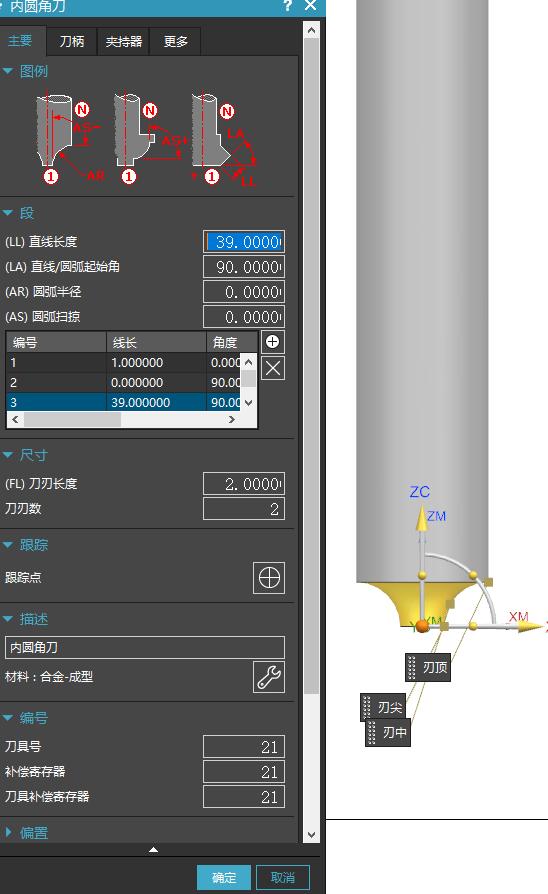
使用模板后刀号不一致,可能是模板内部刀具号设置为“局部”,没有继承外部或当前设置。替换新模板后尤其要检查刀号、刀补、刀库和继承方式,出程序前再做后处理检测。
查看答案 →