
工序参数库适合怎样整理?
页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →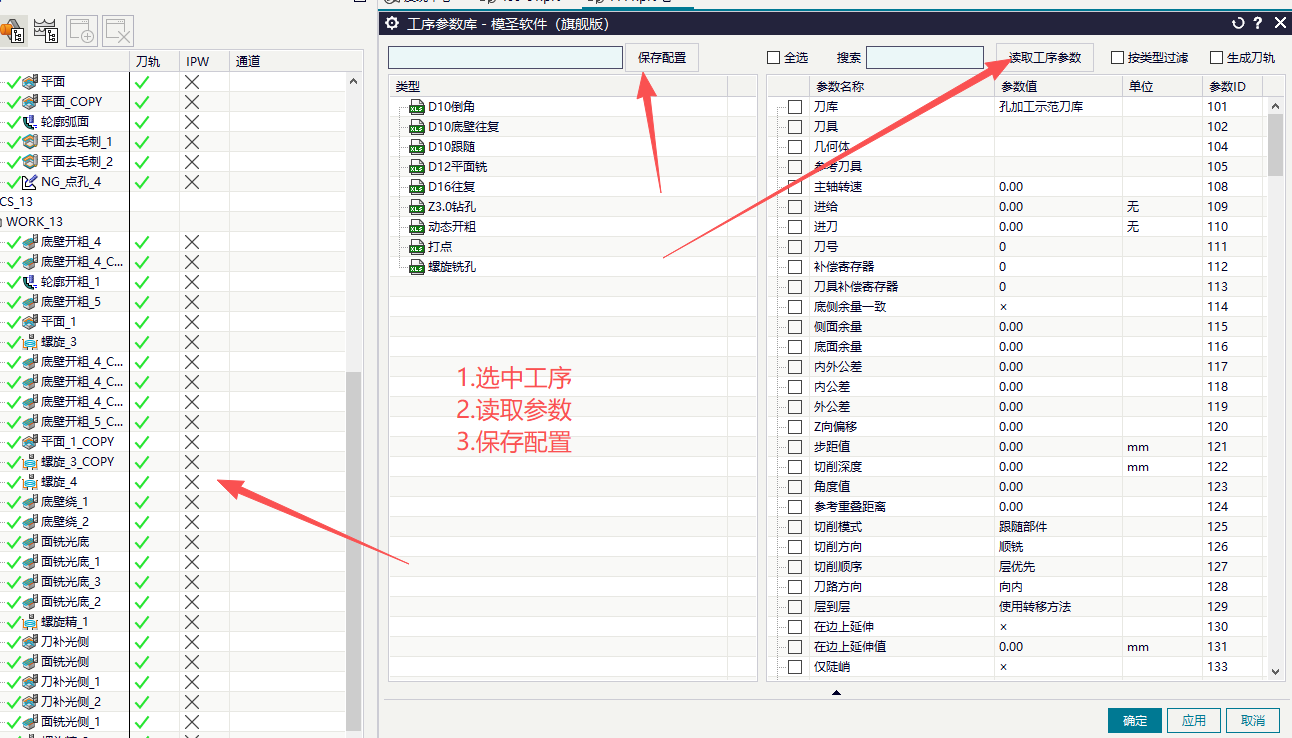
页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →
页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →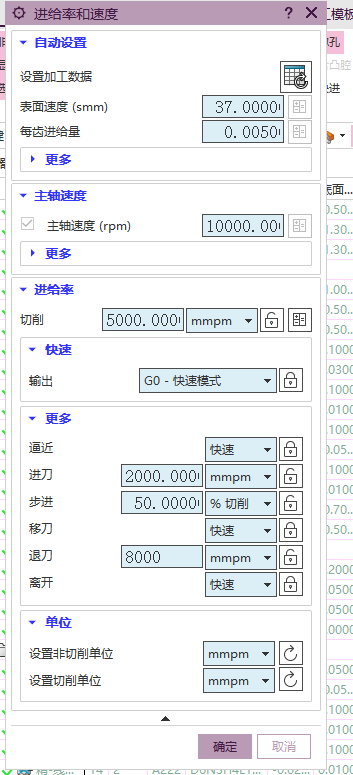
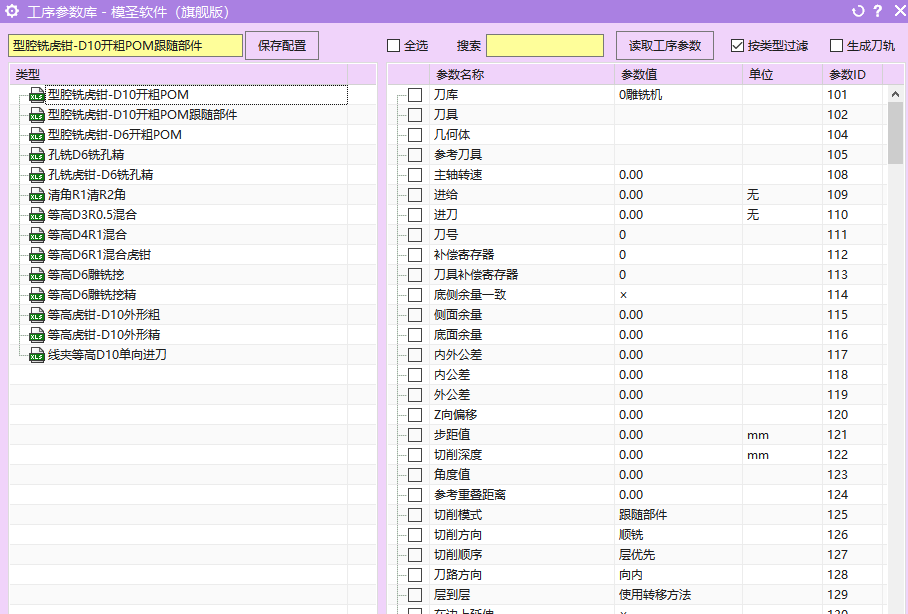
模圣安装包、配置文件、模板和教程资源应优先从官网入口或完整安装包中查找。下载后不要只看主程序目录,安装包内的说明文件、模板目录和配置目录也要一起查看;除加密的 .ms 文件外,记事本、Excel、PRT 等文件通常可以打开参考结构。
阅读文章 →模圣安装包、配置文件、模板和教程资源应优先从官网入口或完整安装包中查找。下载后不要只看主程序目录,安装包内的说明文件、模板目录和配置目录也要一起查看;除加密的 .ms 文件外,记事本、Excel、PRT 等文件通常可以打开参考结构。
查看答案 →报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
阅读文章 →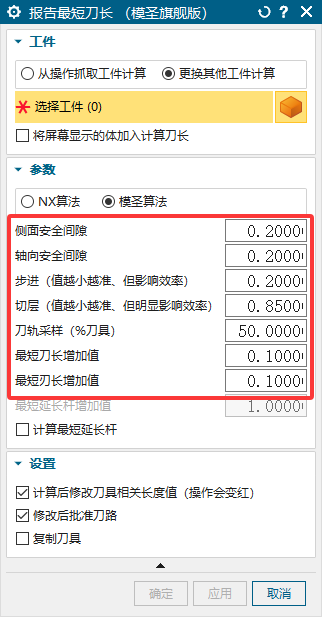
程序单或后处理中最短刀长不显示时,先确认要输出的是最短刀长、避空长度还是用户刀长,再检查后处理程序单模板字段是否已绑定对应变量,并确认刀具具备刀柄或夹持器数据。
查看答案 →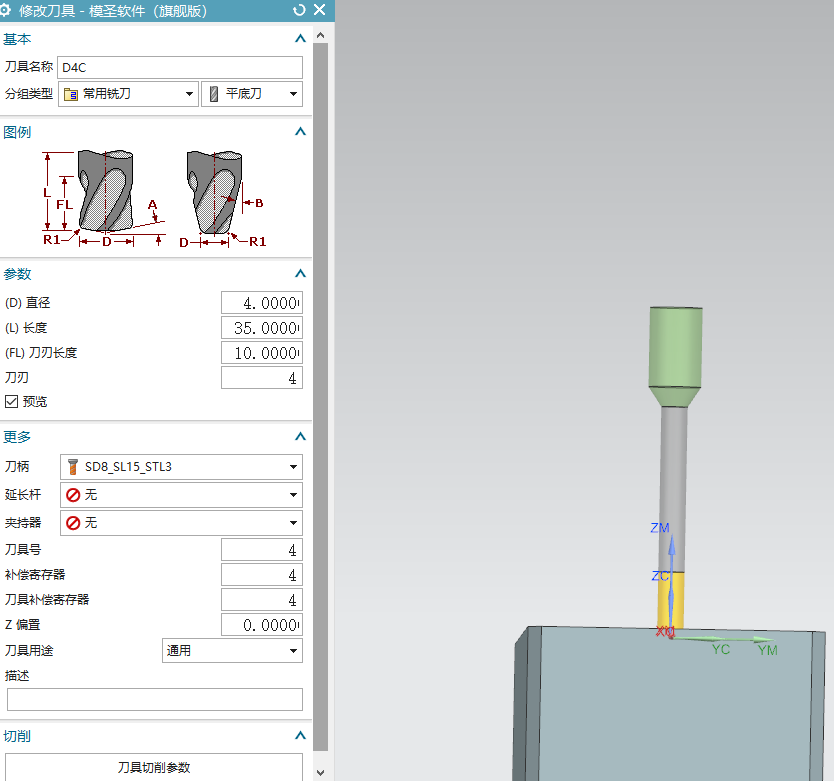

报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
阅读文章 →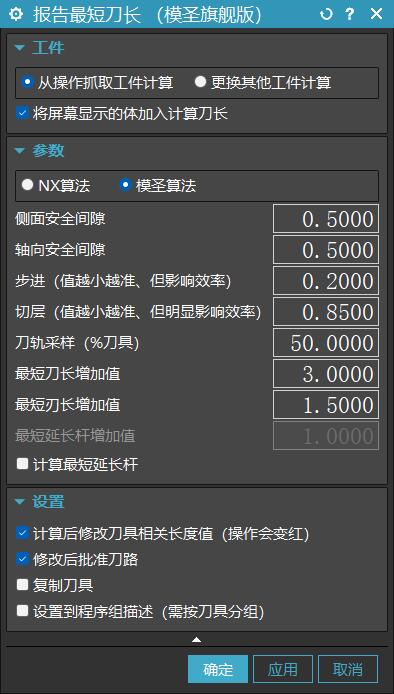
程序单涉及相同刀具的刀长时,通常会按最长刀长理解和输出;但如果同一把刀被分散到不同视图、不同分组或不同程序组,操作者仍可能看漏。必要时可用刀具视图或合并方式出单,减少重复刀具信息分散。
查看答案 →没有设置刀柄或装夹刀长时,不建议把刀具实际刀长当作安全加工深度。程序单需要表达加工到多深时,可优先使用“最低深度Z”等变量,按程序最低 Z 值或切削深度逻辑显示。正式使用前应结合工件坐标和模板说明复核。
查看答案 →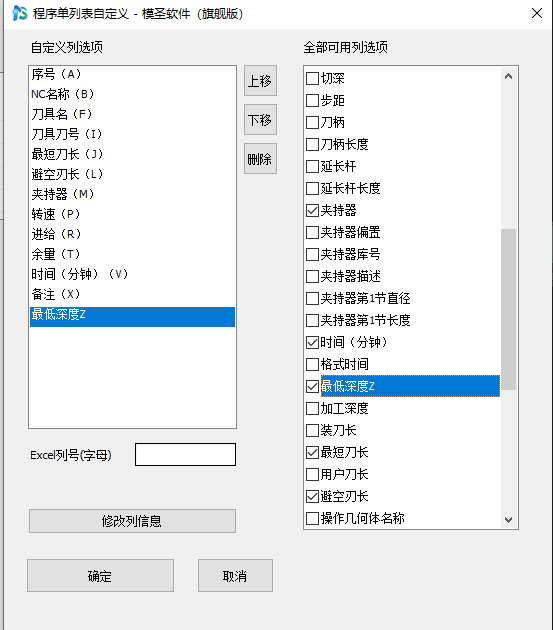
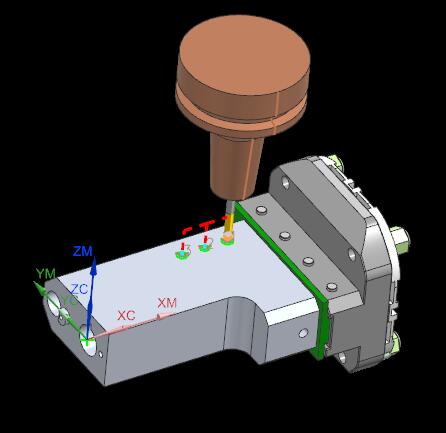
页签或加工助手里的同步刀库主要同步刀库相关参数,不代表把模板里的所有切削参数、步距、深度和非切削参数全部同步。具体能否同步取决于工序名、刀具类型和参数名称是否匹配。
查看答案 →