
“工序操作”的搜索结果
找到 739 条内容
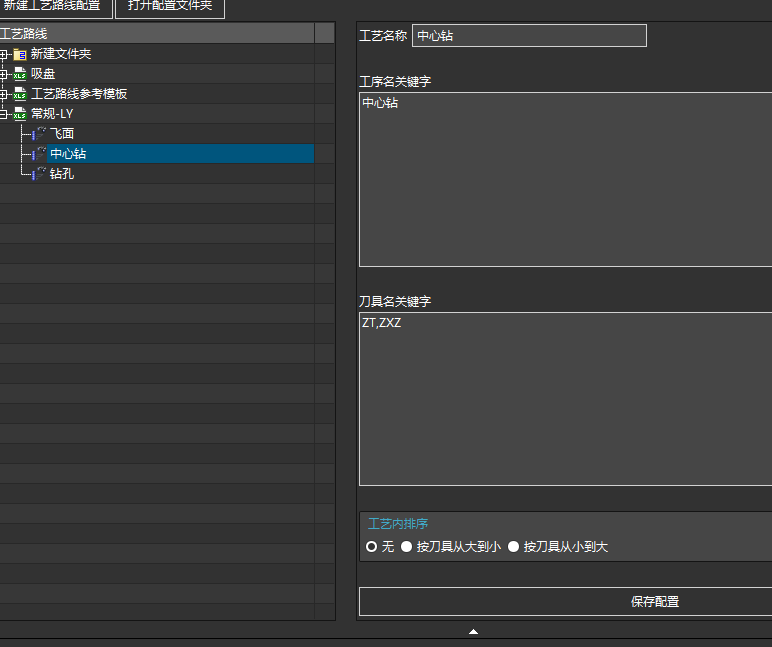
自动编程快速输出变成 G1 时,先检查输出方式或快速连接设置
模板中期望快速输出,但自动编程生成后变成 G1,应先检查工序里的输出方式、快速连接或后处理对快速移动的处理规则。若后处理依赖 G0 才能加 G43,更要先确认生成端是否保留快速移动。
查看答案 →
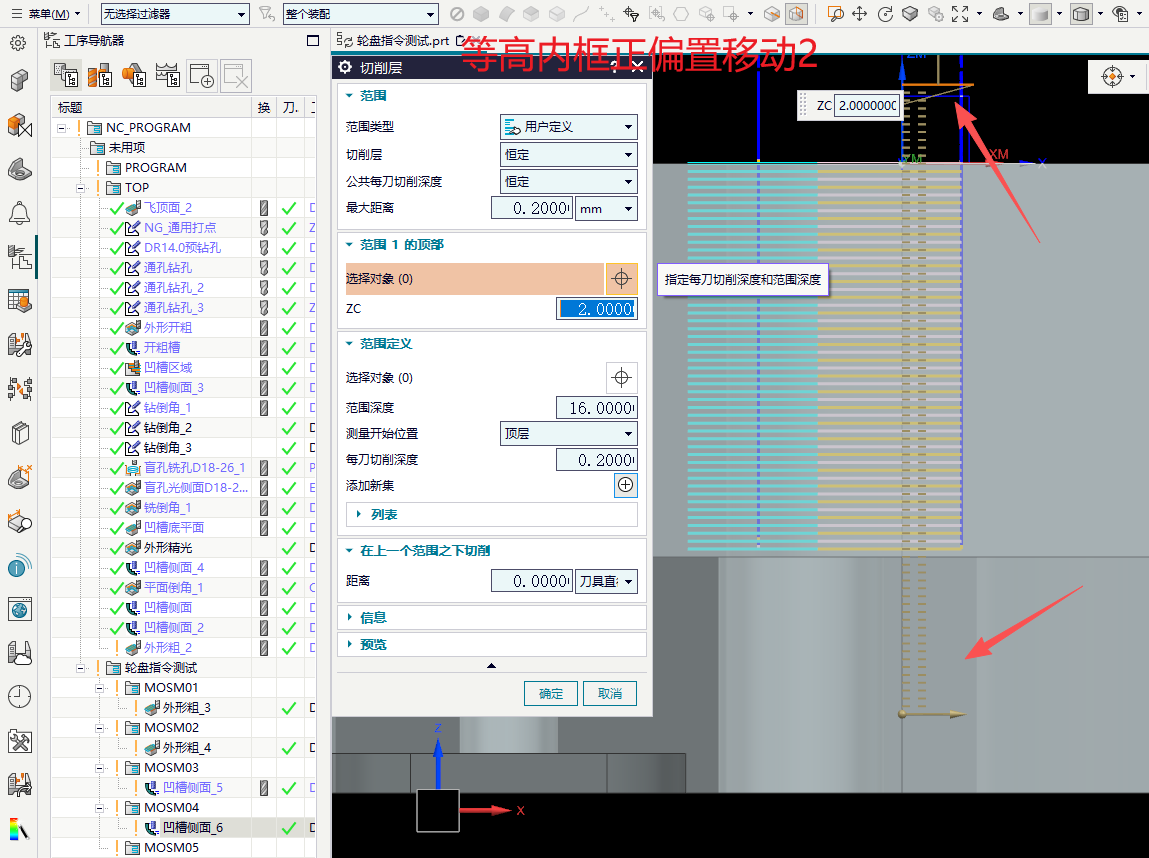

加工助手里的刀轨最高 Z 和最低 Z 能直接改吗?
加工助手中刀轨最高 Z、刀轨最低 Z 这类字段通常用于显示当前刀轨或操作结果,不一定能直接编辑;需要调整时应修改对应工序参数、孔段配置或切削深度。
阅读文章 →
进退刀参数可以通过非切削移动模板继承吗?
需要让后续工序沿用圆弧进退刀、直线进退刀等非切削参数时,可配置“非切削移动”参数模板。模板设置好后,相同类型工序可按模板继承进退刀参数,减少逐条打开修改。
阅读文章 →自动编程配置为什么建议逐步改成调用自己的模板?
系统或示例配置可能会调用多个模板,后期参数维护时容易找不到来源。把常用工序逐步改成调用自己的加工模板,可以让参数、工艺、刀库和名称规则更统一,后续修改也更方便。
查看答案 →