二粗策略里如果只有参考刀,没有基于层或 3D 模板,可以自己添加对应模板。
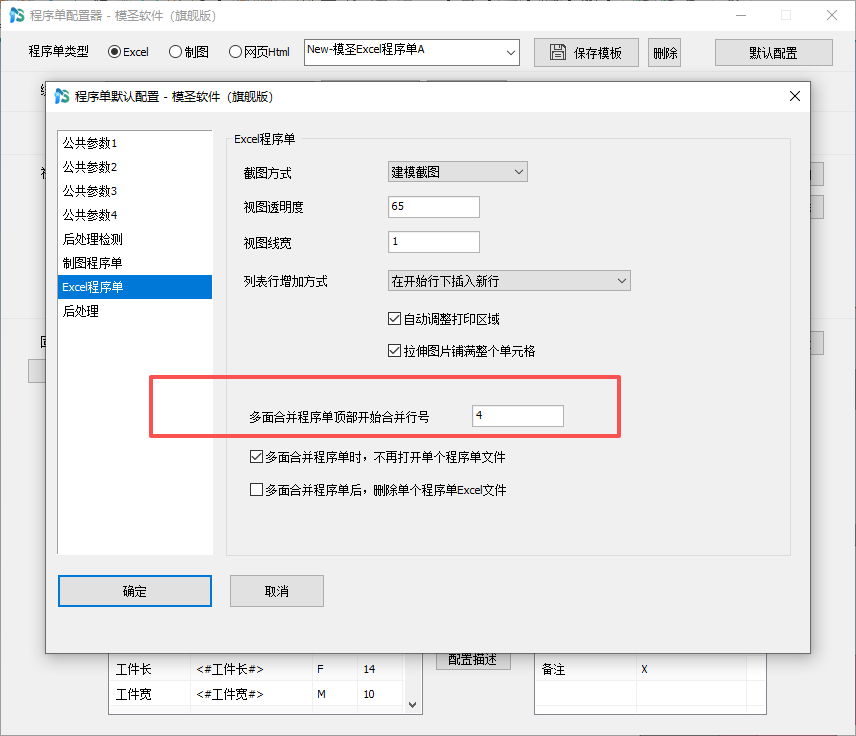
多个面可以一起出程序单,但要确认程序组、坐标和面别信息清楚。
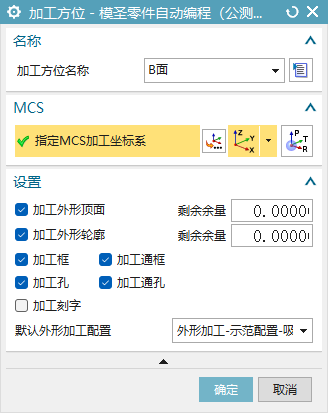
多工位加工要检查每个加工方位的 MCS 和毛坯设置,缺少毛坯可能影响 IPW 或最终结果判断。
局部小腔体不一定必须用底壁铣,可尝试型腔铣、外形策略,或底壁铣的跟随部件周边。
包容块主要在多面加工中使用;单面加工需要加大毛坯时,优先手动指定几何体或等待对应版本更新。
工具栏不显示时,先确认当前是否在 NX 加工环境,离开基本环境后进入加工界面再检查。
超级工具条适合放加工模板、常用功能和外部入口,用来减少频繁找命令的时间。
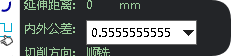
透明助手中小数位输不完整时,可能是对话框宽度不够,可以增加显示参数或换更宽的参数组合。
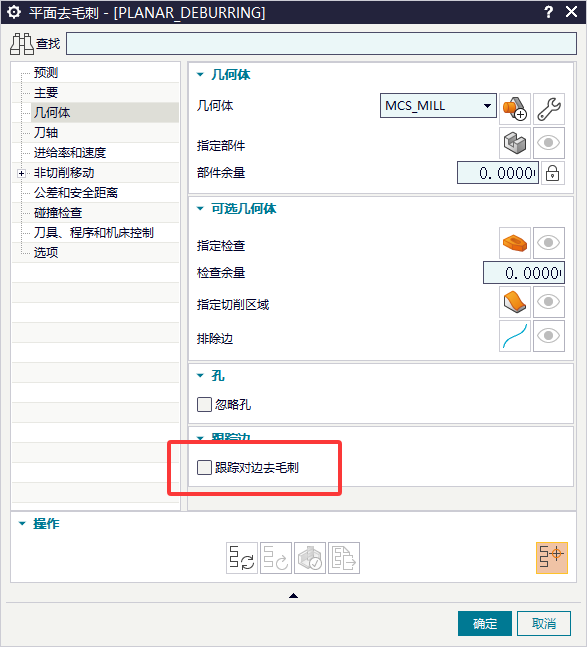
跟踪对边去毛刺用于处理前面没有倒角或被排除的边,逻辑上接近对遗漏区域做补充加工。
透明助手里锥柄长度显示未更新时,实际参数可能已经变更,可计算最短刀长后刷新显示。
腰型孔识别不到时,先确认是否勾选加工通槽;如果识别界面没有该特征,再改颜色也没有用。
高版本 NX 默认入口可能不同,若界面入口找不到,可以先在透明助手或加工助手相关设置里寻找。
下刀深度指每一刀往下切多少,不是逼近速度或进给速度。
简单规则件可以尽量自动,复杂件更适合自动生成后再手动修改;孔、飞面、外形通常更容易先跑起来。
同步刀库参数用于把刀库里的参数匹配到已选择的操作中。