加工助手换刀后怎样自动带入刀库里的转速进给?
已有加工模板里的刀具,可以先打开旧模板,让模板中的刀具集中出现,再一键导入模圣刀库。新手配置时建议先从刀库开始,刀库稳定后再做自动编程和页签模板。
查看答案 →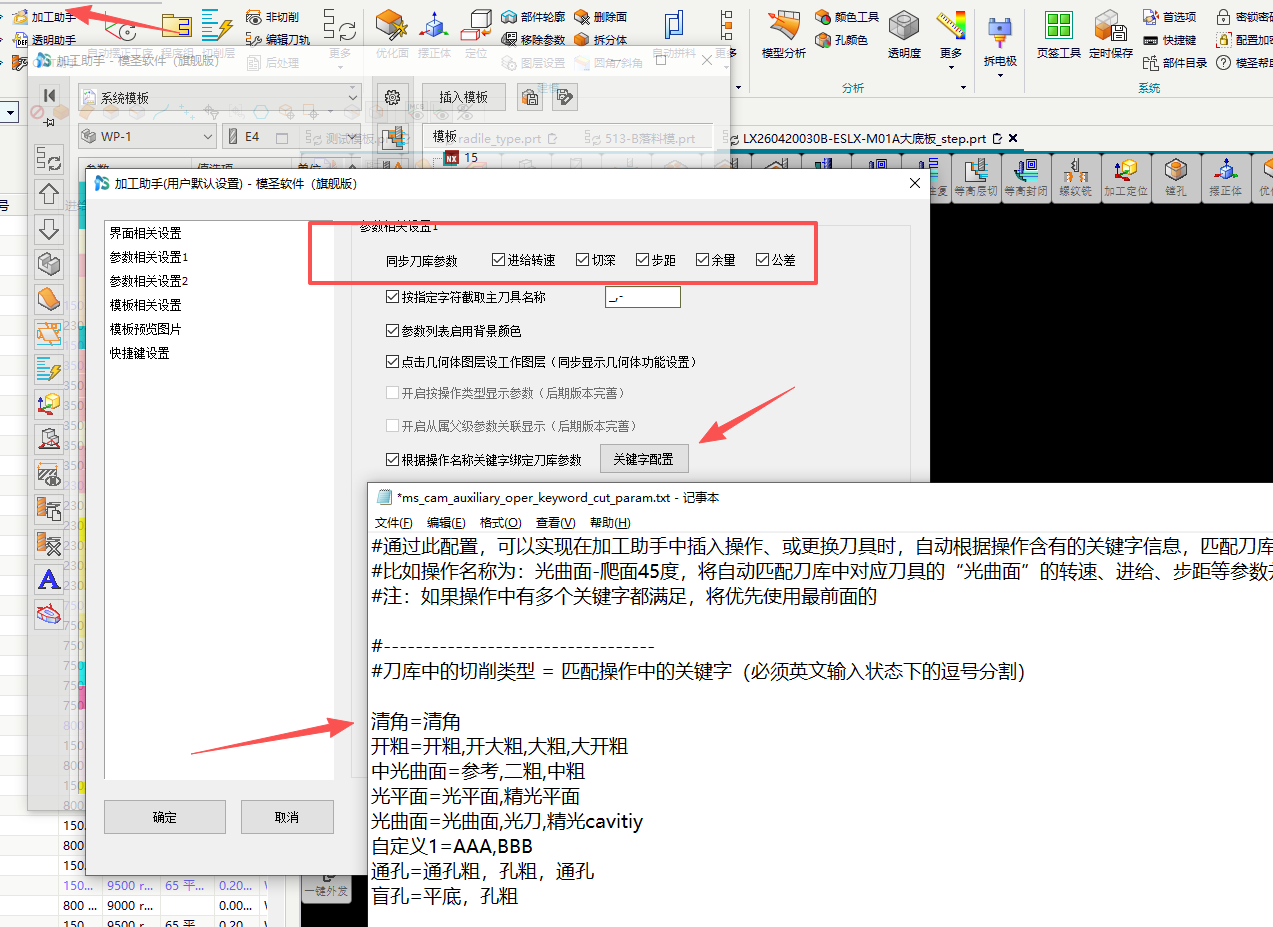
已有加工模板里的刀具,可以先打开旧模板,让模板中的刀具集中出现,再一键导入模圣刀库。新手配置时建议先从刀库开始,刀库稳定后再做自动编程和页签模板。
查看答案 →
刀具号冲突检查需要在后处理检查项中勾选,但仍要注意检查范围和提示类型。如果不同刀具用了相同刀具号但没有完整提示,应人工复核刀具列表,并单独验证相关检查项是否互相影响。
查看答案 →
刀库类型 ID 可理解为工艺或参数类型的编号,用来把刀具参数按开粗、半精、精光等类别分组。编号不一定需要全部相同,常见做法是按加工类别分段,例如开粗 101、半精 102、精光 106 等,后续参数匹配更清楚。
阅读文章 →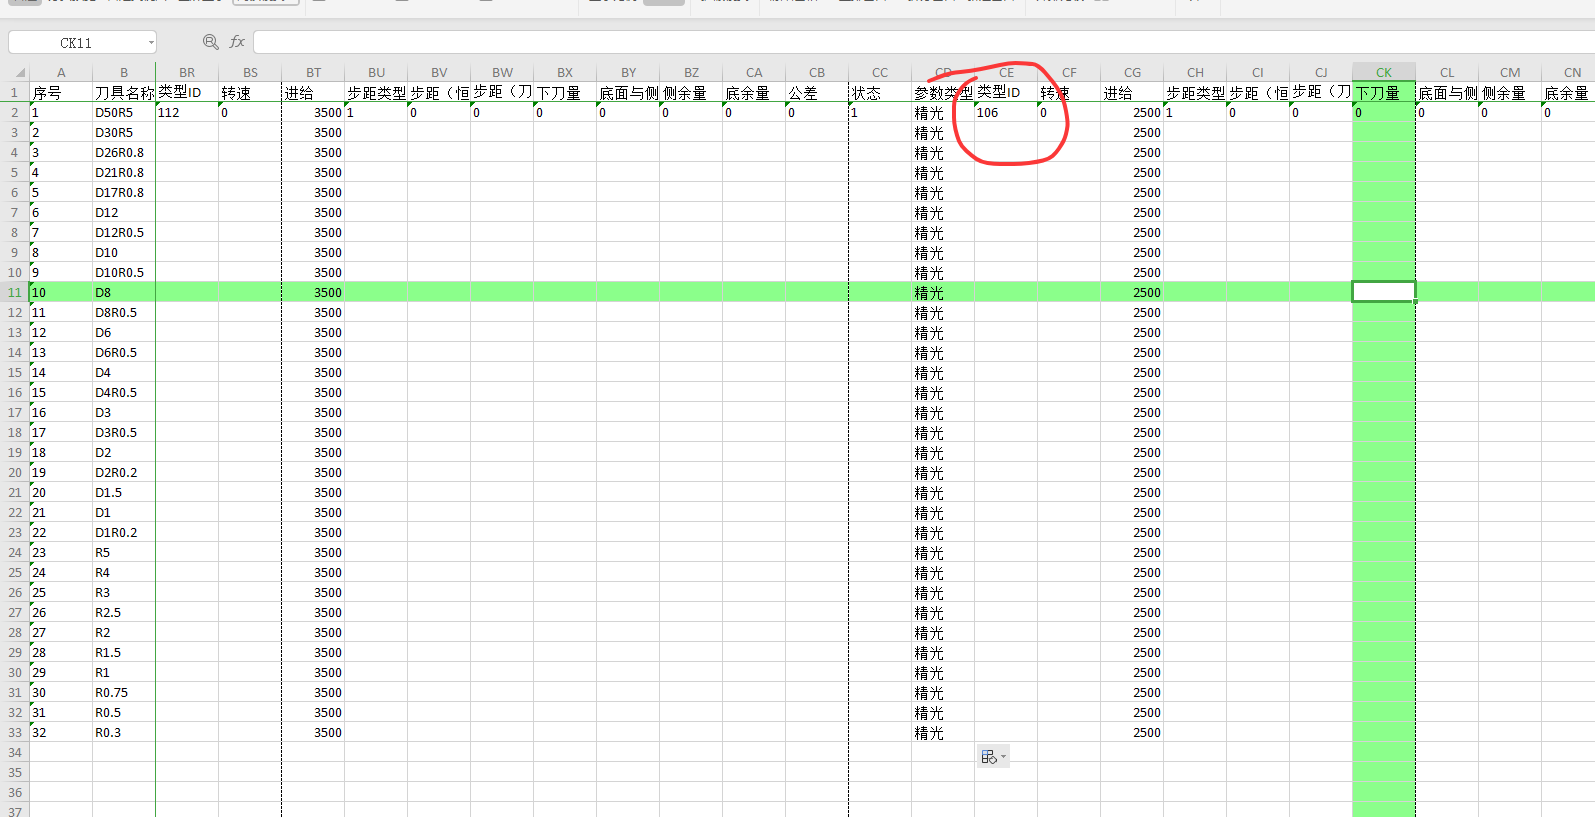
孔倒角、牙孔或阶梯孔存在不同高度时,如果把刀具合并,可能导致倒角深度、加工高度或分组不符合预期。需要按孔类型、孔高度和加工方式拆分处理,必要时关闭合并刀具。
阅读文章 →
换刀或插入模板后转速进给不随刀库变化时,先确认已保存刀库、选对当前刀库,再用同步刀库参数测试;如果同步也不变,重点检查关键字、操作名称和刀库参数类型名称是否一致。
查看答案 →操作名同步参数用于根据程序名关键字、工序关键字和模圣刀库的对应关系,同步转速、进给等加工参数。配置文件会按操作名称中的关键字匹配刀库切削类型,并把对应刀具参数设置到操作中。
阅读文章 →
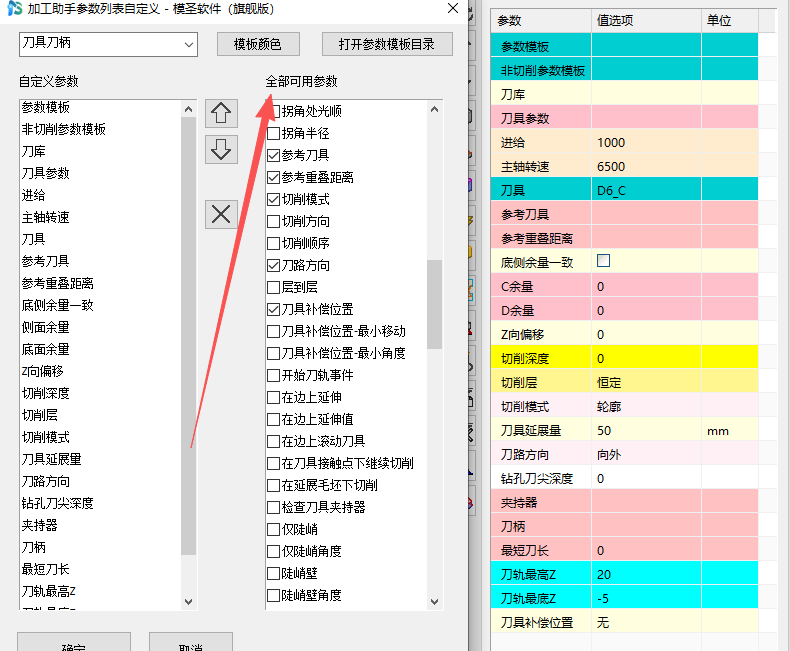
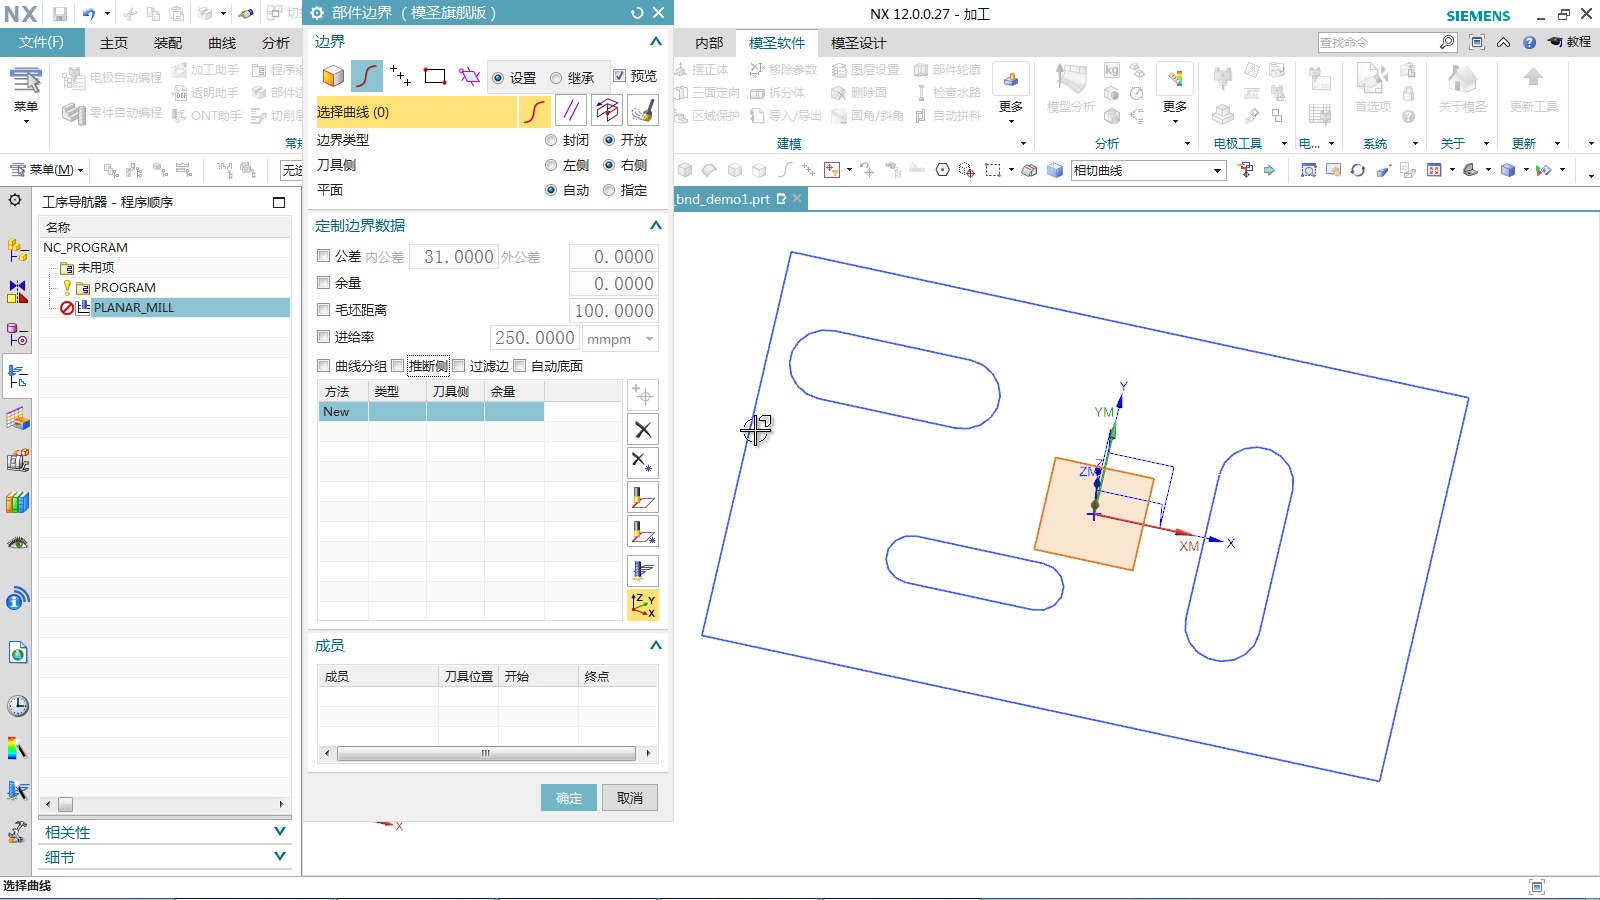
加工助手当前不一定有直接添加边界内外侧的固定入口。需要控制刀具侧时,优先在部件边界、边界类型或刀具侧参数里处理;如果要长期复用,可把相关参数整理进加工助手参数表。
查看答案 →