后处理里的 Z 向偏移是做什么用的?
Z 向偏移是在不改变图形刀路显示的情况下,让后处理输出时整体改变 Z 向坐标。它不会直接让刀轨在图形区移动,容易被忘记,实际需要看得到效果时更建议用变换或余量等可视方式控制。
查看答案 →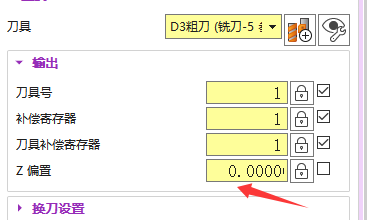
Z 向偏移是在不改变图形刀路显示的情况下,让后处理输出时整体改变 Z 向坐标。它不会直接让刀轨在图形区移动,容易被忘记,实际需要看得到效果时更建议用变换或余量等可视方式控制。
查看答案 →

后处理或程序检查提示过切,但实际观察没有明显过切时,不建议直接关闭检查。应先确认检查使用的刀具、毛坯、部件、坐标和后处理规则是否一致,再决定是模板问题、检查条件问题还是实际风险。
查看答案 →CAP 更像后处理配置器或后处理平台,可与模圣配合完成后处理输出。若现有后处理在刀补、坐标或输出格式上不稳定,可以用 CAP 后处理做对比验证。
查看答案 →孔自动编程生成的坐标系如果与模板坐标系不一致,先检查是否勾选了新建坐标。希望沿用模板或当前坐标时,一般不要启用新建坐标,并确认 MCS、夹具偏置和后处理输出一致。
查看答案 →
同一把刀分别放在两个程序文件夹时,程序单刀具信息通常不会自动合并成一条显示。更稳妥的做法是按程序组或文件夹分开输出,因为不同文件夹可能对应不同加工段、坐标或后处理逻辑。
查看答案 →使用摆正体或坐标创建工具时,如果只是希望把当前 WCS 移到指定位置,不想同时移动或重建加工坐标,应勾选“仅移动 WCS”;如果需要正式加工坐标,则要创建 MCS 或坐标原点。
查看答案 →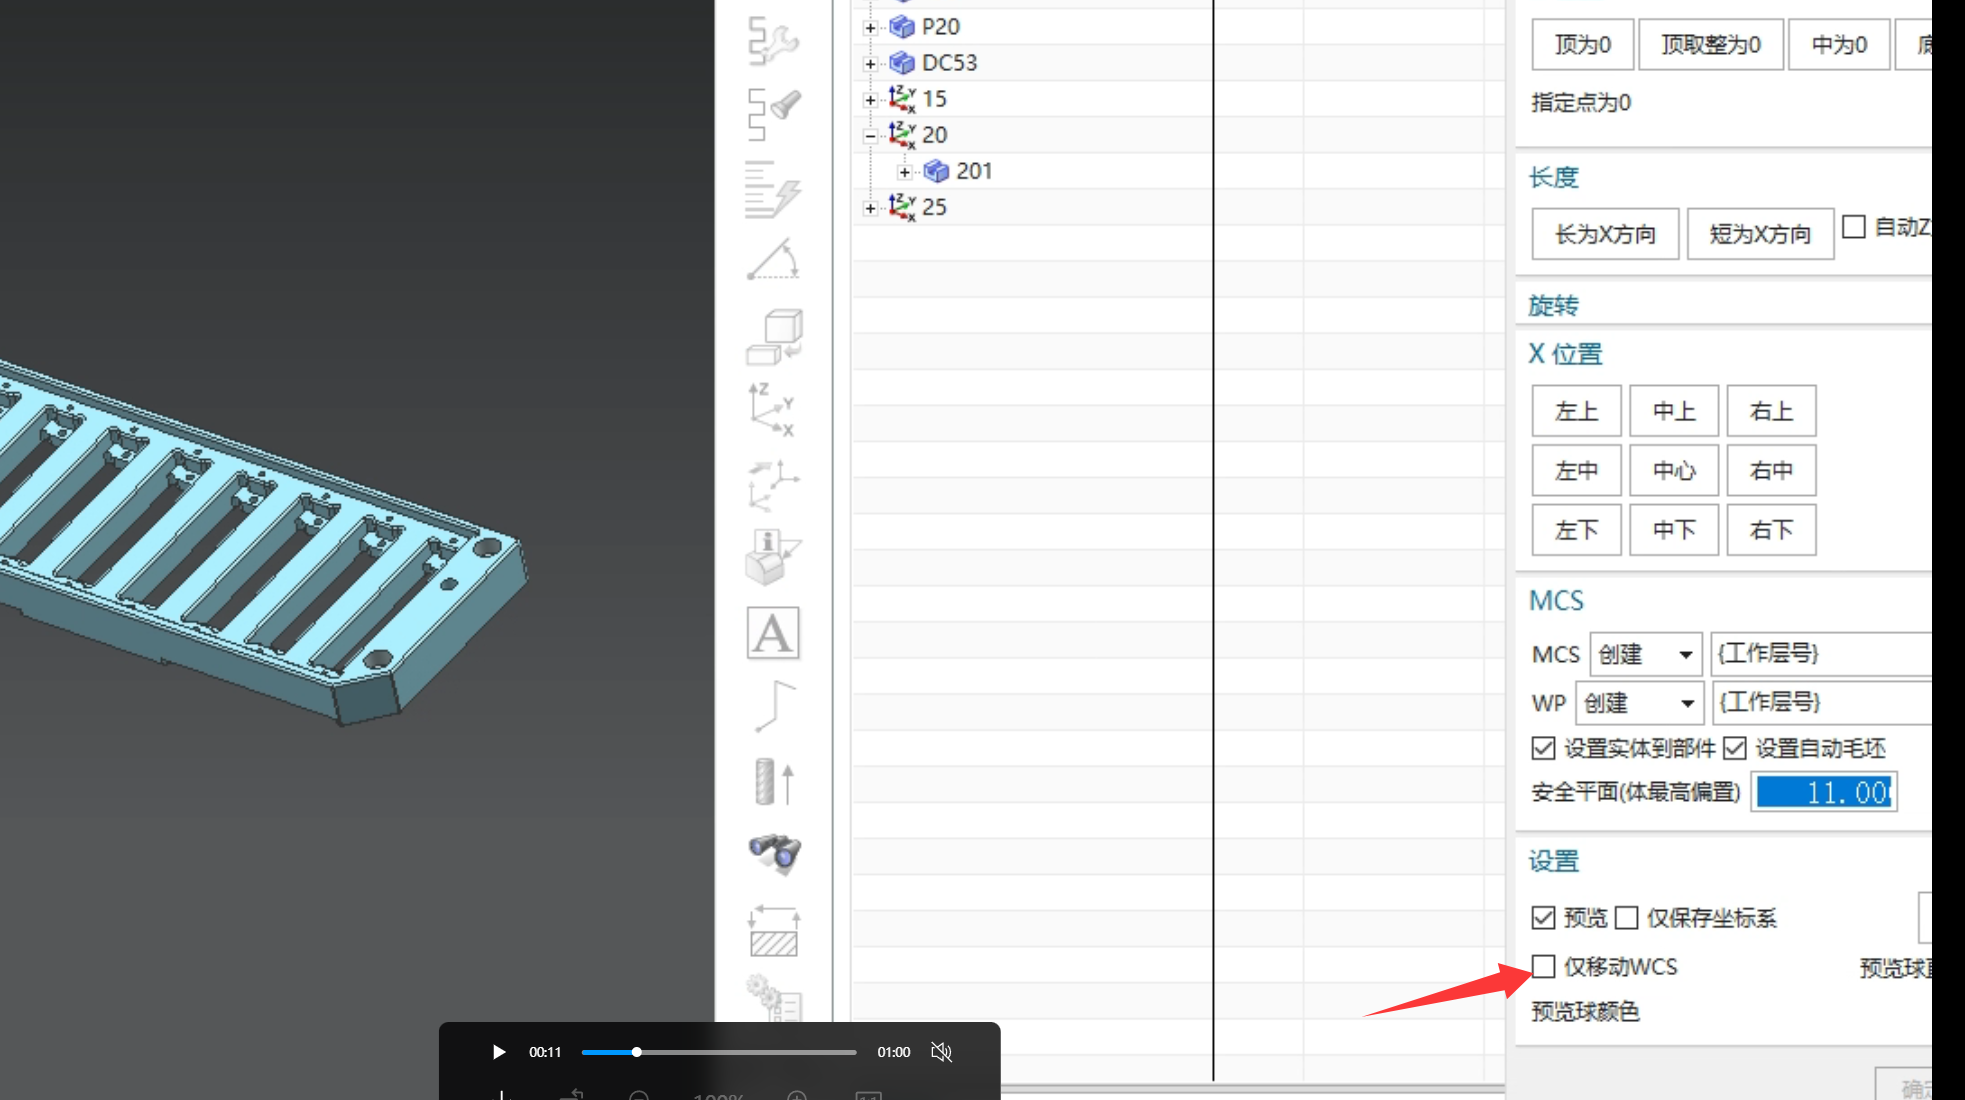


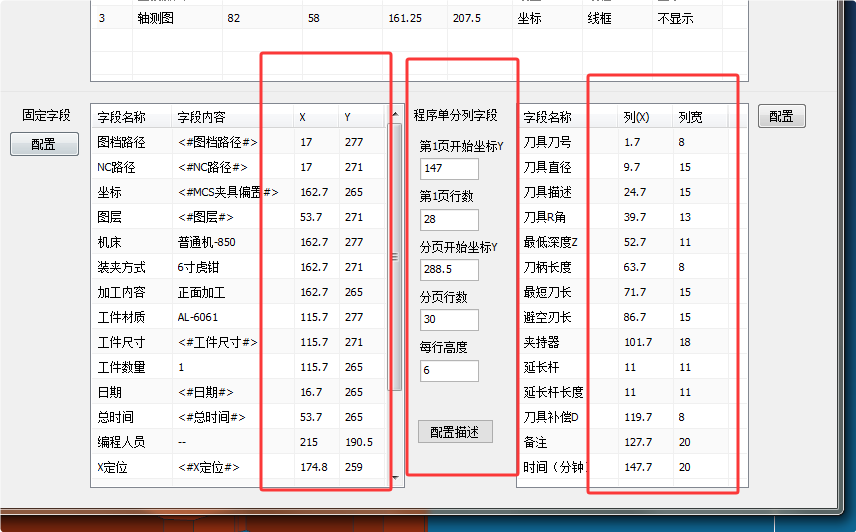
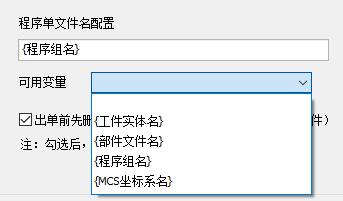
程序单名称或工件名称识别成工序名、倒角名时,先检查名称来源配置。需要读取零件文件或部件名称时,应把程序单名称来源改为零件名、部件名或对应变量,而不是沿用当前工序名称。
查看答案 →