“输出工序”的搜索结果
找到 212 条内容程序单里的深度怎样改成加工深度或负值显示?
程序单深度想显示加工深度或负值时,要在模板字段里绑定正确变量。若同一位置有多个深度变量,先用测试工序输出对比,再保留最符合车间阅读习惯的字段。
查看答案 →
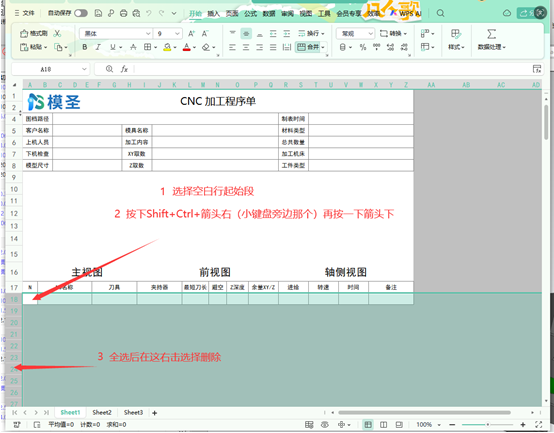

程序单坐标、工件定位和后面数字显示不对,先检查坐标设置
程序单里工件定位、坐标说明或后面的数字显示不符合预期时,通常与当前工序坐标、程序单坐标配置和模板字段有关。坐标设置成什么样,程序单就会按对应字段输出。
查看答案 →程序单刀号想按顺序排列,可检查默认设置里的刀具排序选项
程序单刀具号没有按顺序排列时,可先切换刀具视图输出测试,再到程序单默认设置里检查刀具排序相关选项。启用排序后要注意同一刀具后续工序的刀补号显示。
查看答案 →
程序单中的图号、毛坯尺寸和材质怎样自动读取?
程序单中的图号、毛坯尺寸、工件尺寸等字段要先确认变量来源。工件尺寸默认可能读取当前显示体或抓取体范围,若想按 WORKPIECE 中的部件或毛坯输出,需要调整程序单抓取对象设置。
查看答案 →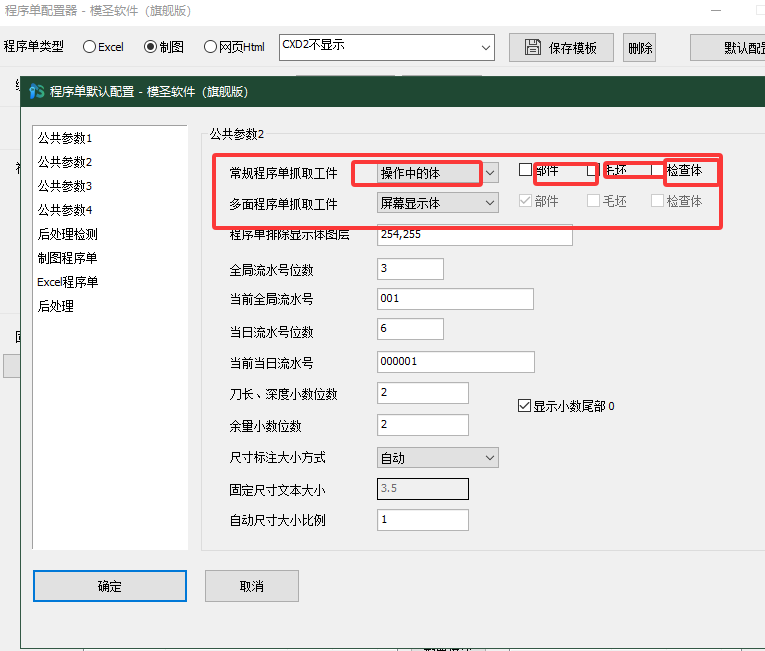

程序单出现总时间和单条程序时间混在一起,先检查什么?
程序单时间需要比 NX/UG 计算时间增加时,可在后处理程序单设置或默认设置中调整加工时间倍数。输出时要区分程序时间和按比例换算后的实际时间。
查看答案 →
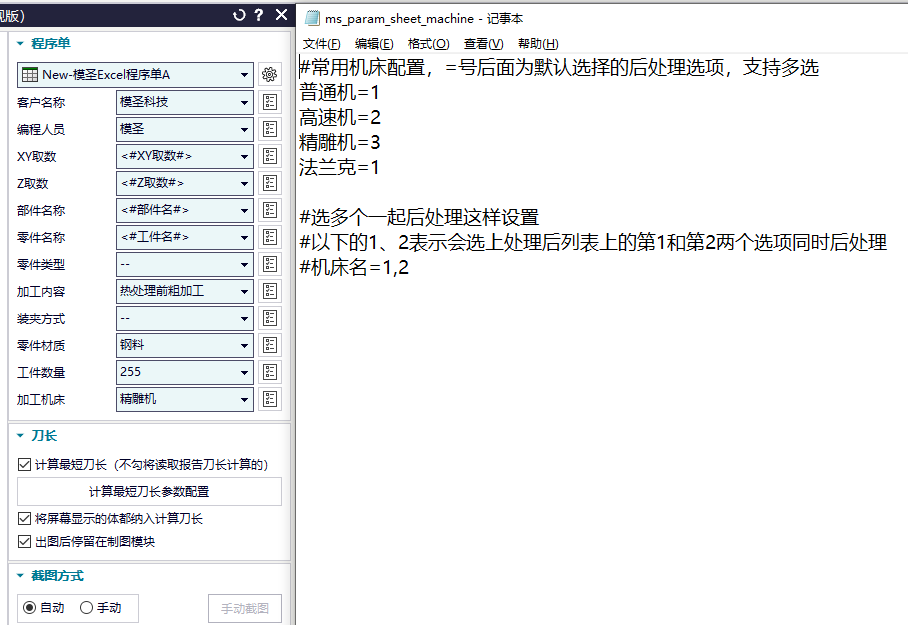
后处理出来的程序类型不对,先查后处理器和输出类型设置
后处理输出的程序类型不符合预期时,优先检查当前选择的后处理器、输出扩展名、程序类型和机床配置。只看程序文件本身不够,需要回到后处理配置链路排查。
查看答案 →