“输出覆盖”的搜索结果
找到 73 条内容
3+2 和联动一般可以共用后处理,但要先验证机床代码
同一机床上的 3+2 定轴和联动加工通常可以使用同一套后处理,但前提是后处理已经支持对应的旋转轴、坐标转换和联动输出规则。正式使用前必须用简单程序验证。
查看答案 →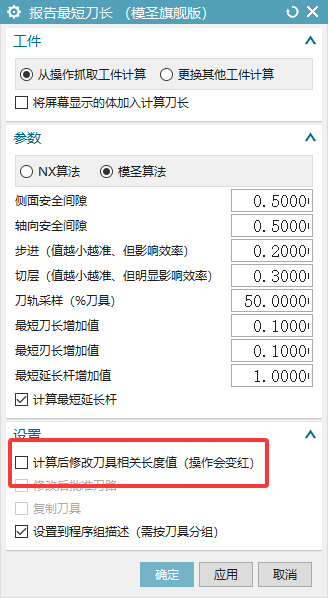
程序单 Z 坐标或工件厚度取数不对,先检查哪个位置?
程序单里 Z 坐标、Z 取数或工件厚度显示不对时,先检查后处理与程序单配置中的 Z 取数变量。若改了某个模板项但输出仍是顶为零,通常是修改的位置没有对应到当前正在使用的程序单模板或字段。
查看答案 →
程序单加工类型描述关键字应该按什么内容配置?
程序单关键字用于把程序、策略或操作识别成指定类型。通常可以配置与策略名称、操作名称或模板名称相同的关键字,让输出时自动匹配到对应字段或类型。
查看答案 →
程序单避空长度或刀长不读取,先检查刀柄/夹持器和列变量
程序单里避空长度、最短刀长、装刀长显示异常时,先看刀具是否设置刀柄或夹持器,再检查列信息中使用的变量。加刀柄通常对应最短刀长,有夹持器时通常对应装刀长。
查看答案 →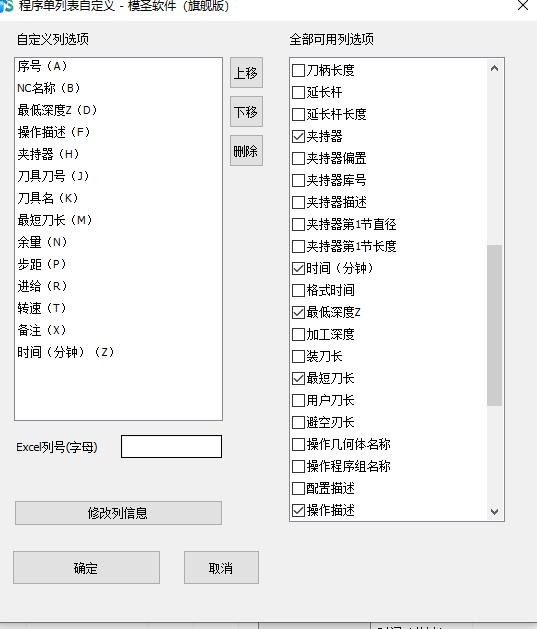
自动编程生成的 WP 名称需要统一时,可检查摆正体或默认设置
自动编程过程中生成的 WP 名称如果需要统一,可先尝试在对象树中重命名;如果是由摆正体或视图设置自动生成,则需要检查相关设置里的命名项。该条需要结合当前版本界面复核。
查看答案 →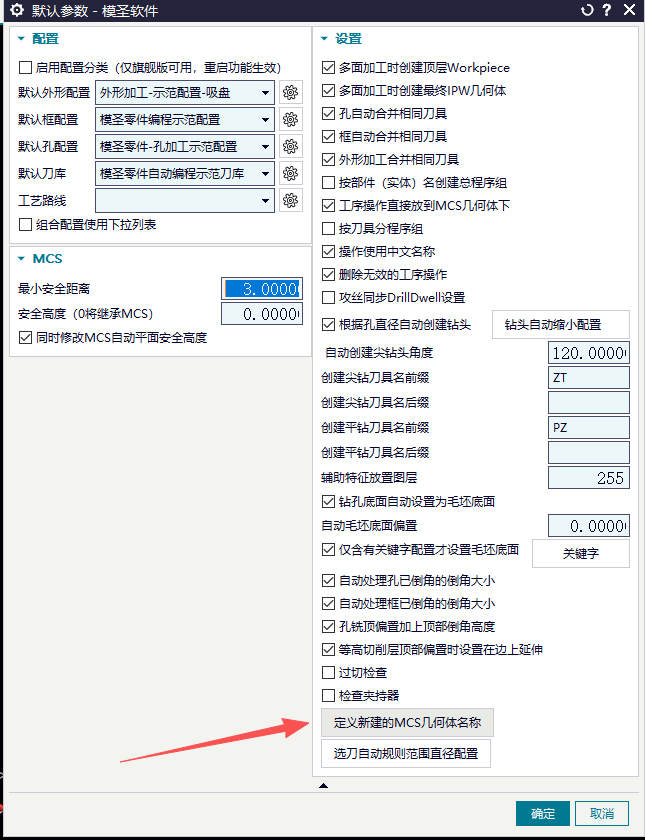
自动编程为什么不能只靠黄线或线条控制所有刀路?
自动编程本质上仍然调用模板中的策略和刀路。复杂区域不能只依赖黄线或线条控制,先要把等高、型腔铣、底壁铣、颜色识别等策略本身理解清楚,再让模板自动化。
查看答案 →程序单名称不想跟第一个程序名相同,在哪里改?
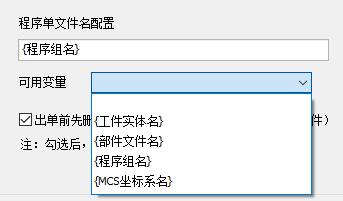
程序单名称或工件名称识别成工序名、倒角名时,先检查名称来源配置。需要读取零件文件或部件名称时,应把程序单名称来源改为零件名、部件名或对应变量,而不是沿用当前工序名称。
查看答案 →