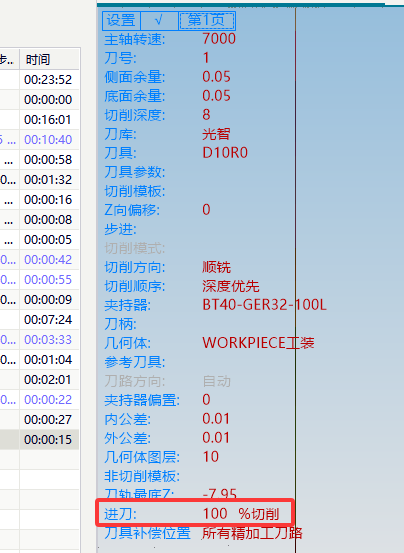
“非切削”的搜索结果
找到 93 条内容复制自动编程钻孔到另一坐标后不对,先检查什么?
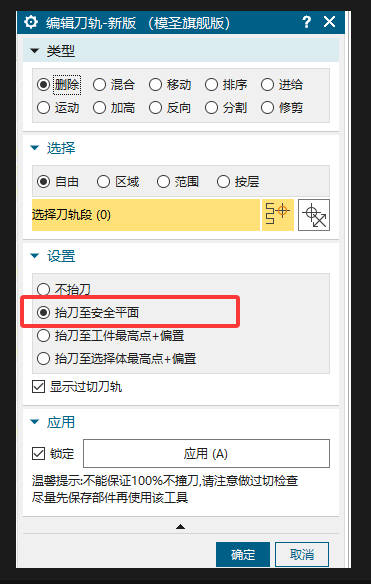
把自动编程生成的钻孔复制到另一道工序或另一坐标后,如果修改坐标仍不对,优先检查钻孔操作里的安全平面和避让设置;固定安全平面不继承时,需要手动或批量修改。
查看答案 →
手工面铣或破面铣为什么会看到很多杂乱的运行轨迹线?
手工面铣、破面铣中看到很多连接线、运行轨迹或非切削移动时,先判断是刀轨显示方式、非切削移动显示,还是当前工序模板本身的显示配置导致。很多情况下并不是实际切削刀路乱了,而是把运行轨迹一起显示出来了。
阅读文章 →
G0 移刀不安全时可以改成大进给 G1 吗?
部分机床在 G0 快速移刀时可能因为轴联动方式、机床状态或系统差异产生风险。遇到窄区域、近距离或机床快速移动不稳定时,可以把移刀改成大进给 G1 输出,速度仍然较快,但安全性通常更可控。
查看答案 →刀路检查时要重点确认部件选择和移刀平面
复制刀路、套用旧刀路或换文件后出现奇怪报警时,可以先用清理功能清理无效对象、边界、切削区域、文本、刀具长度等数据。清理前建议备份当前文件,清理后再重新生成刀路验证。
查看答案 →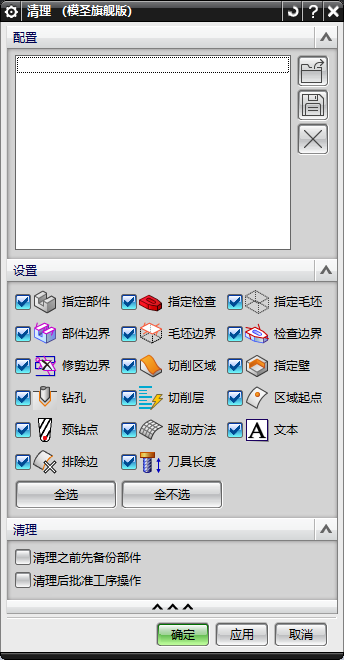
工序参数库能减少模板数量吗?
工序参数库可以和模板参数混合使用。模板里已经固定的结构、几何选择和加工方法不一定要重复放进参数库;转速、进给、余量、切削深度等需要复用或经常调整的参数,更适合放到工序参数库里统一维护。
阅读文章 →

斜坡角功能提示边界曲线边长度为 0 怎么办?
使用斜坡角相关功能时,如果提示边界曲线边长度似乎为 0,可先把非切削角度调小并保存为模板;同时注意该功能更适合封闭轮廓,开放轮廓可能需要手动处理。
阅读文章 →