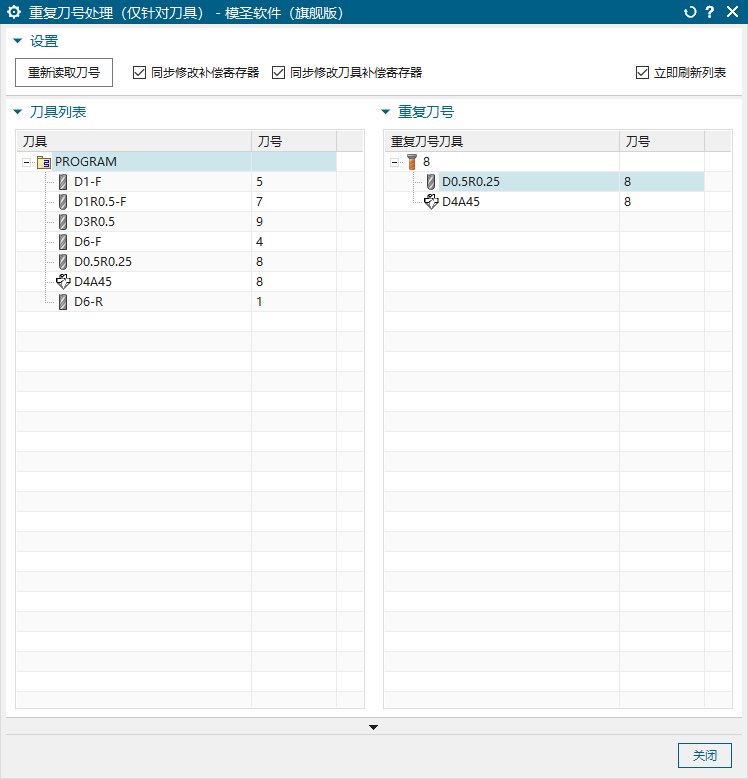
同一位置最短刀长计算结果不一样要检查什么?
程序单涉及相同刀具的刀长时,通常会按最长刀长理解和输出;但如果同一把刀被分散到不同视图、不同分组或不同程序组,操作者仍可能看漏。必要时可用刀具视图或合并方式出单,减少重复刀具信息分散。
查看答案 →
程序单涉及相同刀具的刀长时,通常会按最长刀长理解和输出;但如果同一把刀被分散到不同视图、不同分组或不同程序组,操作者仍可能看漏。必要时可用刀具视图或合并方式出单,减少重复刀具信息分散。
查看答案 →
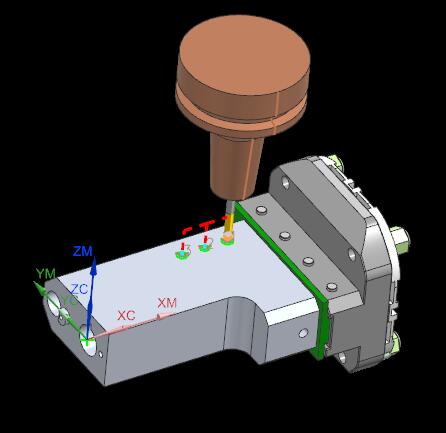
刀路没有加工到底时,除了检查刀具长度,也要检查切削面和部件选择。某些场景下去掉部件、把切削面改选底面后,刀路范围会更接近目标底部。
查看答案 →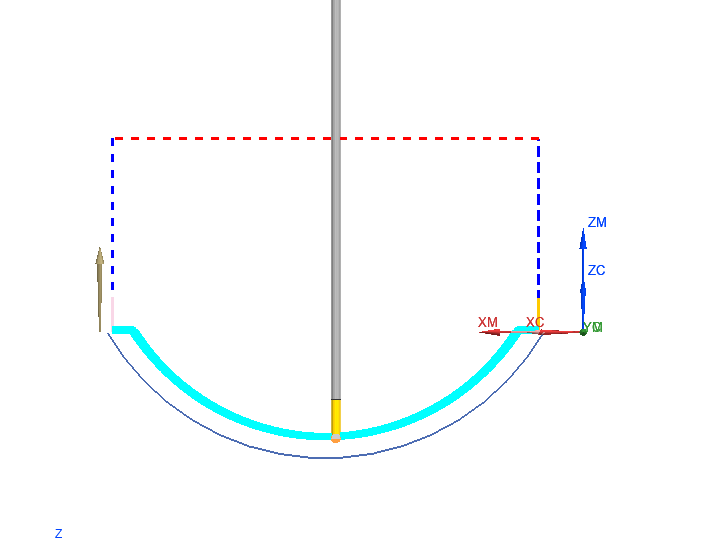
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →
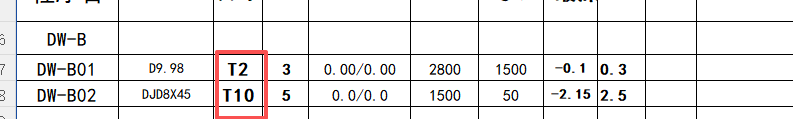
部件边界或指定底面线很多时,单独找某一条线可能不明显。可以先调整 NX 预选颜色、线框显示和预览方式,让目标边界更容易区分;若只想去掉少量边界,也可以直接修剪边界。
查看答案 →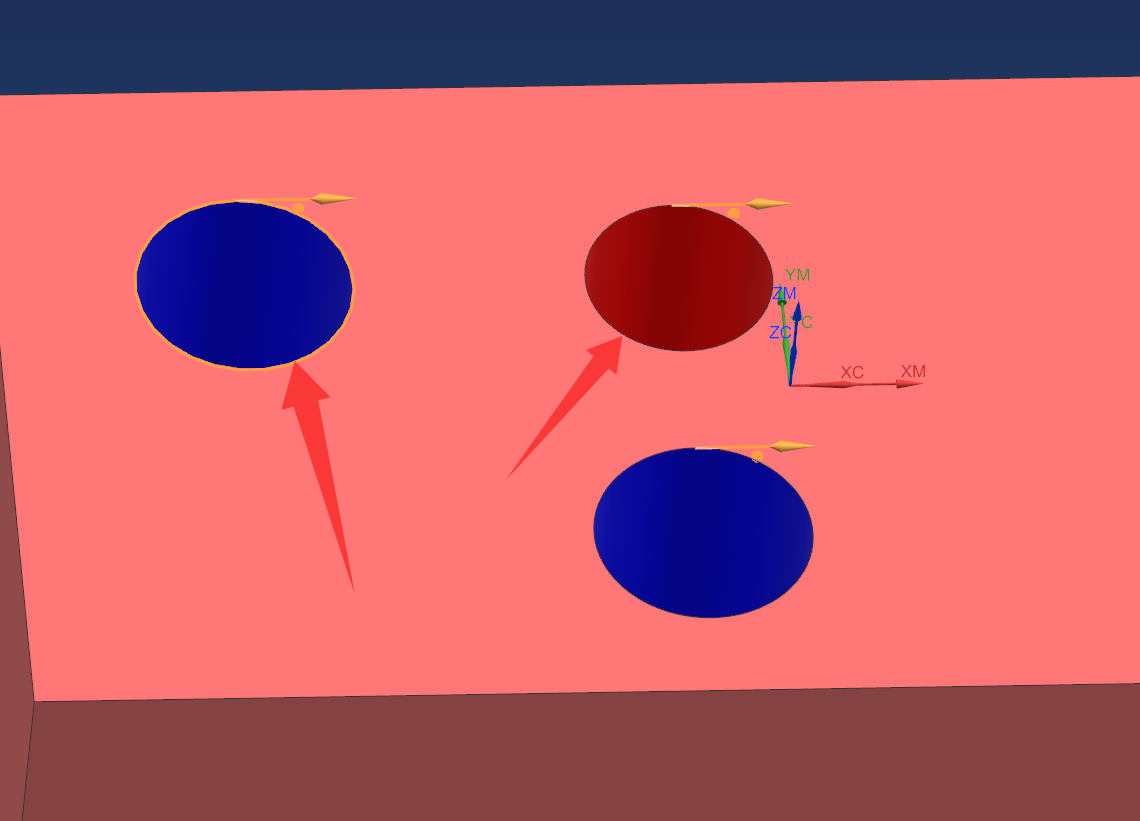

自动出刀路配置与材料、机床、刀具库、加工习惯和质量要求有关。现成配置可以作为学习参考,但不能直接认定适合所有产品,应按自身工艺逐项修改和验证。
查看答案 →NX 安装了加工数据库后,软件可能提示加工数据库未设置。若当前流程不使用该数据库,可以不处理或在设置中关闭提示;如果要使用,就需要匹配材料、刀具和参数。
查看答案 →
自动编程能读取转速进给,却没有读取下刀深度和步距百分比时,先确认加工助手参数同步已勾选,再检查刀具用途名称与刀具切削参数名称是否对应。操作名关键字是否匹配。
查看答案 →