程序单提示“未找到加工部件”怎么办?
程序单提示未找到加工部件时,除检查 WORKPIECE 和加工几何外,要重点检查工件实体所在图层。正式加工部件不要放在 245、254、255 等可能被排除或特殊用途的图层;把工件换到普通图层后再出单。
查看答案 →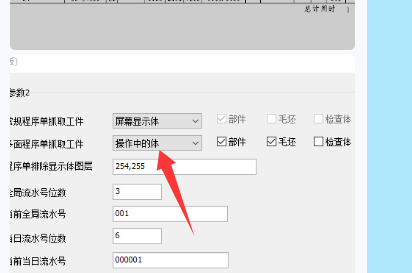
程序单提示未找到加工部件时,除检查 WORKPIECE 和加工几何外,要重点检查工件实体所在图层。正式加工部件不要放在 245、254、255 等可能被排除或特殊用途的图层;把工件换到普通图层后再出单。
查看答案 →
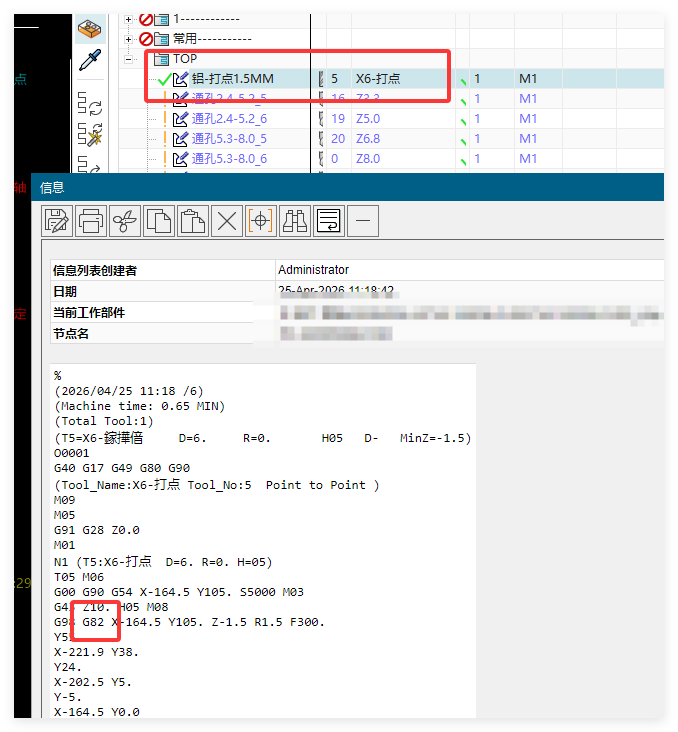
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
阅读文章 →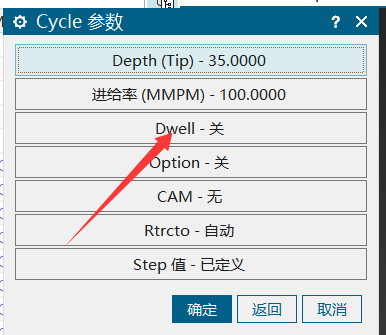
程序单时间需要比 NX/UG 计算时间增加时,可在后处理程序单设置或默认设置中调整加工时间倍数。输出时要区分程序时间和按比例换算后的实际时间。
查看答案 →
最短刀长或避空长度计算偏长时,可以尝试切换 NX 原始算法对比;模圣算法通常会更偏安全。正式使用前仍要做过切、碰撞和仿真检查,小刀场景建议配合标准化刀具长度管理。
查看答案 →
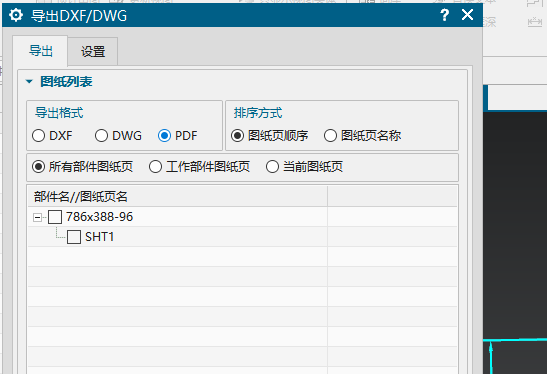
图纸需要导出 PDF 时,可从导出 DXF/DWG/PDF 功能进入,在导出格式中选择 PDF,再选择当前图纸页、所有部件图纸页或工作部件图纸页,并设置输出路径。 如果没有 PDF 选项,先确认版本是否已支持该功能。
阅读文章 →