后处理提示转速为零时为什么要检查点孔或攻丝工序?
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
查看答案 →孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
查看答案 →
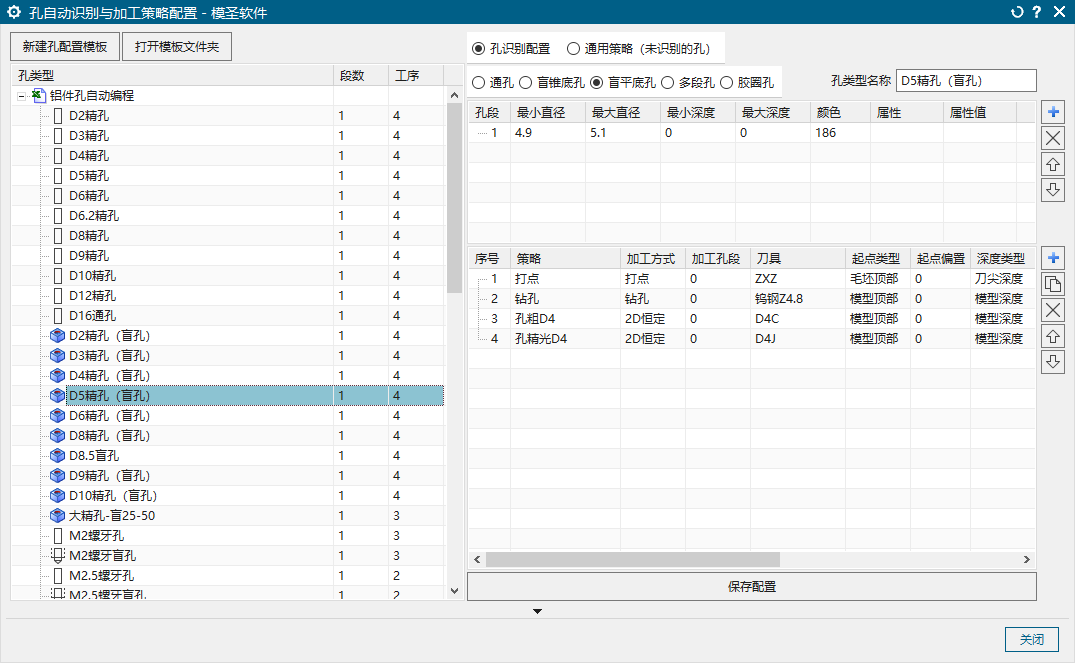
孔自动配置可以按孔径范围划分加工方式。例如通孔最大设置到 18.1,18 以下按钻孔策略处理,超过 18 的孔再交给铣削策略。刀具和参数应配合模圣刀库,让常用钻头自动带出转速进给。
阅读文章 →
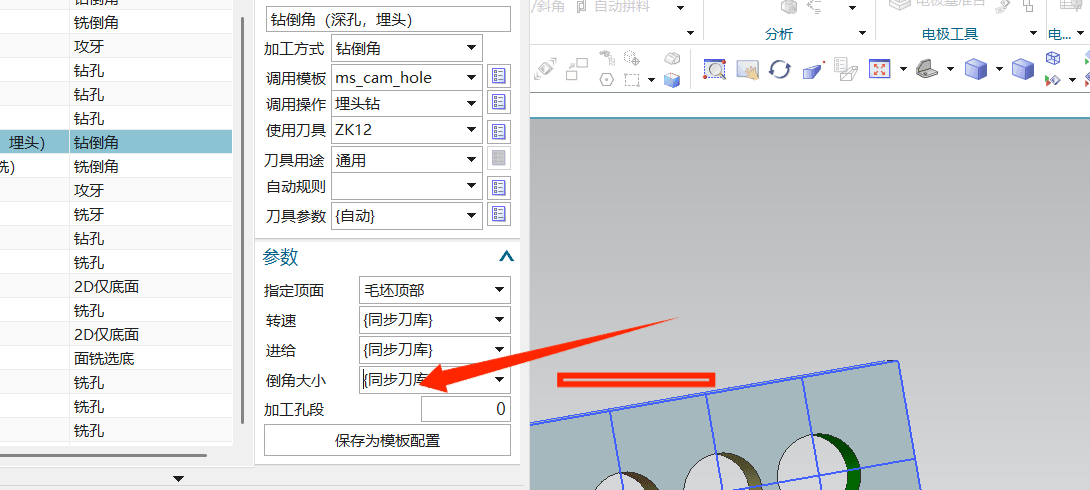
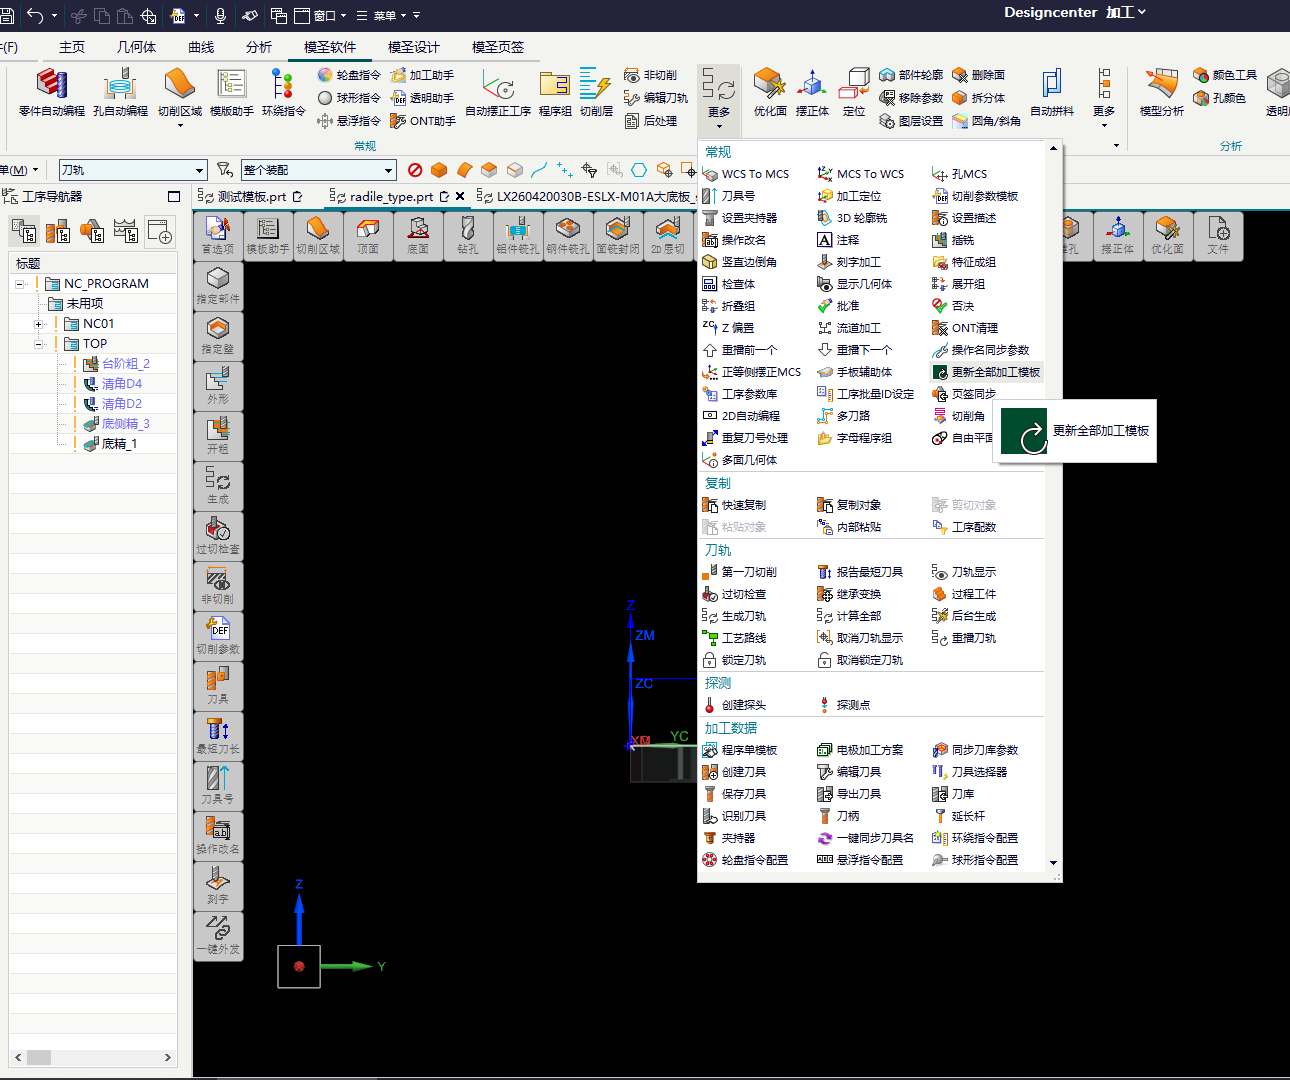


页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →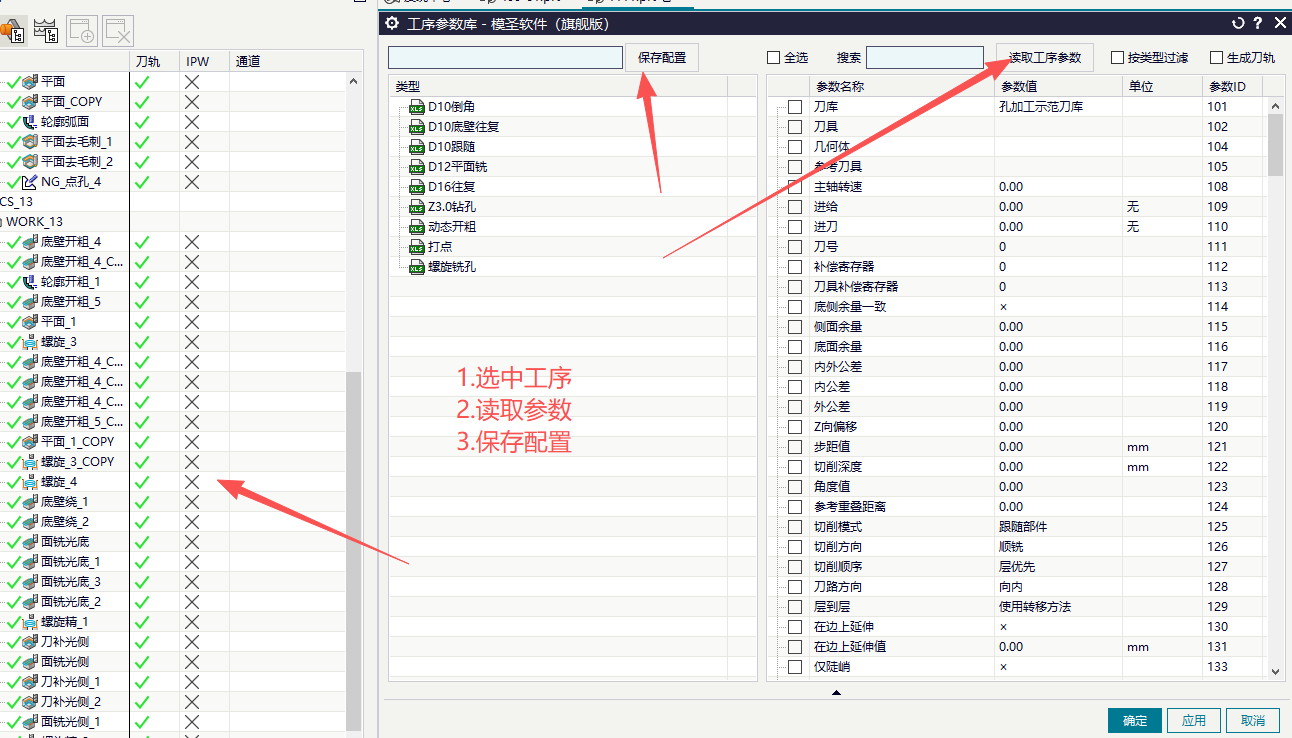
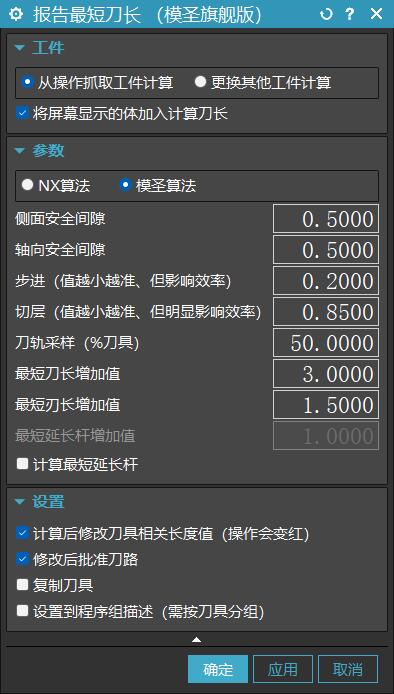
报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
阅读文章 →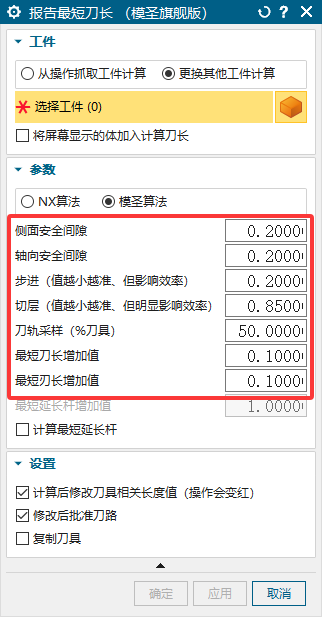
报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
查看答案 →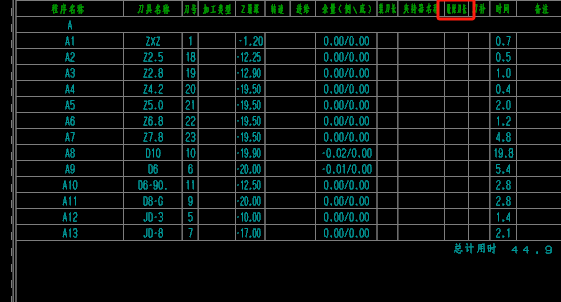
报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
查看答案 →
报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
阅读文章 →