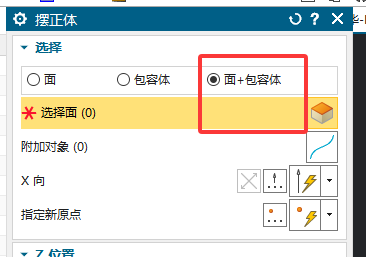
型腔铣使用部件边界时为什么不要和检查体混用?
型腔铣或类似工序中使用部件边界时,如果同时把检查体选成部件,可能引发报警或边界逻辑混乱。需要检查时,应在检查体栏选择检查对象,不要把部件边界和检查体混在同一选择逻辑里。
查看答案 →型腔铣或类似工序中使用部件边界时,如果同时把检查体选成部件,可能引发报警或边界逻辑混乱。需要检查时,应在检查体栏选择检查对象,不要把部件边界和检查体混在同一选择逻辑里。
查看答案 →透明助手添加刀具时刀号变成 0 或跟不过来,可能是图档里已有同一把刀但刀号不同,也可能是刀库里的刀号丢失或刀具名称不一致。可先删除图档里的重复刀具,使用刀号功能重排,并检查刀库刀号是否还在。
查看答案 →刀轨转曲线后如果得到多段线,可继续使用连接曲线功能手动选择并连接。复杂曲线、断点较多或线段类型不一致时,连接曲线不一定能一次合成完整整体,可调距离公差、角度公差,必要时改用曲线驱动或其它后续处理方式。
查看答案 →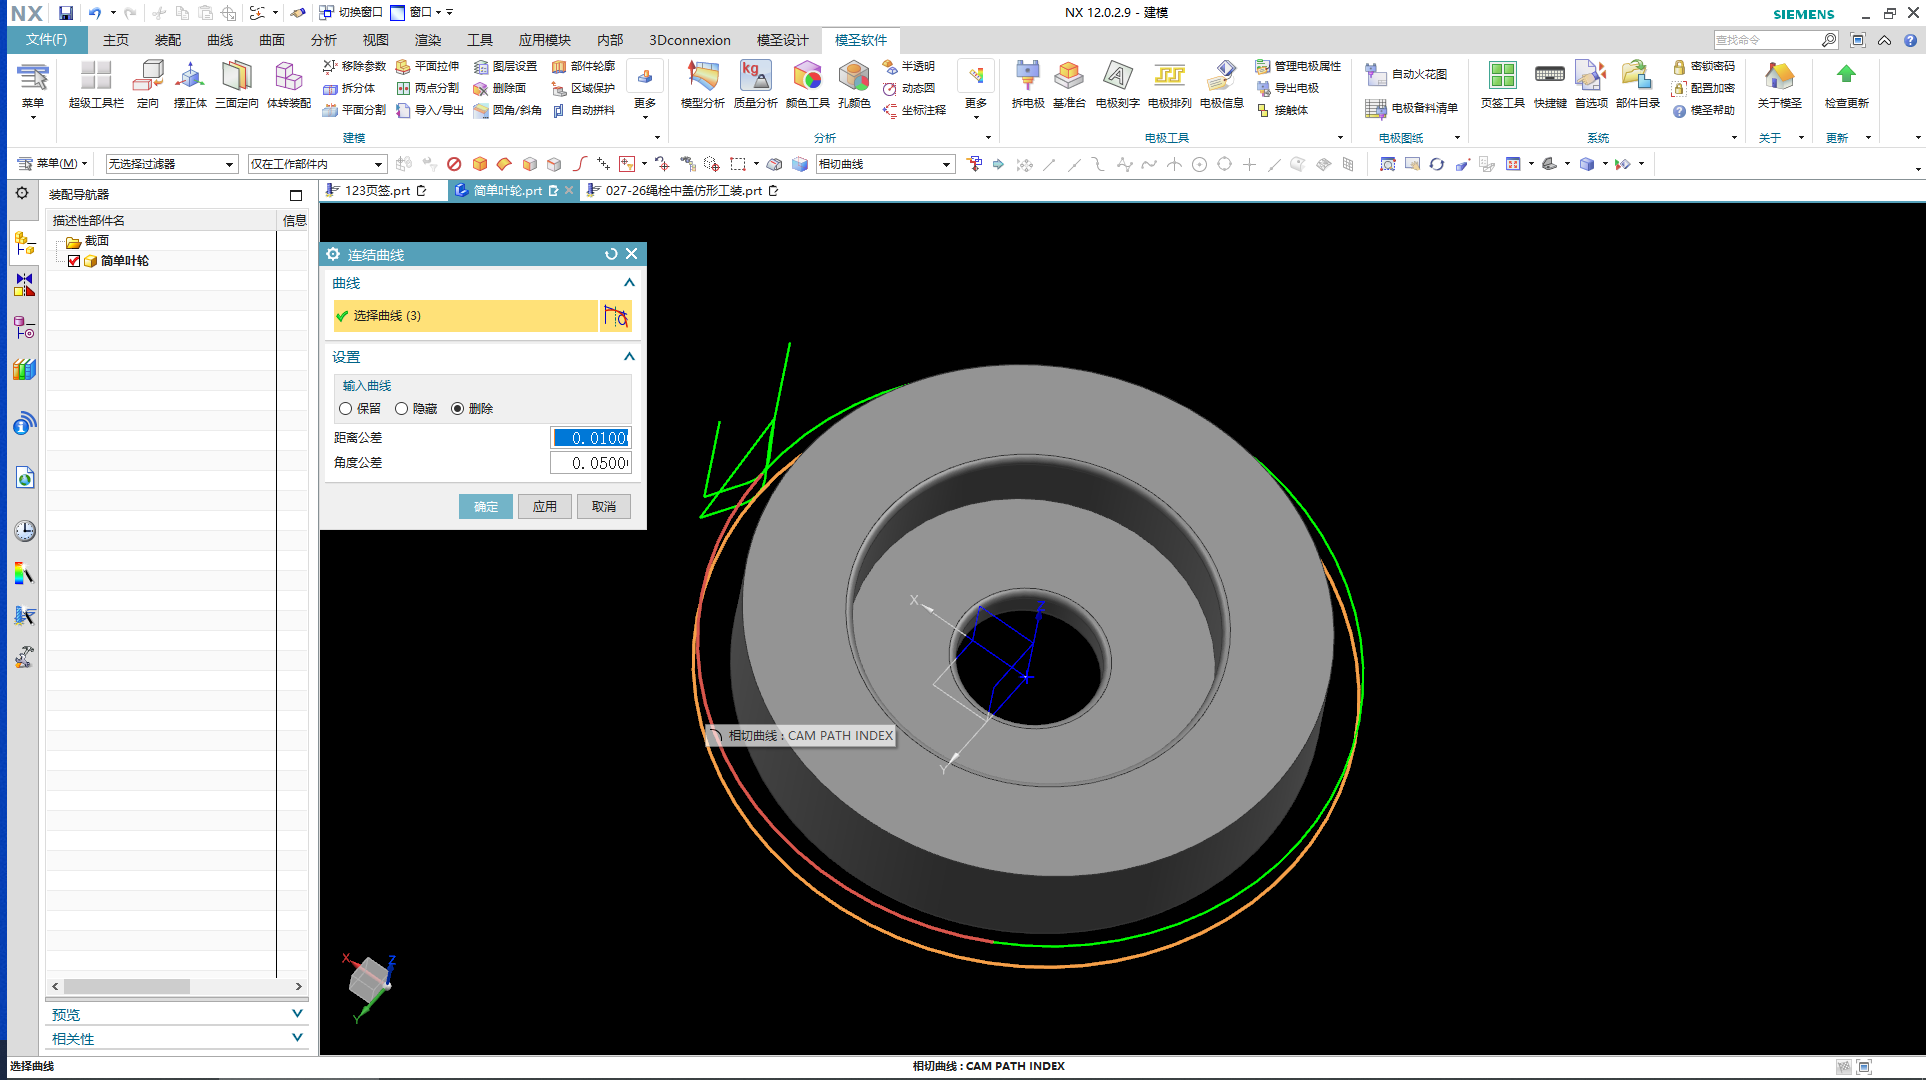
夹持器或刀柄库需要批量加入时,可以先选中需要的刀具或刀架,再执行添加夹持器/刀柄的操作。批量加入后要回到刀具参数中检查伸出长度、夹持器长度和干涉关系。
阅读文章 →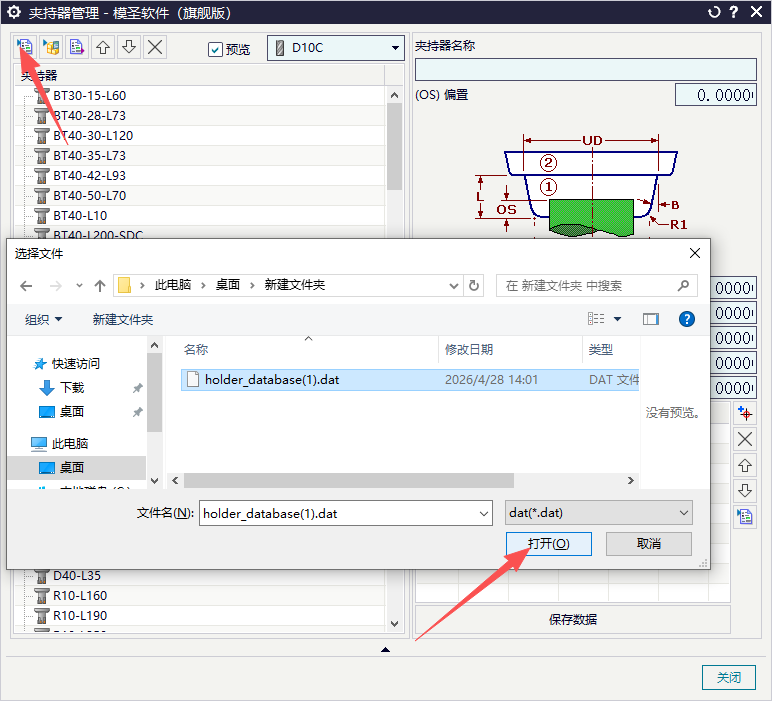
部分机床在 G0 快速移刀时可能因为轴联动方式、机床状态或系统差异产生风险。遇到窄区域、近距离或机床快速移动不稳定时,可以把移刀改成大进给 G1 输出,速度仍然较快,但安全性通常更可控。
查看答案 →点击模圣生成刀轨没有反应时,先不要只反复点生成。可以打开对应工序,用 NX/UG 自带的生成或计算刀轨命令排查参数;如果参数有问题,NX/UG 通常会给出更明确的报警信息。
查看答案 →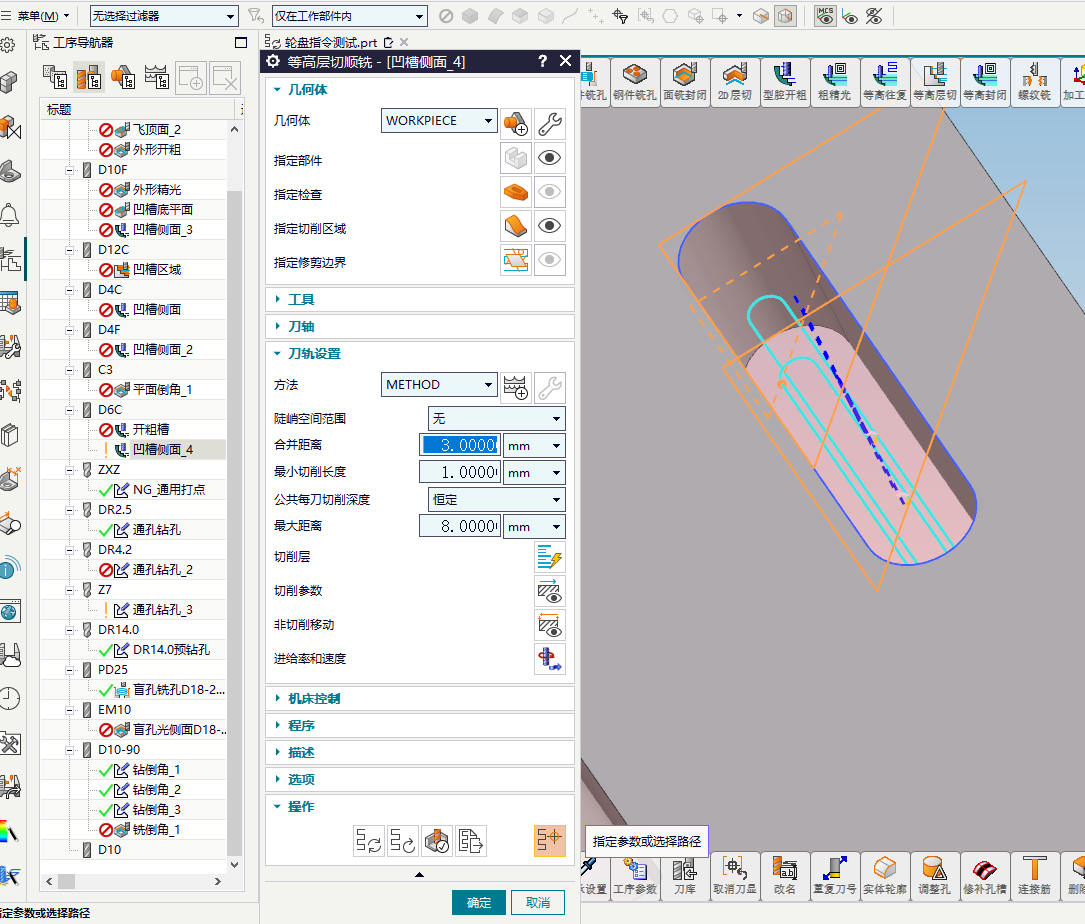
底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
查看答案 →
底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
阅读文章 →
程序顺序或类似表格里某些列突然看不见,不一定是 UG/NX 损坏,也不一定需要重装。常见原因是某一列被拉得过宽,把其它列挤到左边或右边。把鼠标放到表头最左或最右边界拖动,通常可以把隐藏列拉回来。
查看答案 →
同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
查看答案 →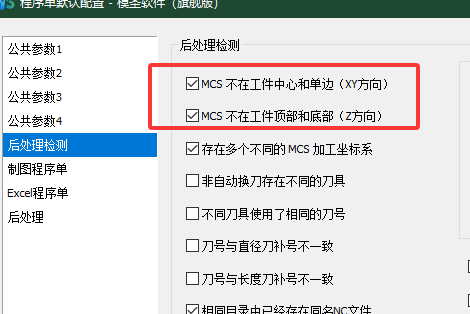
后处理或程序检查提示过切,但实际观察没有明显过切时,不建议直接关闭检查。应先确认检查使用的刀具、毛坯、部件、坐标和后处理规则是否一致,再决定是模板问题、检查条件问题还是实际风险。
查看答案 →
一般不能直接降版本使用。NX/UG 模板通常只能向高版本兼容,低版本很难读取高版本保存的模板。需要在低版本使用时,应在低版本里重新建立模板或导出可兼容的基础数据后重做。
查看答案 →