
“余量”的搜索结果
找到 291 条内容通用自动编程配置为什么不能完全适合所有零件?
通用自动编程配置不能完全适合所有零件。不同装夹方式、材料、机床刀库容量、加工方向和开粗精加工组合,都可能需要拆分配置或通过余量、特征、颜色、刀具规则区分。
阅读文章 →


后处理里的 Z 向偏移是做什么用的?
Z 向偏移是在不改变图形刀路显示的情况下,让后处理输出时整体改变 Z 向坐标。它不会直接让刀轨在图形区移动,容易被忘记,实际需要看得到效果时更建议用变换或余量等可视方式控制。
查看答案 →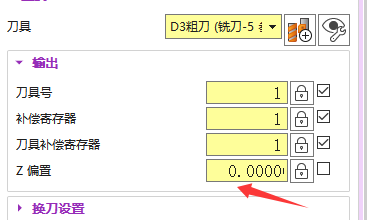
平面轮廓倒角倒不上去时怎么调整?
3D 倒角或平面倒角只选中一部分面时,要先区分是整体倒角还是局部倒角。整体规则一致时可用等高一键倒角;内外大小不一致、只加工局部时,建议手动选线生成,避免强行套用整体识别。
查看答案 →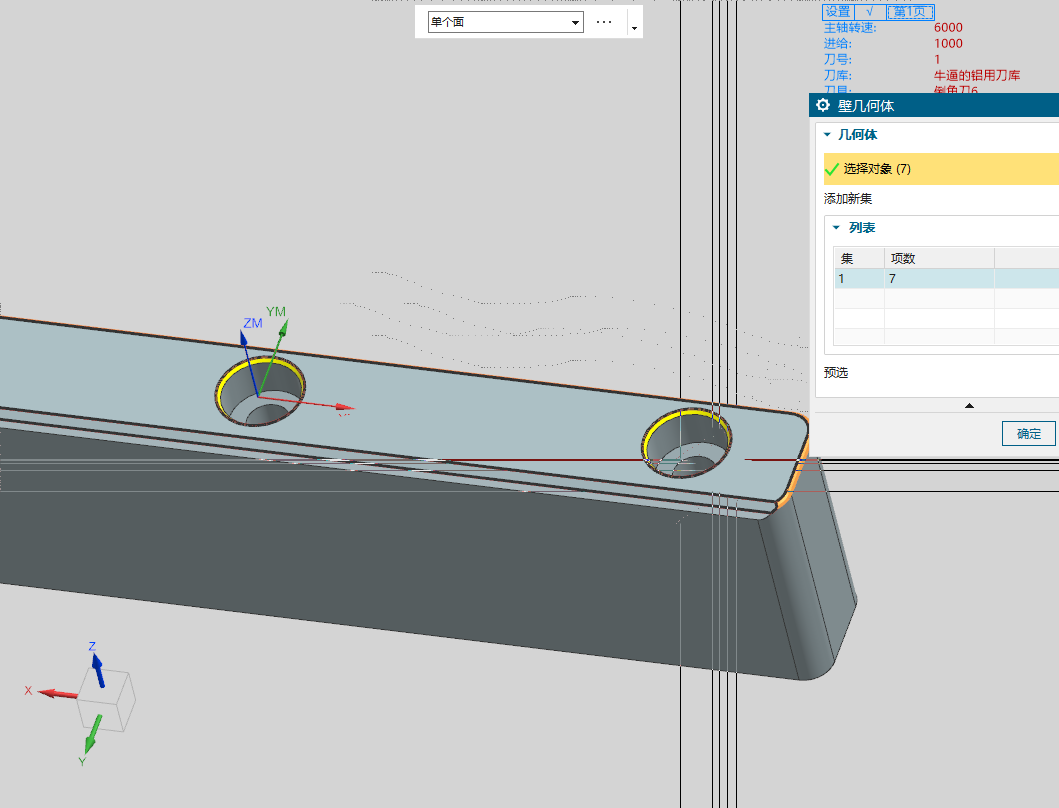

有台阶的倒角为什么不会自动分程序?
外形洗面或自动编程倒角不下去时,不一定是在模板里写负余量。最终应检查自动编程配置中的倒角大小、底部偏置和调用操作;平面倒角通常按平面铣/平面倒角配置处理。
阅读文章 →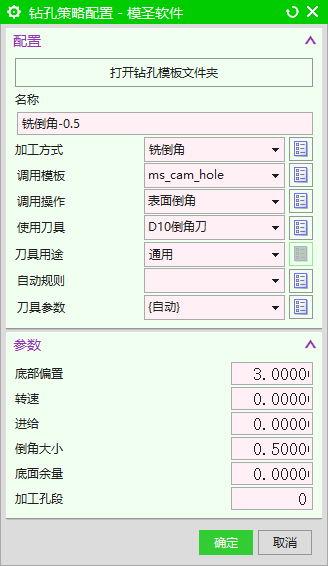
吸盘或磁台通孔不想钻穿时关键字应该匹配哪里?
吸盘或磁台上钻通孔不想钻穿时,除了设置底部余量,还要确认调用的操作类型为“至底面”、默认设置里启用了自动设置底面,并检查“仅识别关键字”是否限制了配置匹配。
查看答案 →
电极火花位手动填 0 时,会不会继续使用默认火花位?
电极或放电相关参数里,如果精工、粗工火花位手动填了 0,通常应按手动输入值执行,而不是继续套用默认火花位。默认值主要用于未单独填写的场景。
查看答案 →