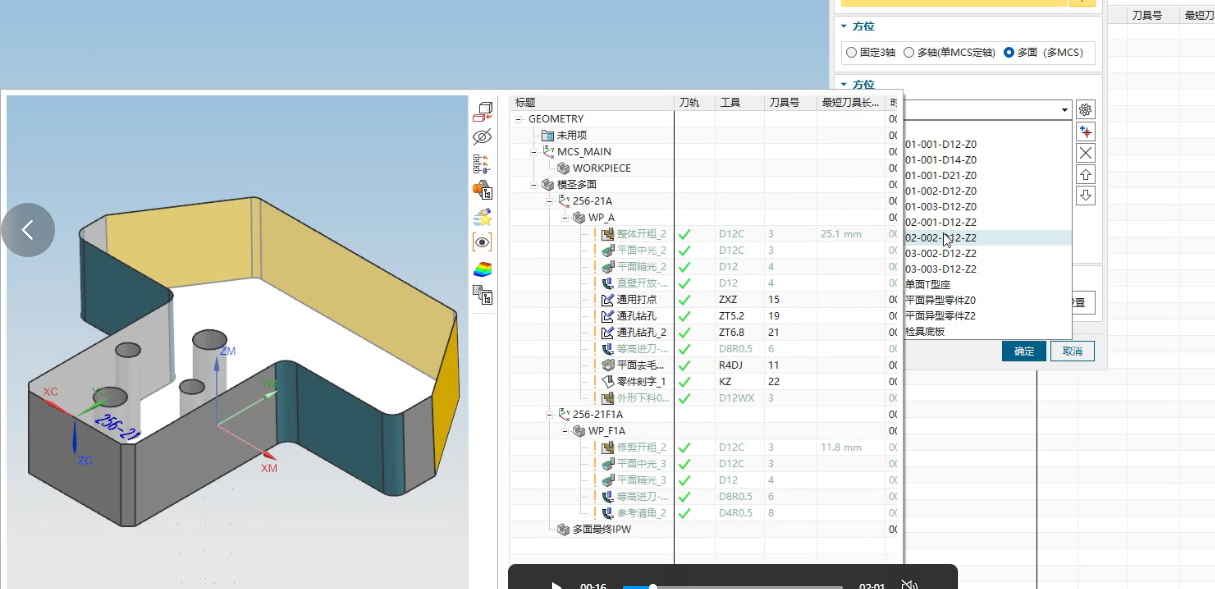
复杂区域不一定完全依赖自动判断,必要时可以手动调整面颜色,让不同加工区域更容易被识别。
程序单时间通常只按刀路估算,不会完整计算换刀、快速移动、机床减速、跳刀和循环参数等实际耗时。
孔模板、刀库和加工模板一旦被误改或误删,会直接影响自动编程调用结果,建议养成备份习惯。
吸盘槽、流道或网格线加工可优先考虑曲线驱动、平面铣标准驱动、平面轮廓铣等方式。
高版本 NX 文件转低版本通常只适合转模型或几何数据,不能指望保留加工程序。
框加工不适合承担孔识别;圆类特征通常归孔加工,必要时通过孔加工或外形策略处理。
助手界面不要把所有参数都堆出来,模板调好后只保留经常改的重点参数。
加工顺序暂时没有可用变量,流水号和全局流水号也不能替代实现。
深小孔和沉头孔不要只想着一次打穿,长小钻头容易弯,孔深和贯穿关系要单独确认。
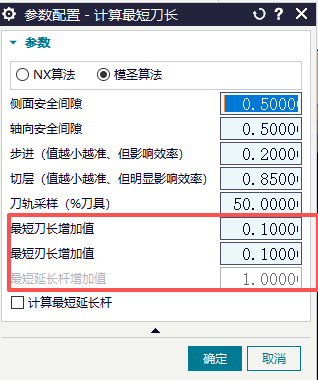
避空刃长会叠加多项余量,设置 1mm 时结果可能不是只多 1mm。
盲孔加大加深可以在孔铣里找动态相关策略。
阵列或多件刻字时只加工其中一件,先检查刻字面是否需要优化面处理。
孔加工现在可以直接设置底面余量,合理使用负余量、切削和非切削参数能减少模板重复配置。
添加已有模板是把现成加工模板放入 user 目录并设置模板;制作新模板则要先把程序做好,再用加工助手保存模板。
加工助手模板和零件自动编程模板不是一回事,保存到加工助手的模板不能简单等同于自动编程模板。