“安全”的搜索结果
找到 307 条内容U 盘拷程序乱码或只拷一半会有什么风险?
质量差或状态异常的 U 盘可能出现程序只拷进去一半、后半段乱码、机床读不出来等问题,严重时会导致加工中途异常移刀。重要程序建议使用可靠 U 盘或网络传输,并在机床端核对程序完整性。
查看答案 →进退刀参数可以通过非切削移动模板继承吗?
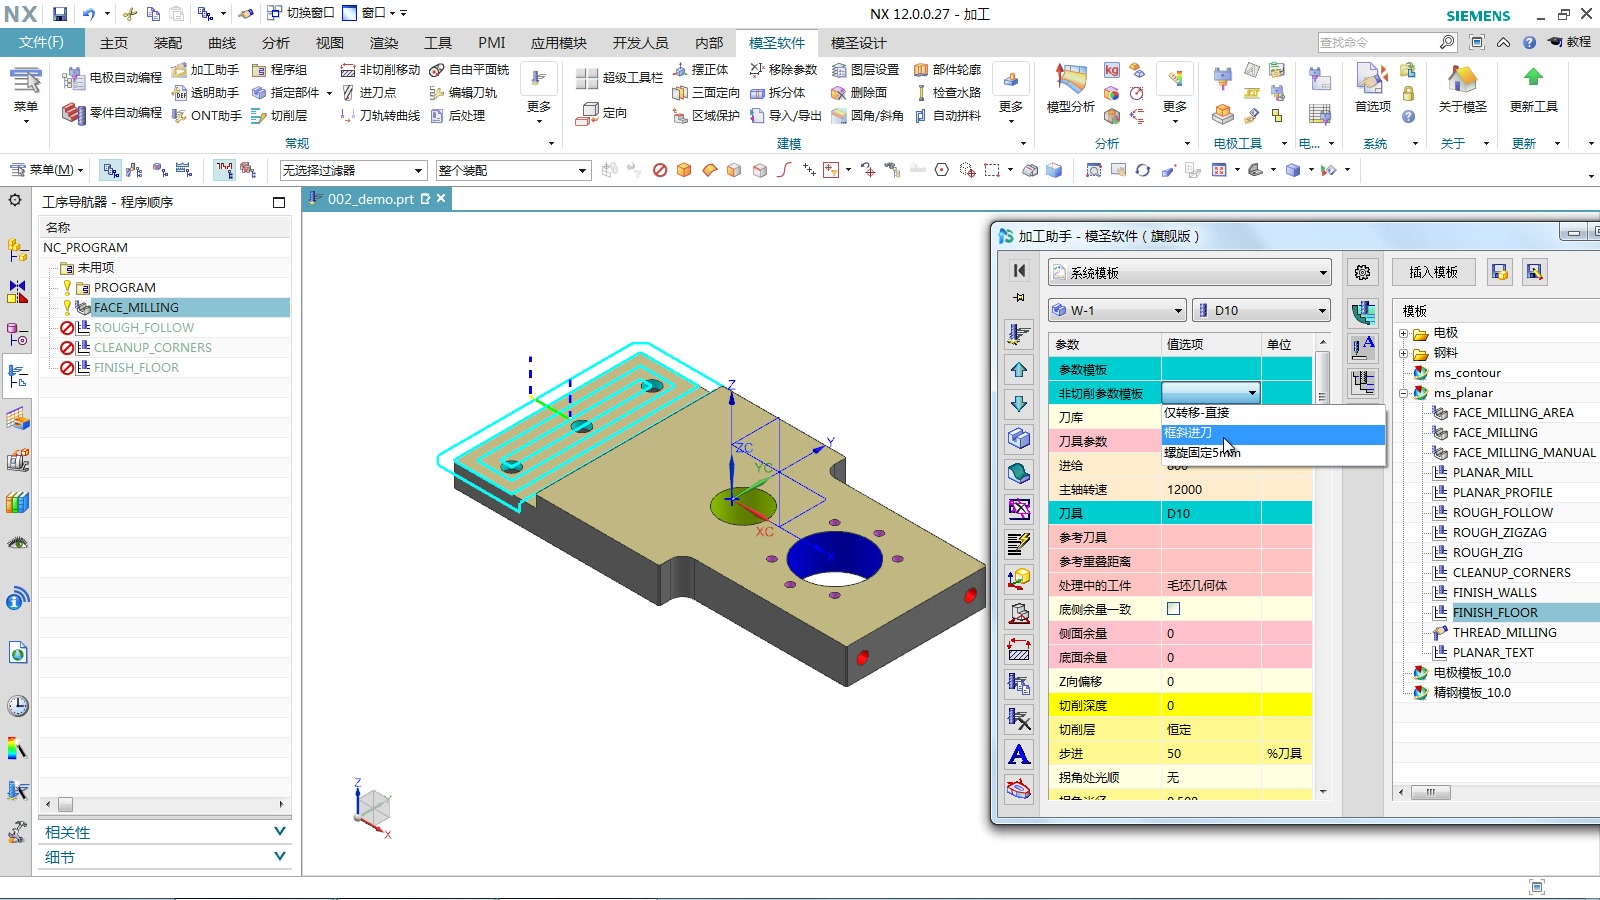
需要让后续工序沿用圆弧进退刀、直线进退刀等非切削参数时,可配置“非切削移动”参数模板。模板设置好后,相同类型工序可按模板继承进退刀参数,减少逐条打开修改。
阅读文章 →


刀路检查时要重点确认部件选择和移刀平面
复制刀路、套用旧刀路或换文件后出现奇怪报警时,可以先用清理功能清理无效对象、边界、切削区域、文本、刀具长度等数据。清理前建议备份当前文件,清理后再重新生成刀路验证。
查看答案 →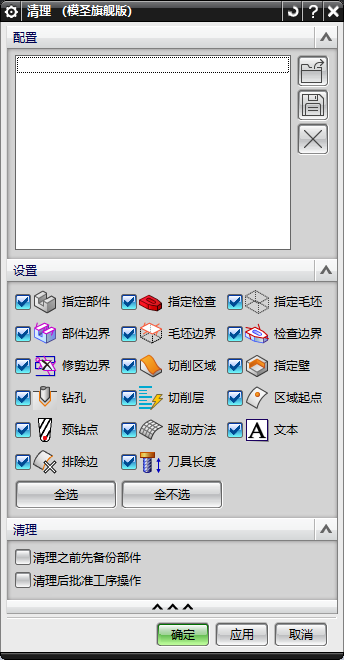
自动编程后处理前过切检查和刀长要不要单独算?
仿真 IPW 显示粗糙时,不要只凭显示效果判断是否过切。大模型或复杂模型中 IPW 可能显示较粗,是否安全仍应以刀路检查、过切检查和关键截面复核为准。
查看答案 →
仿真 IPW 很粗糙时怎样判断有没有过切?
IPW 或加工后的过程工件需要导出时,可尝试导出 STL 格式。此类导出通常只能以小平面体或三角网格形式保存,并不等同于可参数化编辑的实体模型。
查看答案 →大件开粗想把一条刀路按深度分段,可以用什么思路?
自适应铣或动态加工的切削层深度改不了时,先检查切削层模式、层数、模板版本和是否被毛坯层自动抓取。需要单层到底时,可尝试把层数设为 1,并启用自下而上等相关设置。
查看答案 →
自动编程钻孔想使用 G73 应怎样配置?
自动编程钻孔想输出 G73 时,核心是把对应的 G73 钻孔模板放入可选择的模板配置中,再在钻孔策略里选择该模板。深孔、排屑和冷却风险仍需结合现场工艺确认。
查看答案 →