
3D 轮廓铣选线加工想带刀补,可先尝试模板或改用 2D 往复、底壁螺旋
3D 轮廓、轮廓铣编辑刀轨后再做混合或半径补偿时,G41/G42 输出方向可能和预期不一致。遇到这类刀路不要只看图形,应同时检查 NC 代码、补偿方向、进退刀段和过切风险。
查看答案 →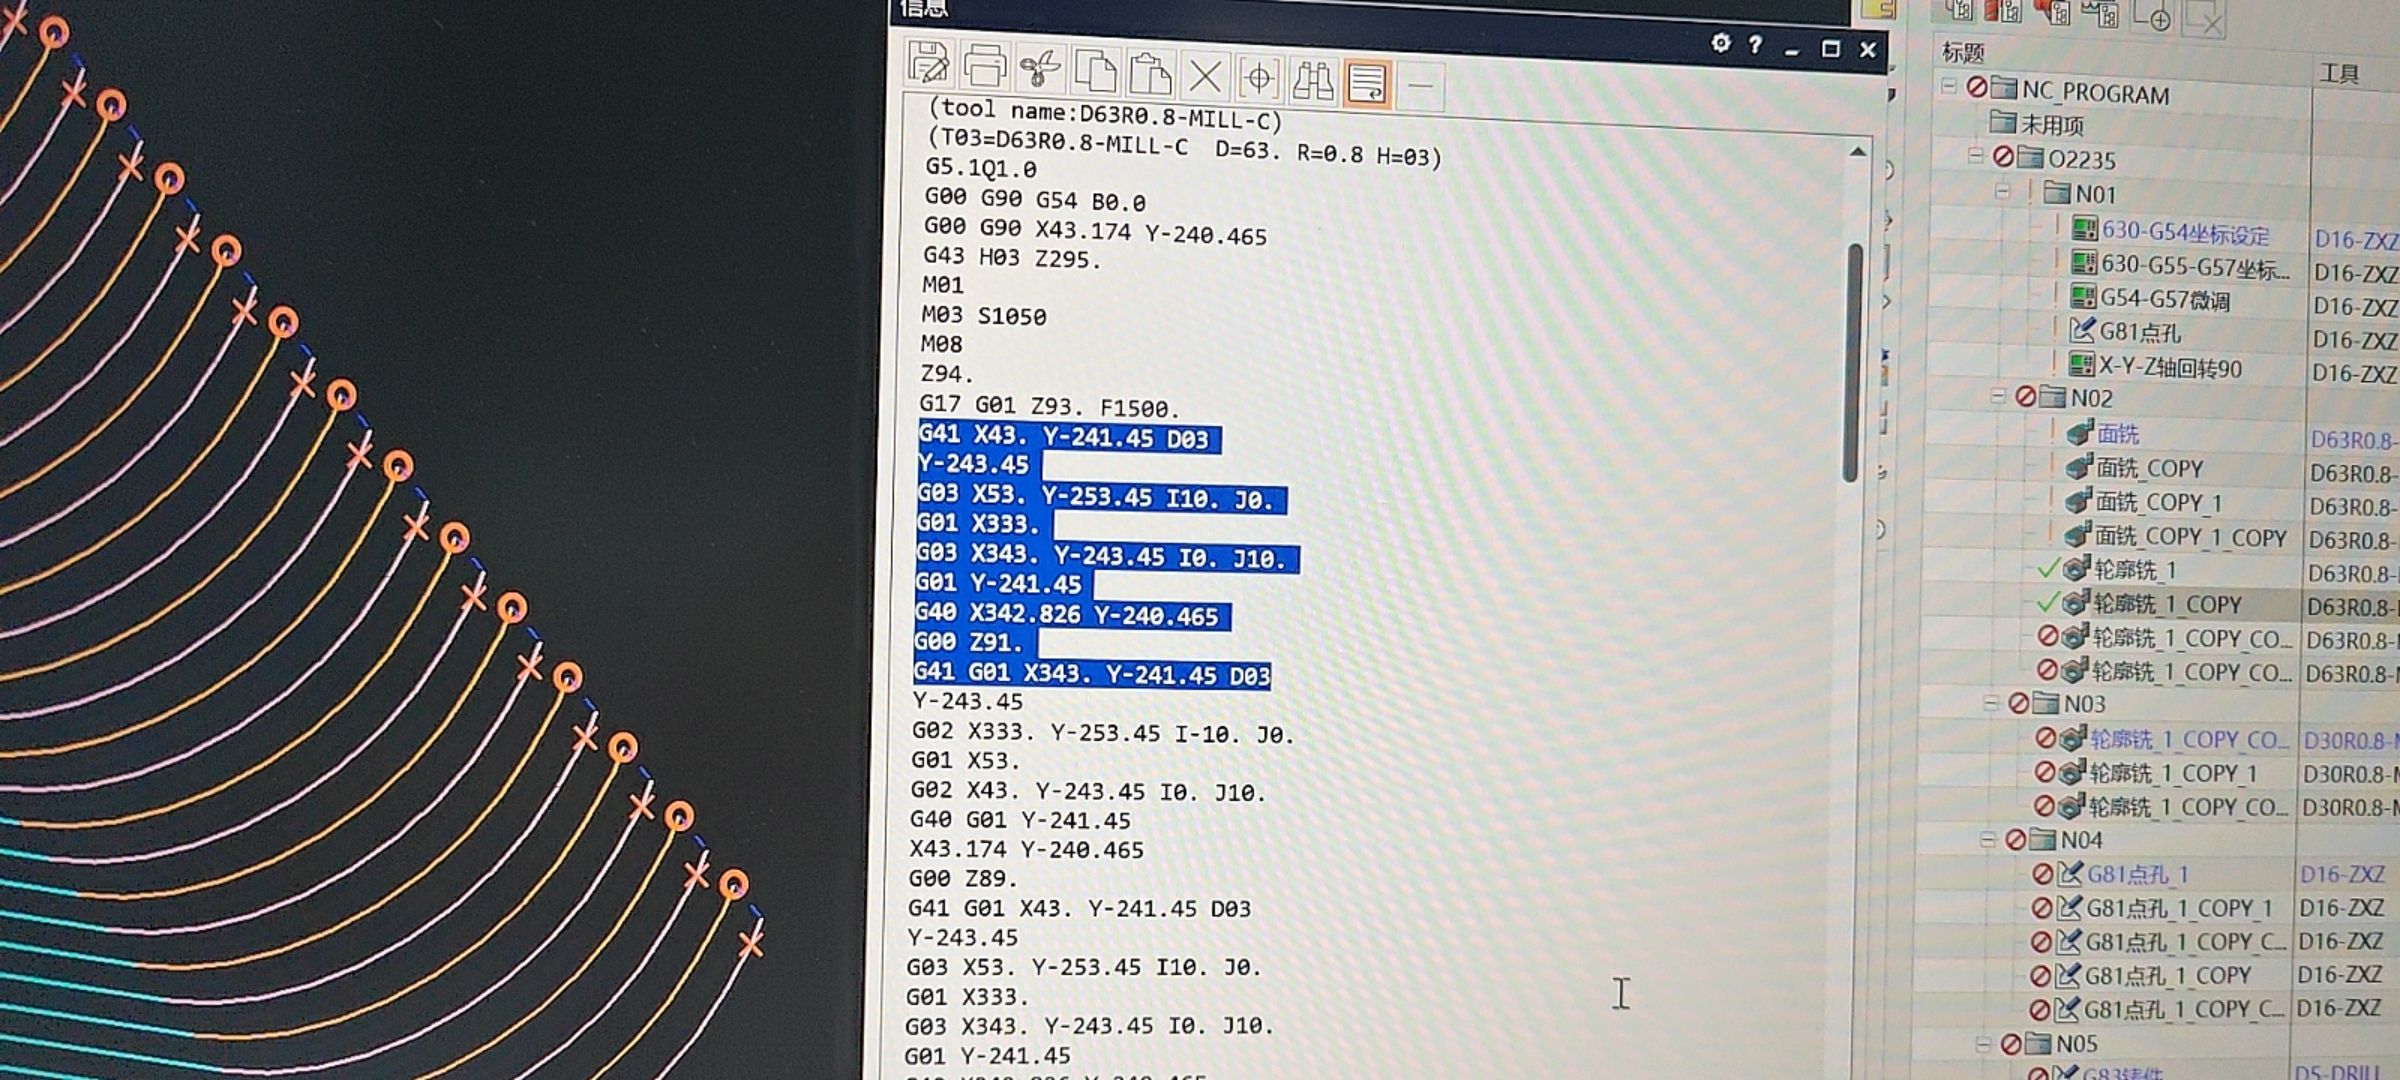
3D 轮廓、轮廓铣编辑刀轨后再做混合或半径补偿时,G41/G42 输出方向可能和预期不一致。遇到这类刀路不要只看图形,应同时检查 NC 代码、补偿方向、进退刀段和过切风险。
查看答案 →

坐标线宽参数已经加大但界面或打印看起来没变化时,先打开 NX/UG 的显示线宽开关。显示线宽打开后才能直观看到线宽参数是否生效;打印仍不一致时,再检查制图和打印输出的线宽设置。
查看答案 →程序单和后处理输出路径建议保持一致。想让 NC 文件和程序单放到同一文件夹时,应检查程序单输出路径、后处理输出路径以及是否跟随当前部件路径,必要时把两边路径设置成同一个目录。
查看答案 →后处理输出不想带后缀时,可以在后处理扩展名或后缀设置中勾选相关选项,并把后缀输入框留空。M99 子程序等场景如果不想带后缀,也可通过后处理后缀配置实现。
查看答案 →
后处理输出不想带后缀时,可以在后处理扩展名或后缀设置中勾选相关选项,并把后缀输入框留空。M99 子程序等场景如果不想带后缀,也可通过后处理后缀配置实现。
查看答案 →
如果多数辅助线能进入 255 图层,只有飞顶面的辅助线没有进入,说明全局图层设置可能正常,问题更可能在该命令自身的图层输出规则或版本实现上。
查看答案 →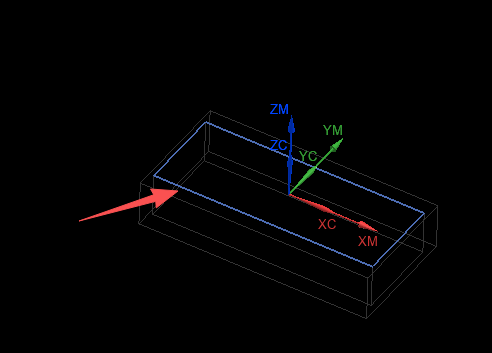
程序单时间需要比 NX/UG 计算时间增加时,可在后处理程序单设置或默认设置中调整加工时间倍数。输出时要区分程序时间和按比例换算后的实际时间。
查看答案 →
程序单时间需要比 NX/UG 计算时间增加时,可在后处理程序单设置或默认设置中调整加工时间倍数。输出时要区分程序时间和按比例换算后的实际时间。
查看答案 →
程序单涉及相同刀具的刀长时,通常会按最长刀长理解和输出;但如果同一把刀被分散到不同视图、不同分组或不同程序组,操作者仍可能看漏。必要时可用刀具视图或合并方式出单,减少重复刀具信息分散。
查看答案 →
程序单里工件定位、坐标说明或后面的数字显示不符合预期时,通常与当前工序坐标、程序单坐标配置和模板字段有关。坐标设置成什么样,程序单就会按对应字段输出。
查看答案 →