需要延伸刀路或边界时,可以在模圣功能里查找“延伸边界”。
磁台下料底部留量可先按 0.3-0.5mm 试,再根据工件大小和稳定性调整。
零件自动编程可以通过规则、范围、颜色和刀库匹配来实现自动选刀。
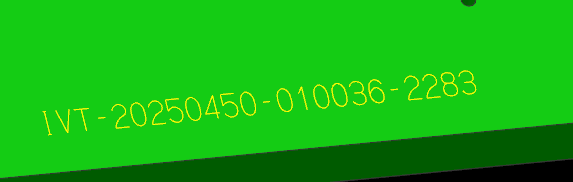
凹下去的文字更适合自动处理;如果是自己抽出的单线,需要手动指定。
可以把已有加工程序整理成模板后供零件自动编程调用,但需要按模板规则配置好路径、参数和几何关系。
T 刀三轴清角可以尝试投影、曲面驱动、固定轴区域铣等思路,但必须重点检查投影方向和过切。
可以把常用的外形、框、孔、刻字和刀库组合做成模板,用的时候直接调用。
刀库切削参数需要批量编辑时,可以先使用导出刀库功能,再在外部整理后导入或替换。
两个相同孔被识别到不同孔段时,先检查孔段区间是否重叠;同一个孔径不要配置到两个识别区间。
二粗策略里如果只有参考刀,没有基于层或 3D 模板,可以自己添加对应模板。
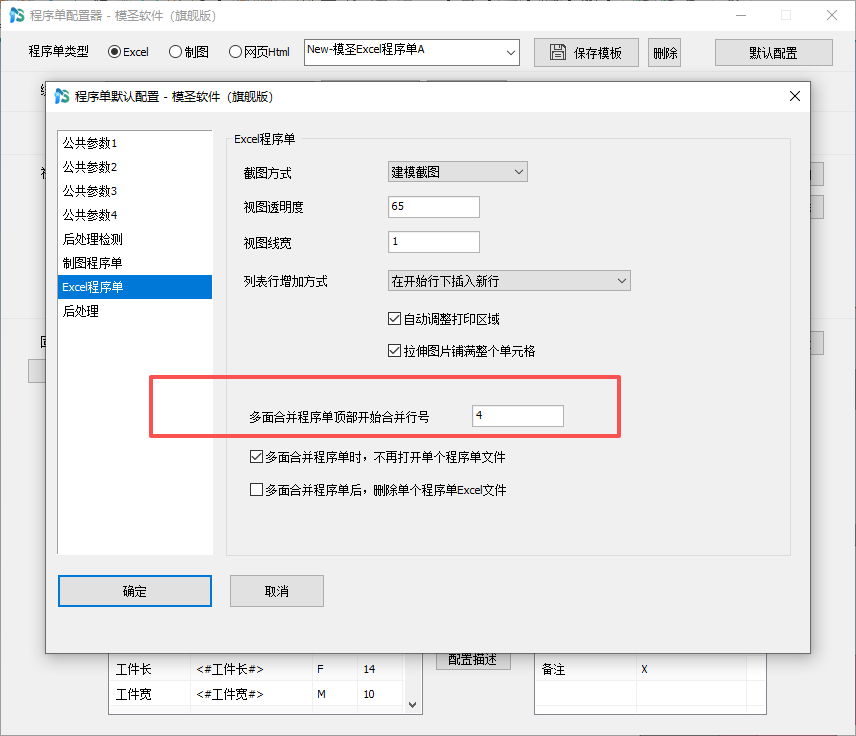
多个面可以一起出程序单,但要确认程序组、坐标和面别信息清楚。
更换刀柄后如果偏置位置出现异常数值,要先检查当前刀柄配置界面里的 OS 偏置和各段参数。
攻牙、铰孔等孔加工可以通过正确模板和调用操作控制,不必只看加工方式名称。
孔模板、刀库和加工模板一旦被误改或误删,会直接影响自动编程调用结果,建议养成备份习惯。
下刀深度指每一刀往下切多少,不是逼近速度或进给速度。