自动编程通常调用刀库中的刀具和参数,刀库质量会直接影响自动生成结果。
程序单刀长一般应输出准确数字;如果想统一最小刀长,需要结合模板或后处理规则另行确认。
第一刀进退刀异常且公差调整无效时,可以检查是否缺少初始开放区域,必要时手动设置。
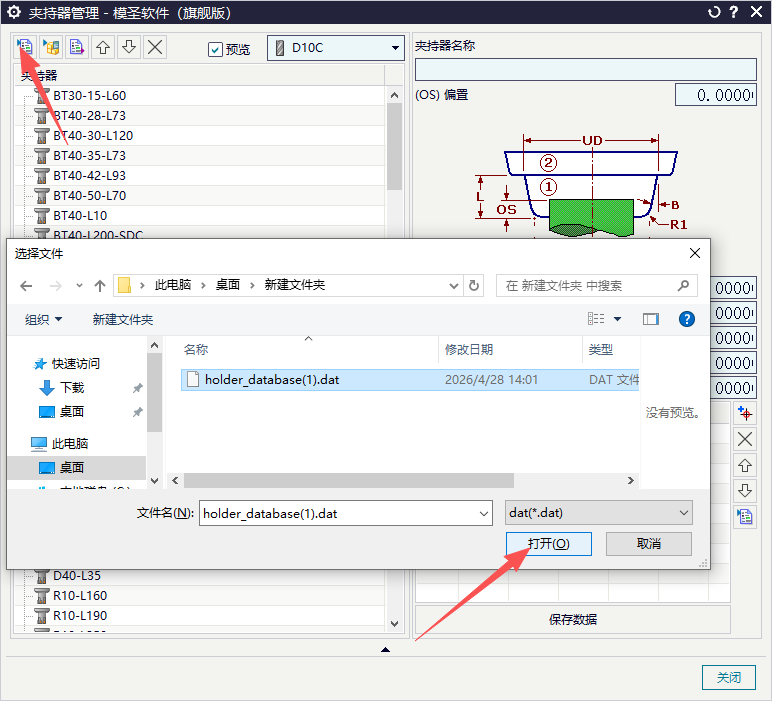
刀柄夹持器内部文件可能加密,已有夹持器可通过导入DAT文件或逐个导入刀具夹持器处理。
西门子840D现场可能按刀名识别刀具,不一定按刀号识别,刀库和程序单命名要按机床习惯统一。
刀具名称过于复杂时,刀具参数选择和同步可能不稳定,建议使用简单统一的命名规则。
镗刀参数要看镗刀类型、被加工材料和刀片状态;偏心镗刀尤其不能盲目给高转速。
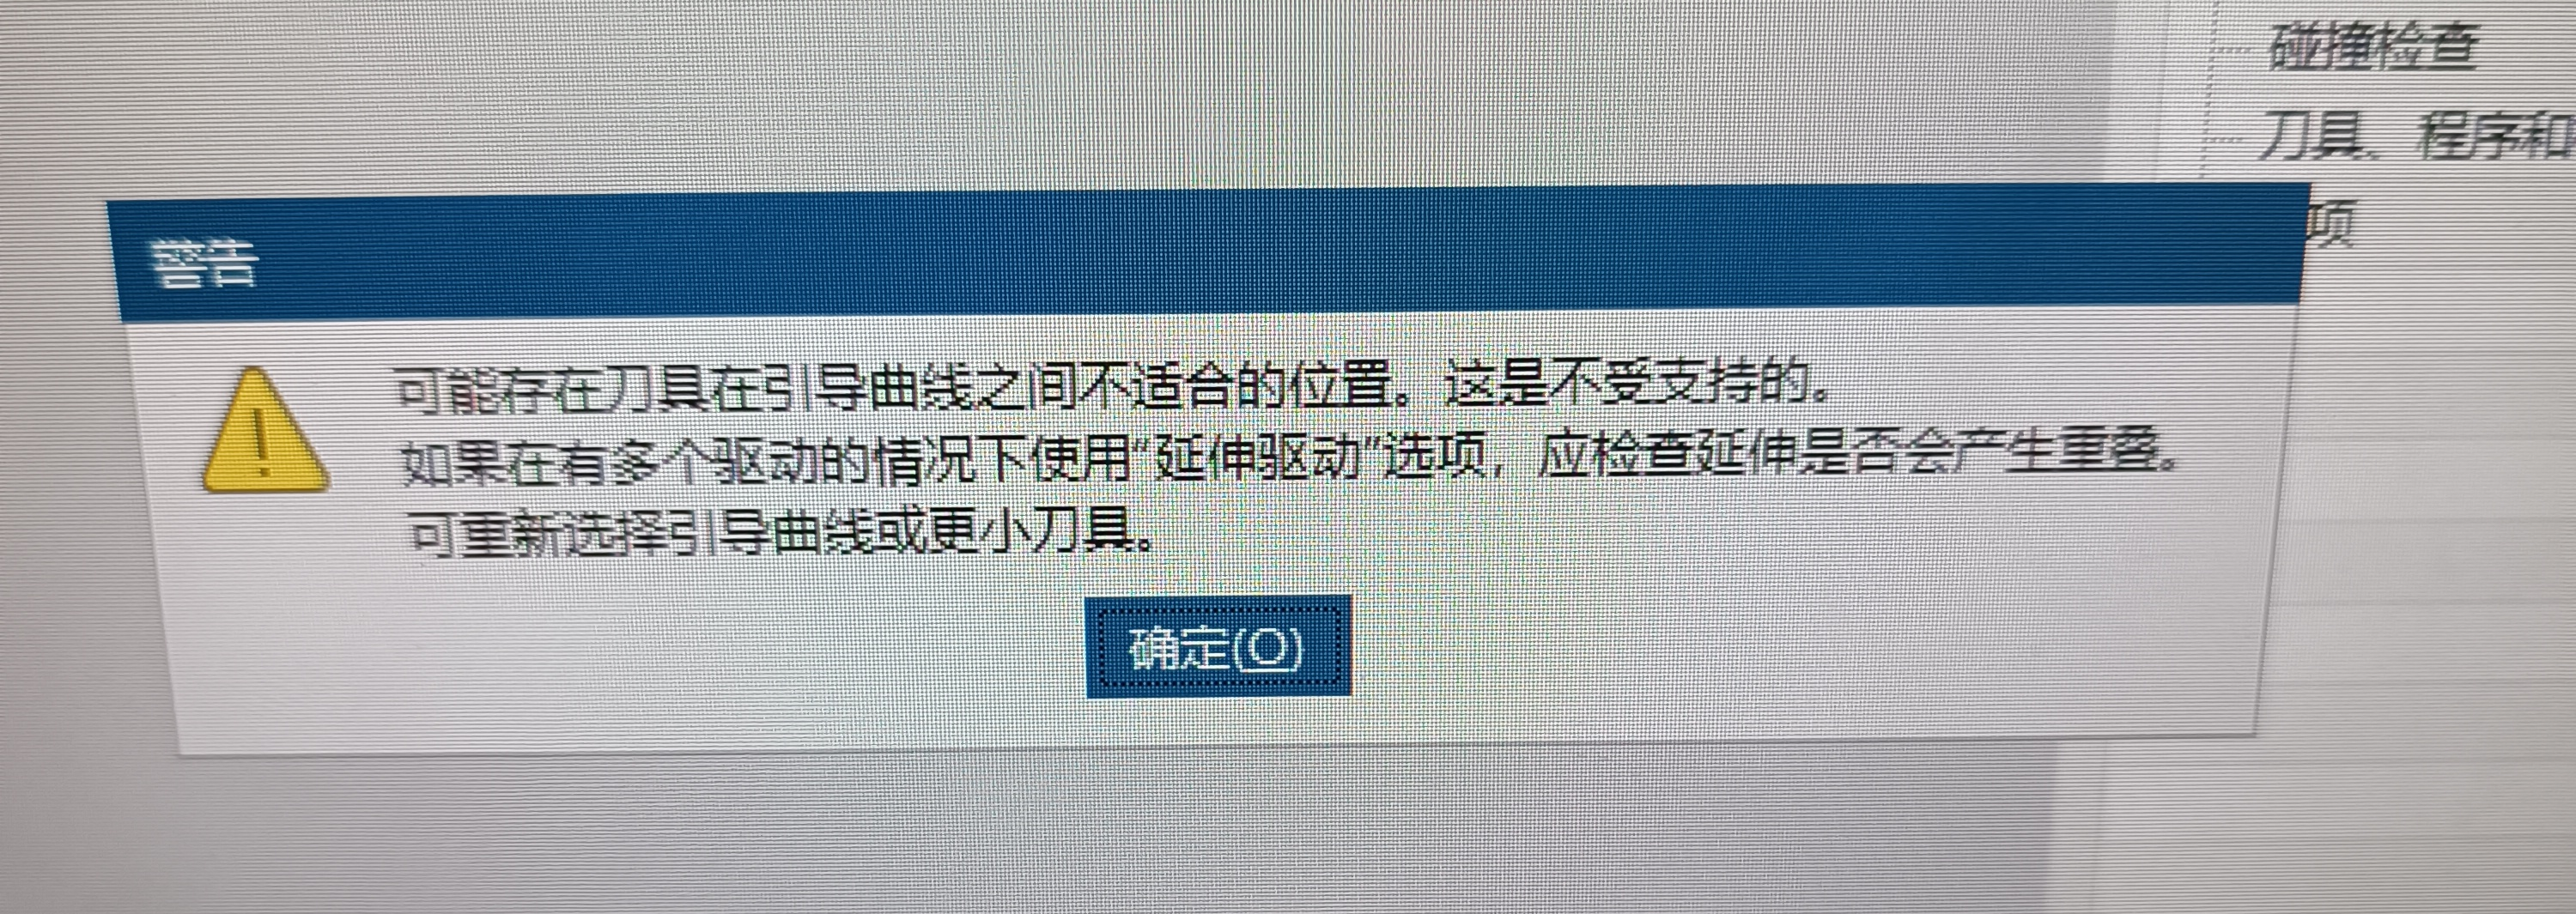
引导曲线加工提示刀具在曲线之间位置不适合时,要检查两条曲线间距、刀具直径和延伸驱动设置。
刀库刀号需要批量整理时,可以先导出数据,排好刀号后再导入。
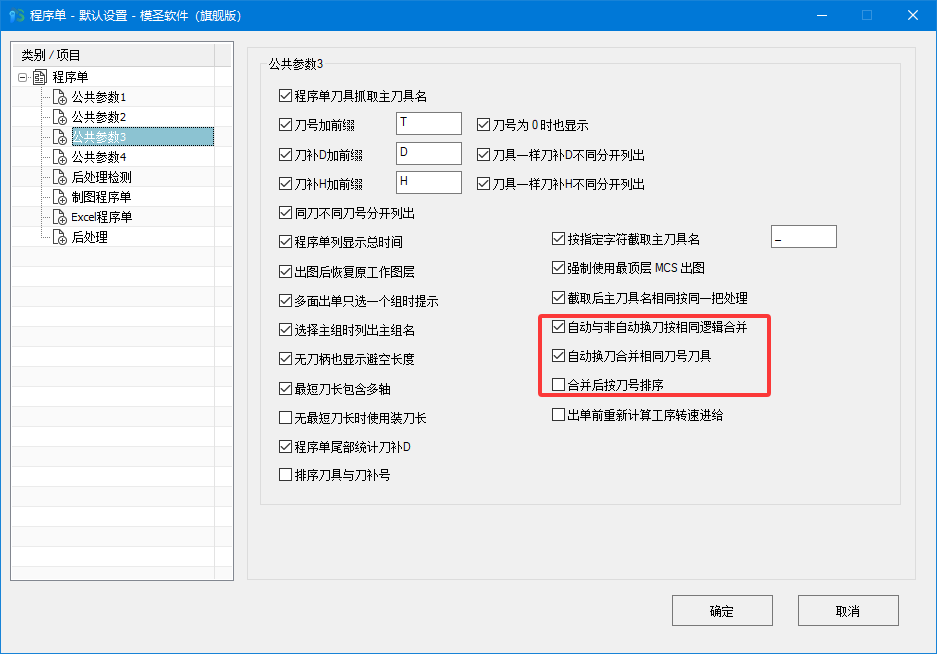
Excel程序单中同一把刀重复显示时,可在切削或设置里找到合为一把刀相关选项。
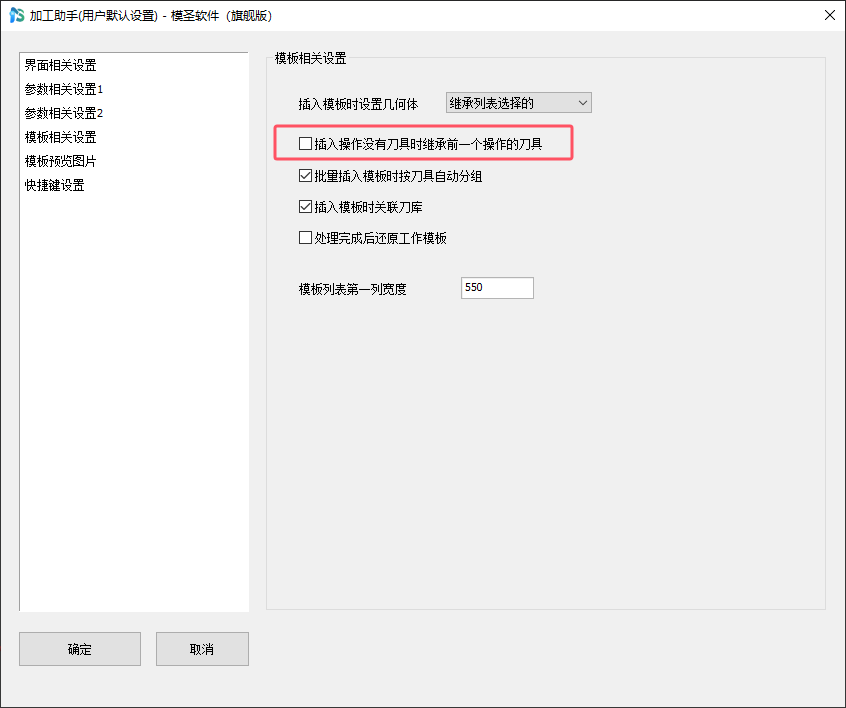
可关闭插入操作无刀具时继承前一操作刀具,但同一程序组内仍可能继承,需要结合程序组结构处理。
当前可以先删除不用的夹持器,或者通过文件方式备份、改名保存常用夹持器。
动态刀路上方空刀层过多时,可从深度范围、毛坯高度、切深和策略拆分几个方向检查。
销孔加工可以通过钻孔/孔加工配置组合,生成铰孔、开粗、光刀和刀补等连续工序。
刀具或程序命名里的 C、F 常用于表示粗加工和精加工。