
程序单不显示加工类型,应先检查什么?
程序单模板不习惯时,可以从 Excel 程序单模板入手修改。通常是单元格、字段、标题、布局和公式的调整,修改前应先复制备份,再按教程或现有模板逐项验证。
查看答案 →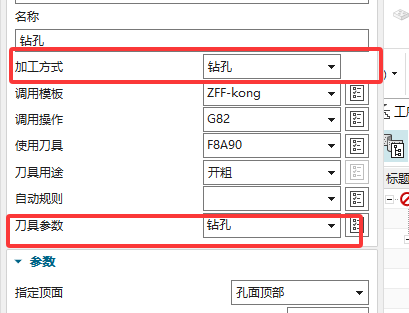
程序单模板不习惯时,可以从 Excel 程序单模板入手修改。通常是单元格、字段、标题、布局和公式的调整,修改前应先复制备份,再按教程或现有模板逐项验证。
查看答案 →
程序单类型想自动显示钻孔、点孔、铰刀等,可在后处理程序单模板中用刀具关键字或程序关键字识别。表格程序单也可以通过关键字映射实现。
查看答案 →
组合配置不是简单勾一两个开关就让其他项目自动关闭;它通过组合名称绑定外形、框、孔、通槽、通孔、刻字、刀库和工艺路线等配置,软件无法自动判断哪些项目一定不用。
阅读文章 →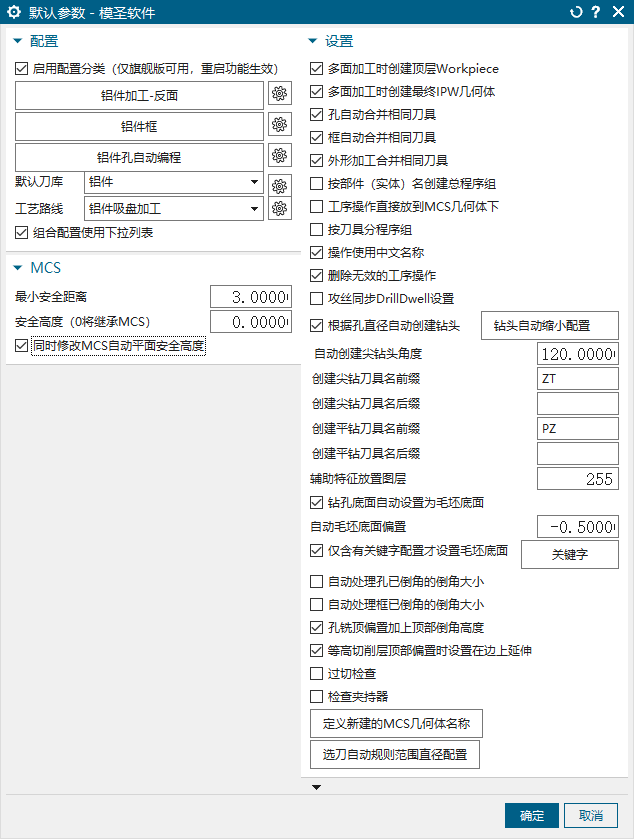
孔段最小直径和最大直径不要填写成完全相同的值;应给一个很小的识别范围,例如 11.98 到 12.02,否则配置可能保存或读取异常。
查看答案 →
自动孔编程后精孔颜色被改回去时,优先检查自动孔配置中是否启用了按规则重新写颜色、孔颜色或识别颜色相关选项。若已经提前手动改色,不希望生成时覆盖,就应取消会重写颜色的选项。
查看答案 →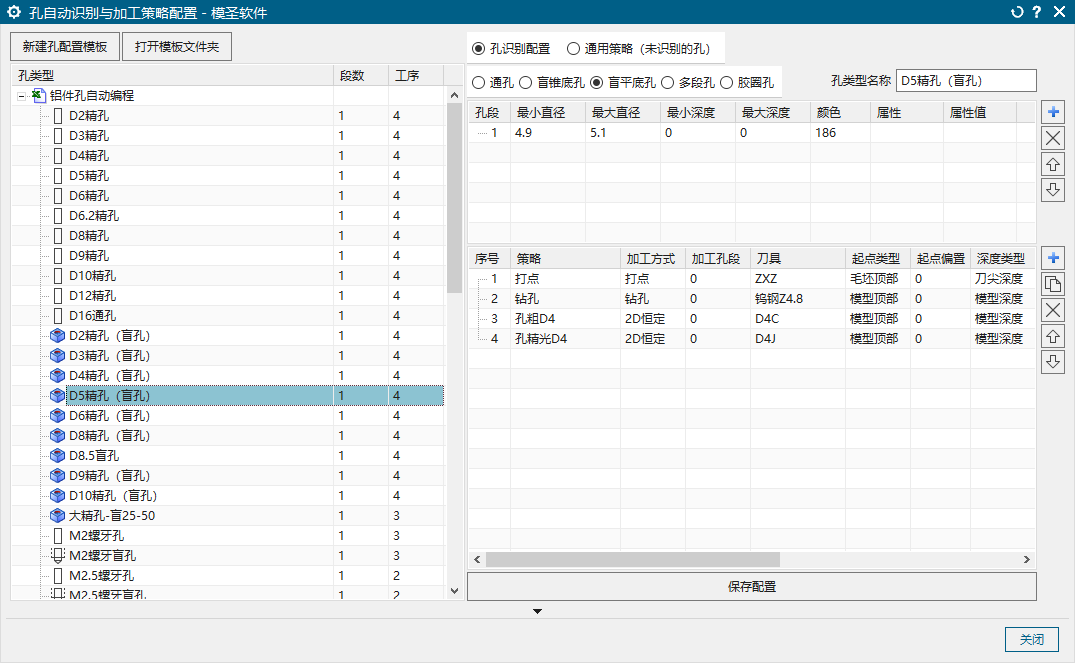
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
查看答案 →


孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →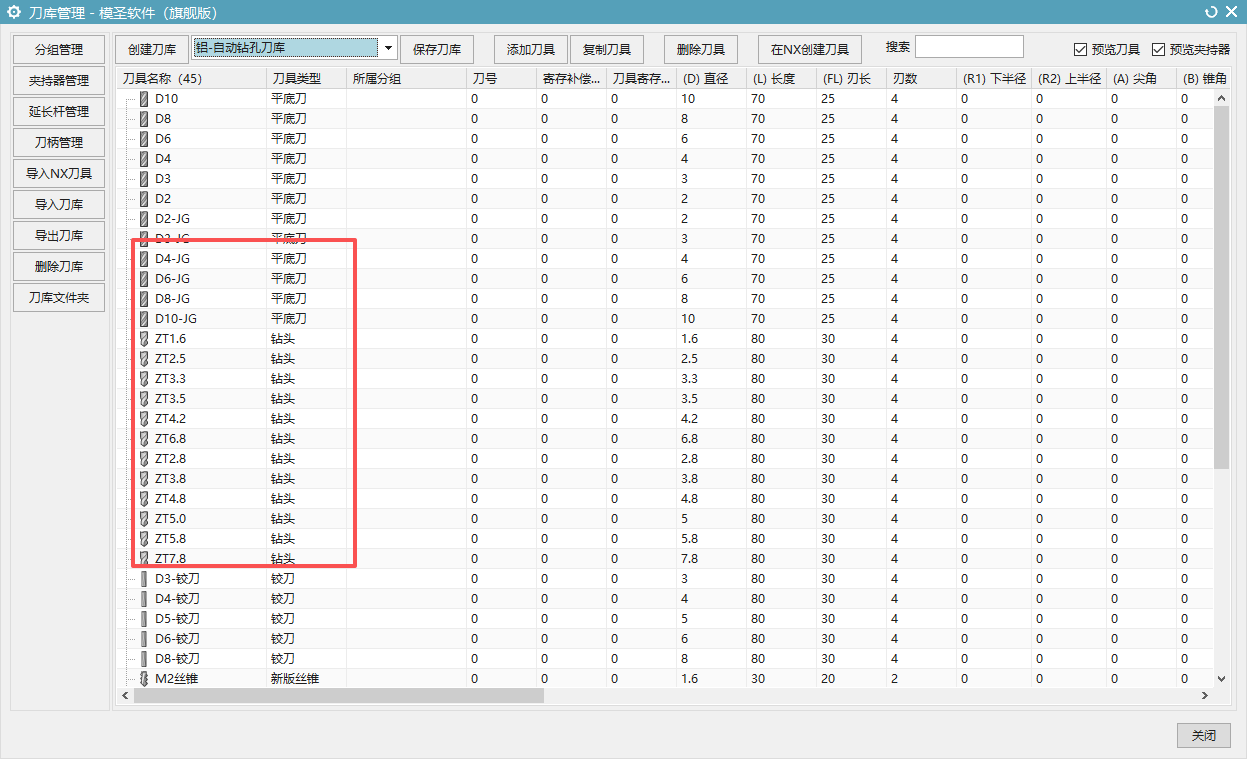

孔自动编程不建议用 0 到 200 这类超大范围让系统完全智能选刀。更稳的方式是按本厂常用刀具,把孔径拆成多个最小到最大范围,每个范围绑定合适刀具或加工策略。
阅读文章 →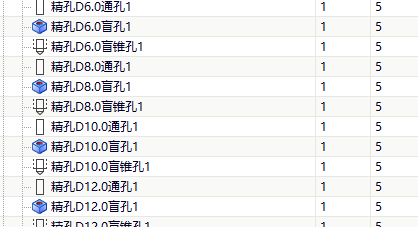
吸盘或磁台上钻通孔不想钻穿时,除了设置底部余量,还要确认调用的操作类型为“至底面”、默认设置里启用了自动设置底面,并检查“仅识别关键字”是否限制了配置匹配。
查看答案 →