
后处理或自动编程运行一段时间后无响应怎么办?
程序单或制图程序单经常崩溃时,先确认是否为官网最新版本;如果是表格程序单,可尝试用 WPS 打开或输出测试。制图程序单和表格程序单的依赖不同,排查时要分开看。
阅读文章 →程序单或制图程序单经常崩溃时,先确认是否为官网最新版本;如果是表格程序单,可尝试用 WPS 打开或输出测试。制图程序单和表格程序单的依赖不同,排查时要分开看。
阅读文章 →程序顺序或类似表格里某些列突然看不见,不一定是 UG/NX 损坏,也不一定需要重装。常见原因是某一列被拉得过宽,把其它列挤到左边或右边。把鼠标放到表头最左或最右边界拖动,通常可以把隐藏列拉回来。
查看答案 →
同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
查看答案 →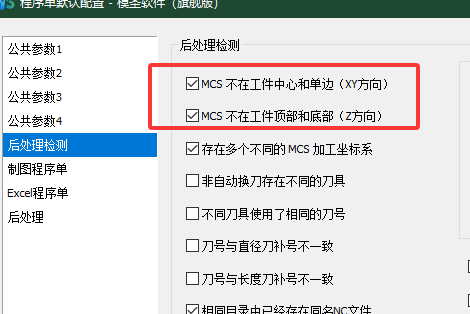
后处理或程序检查提示过切,但实际观察没有明显过切时,不建议直接关闭检查。应先确认检查使用的刀具、毛坯、部件、坐标和后处理规则是否一致,再决定是模板问题、检查条件问题还是实际风险。
查看答案 →IPW 或加工后的过程工件需要导出时,可尝试导出 STL 格式。此类导出通常只能以小平面体或三角网格形式保存,并不等同于可参数化编辑的实体模型。
查看答案 →清角已经识别到特征但不生成刀路时,先检查清角配置中调用的操作、刀具、参考刀具和余量。等高类策略使用负余量可能触发报警或忽略生成,需要结合模板规则确认。
查看答案 →
自适应铣或动态加工中,向上切削深度、层数等参数改完又还原时,先更新模板并检查切削层设置。需要单层到底时,可尝试把层数设为 1,并启用自下而上等相关控制。
查看答案 →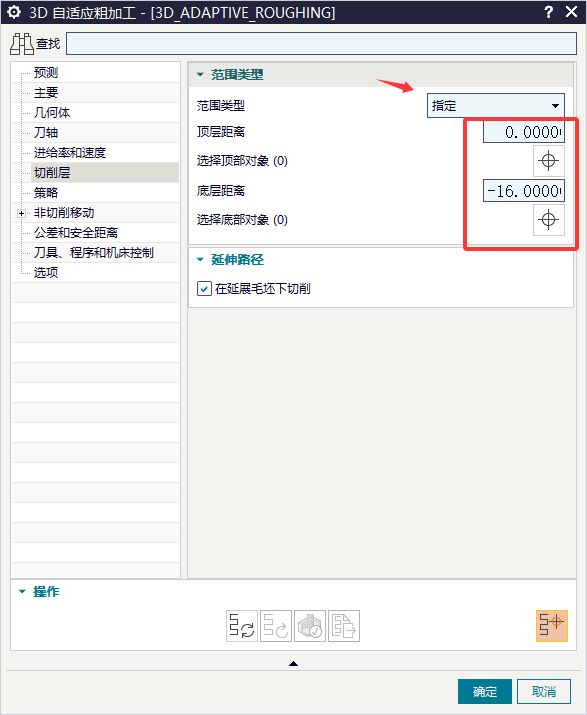
零件自动编程中,如果方位、工件或配置项显示异常,先检查是否已经指定工件。未指定工件时,一些下拉项和设置可能不能正常切换;指定工件后再配置加工方位和刀库。
查看答案 →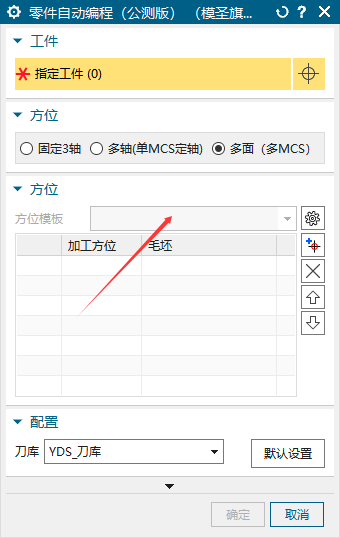
一般不能直接降版本使用。NX/UG 模板通常只能向高版本兼容,低版本很难读取高版本保存的模板。需要在低版本使用时,应在低版本里重新建立模板或导出可兼容的基础数据后重做。
查看答案 →
自动编程钻孔想输出 G73 时,核心是把对应的 G73 钻孔模板放入可选择的模板配置中,再在钻孔策略里选择该模板。深孔、排屑和冷却风险仍需结合现场工艺确认。
查看答案 →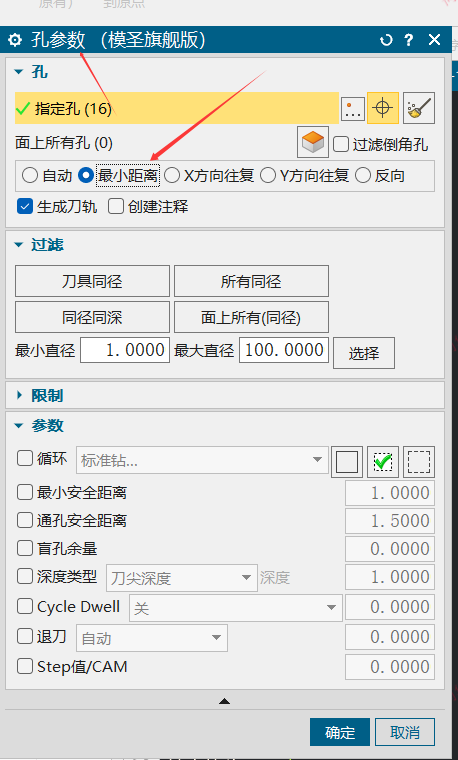
点孔选择整孔顶部或孔面顶部后,输出仍按最高孔高度走时,可以先把“指定深度”改为“无”,并确认编辑后已保存。若启用了点孔合并,也要同步检查合并规则。
查看答案 →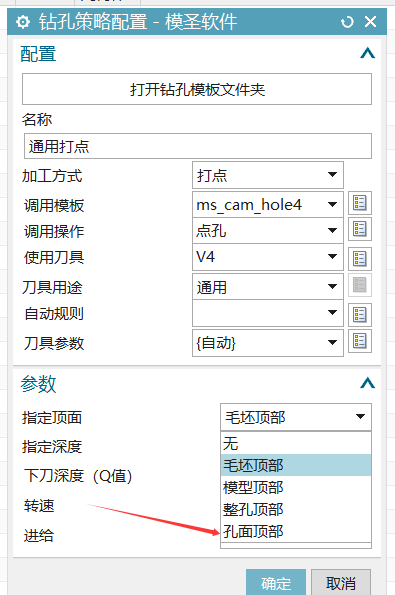

CAP 更像后处理配置器或后处理平台,可与模圣配合完成后处理输出。若现有后处理在刀补、坐标或输出格式上不稳定,可以用 CAP 后处理做对比验证。
查看答案 →