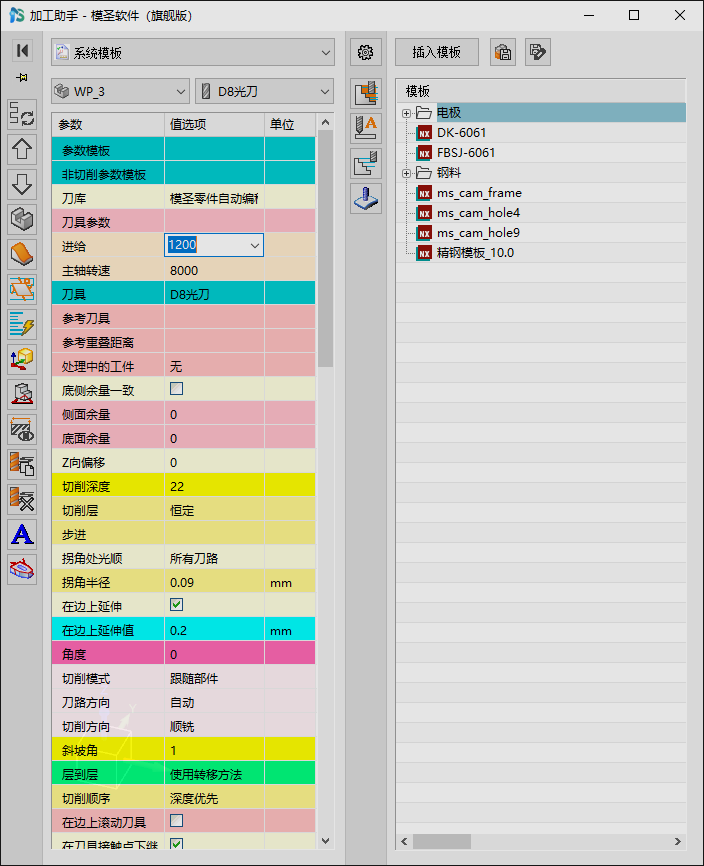
孔铣自动调用刀具库时,一套配置通常对应一套刀库
孔铣自动编程调用刀具库时,一般按当前配置绑定或对应的刀库取刀,因为不同配置可能对应不同切削参数。若要换成自己的刀库,应先找到当前配置使用的刀库入口再修改。
查看答案 →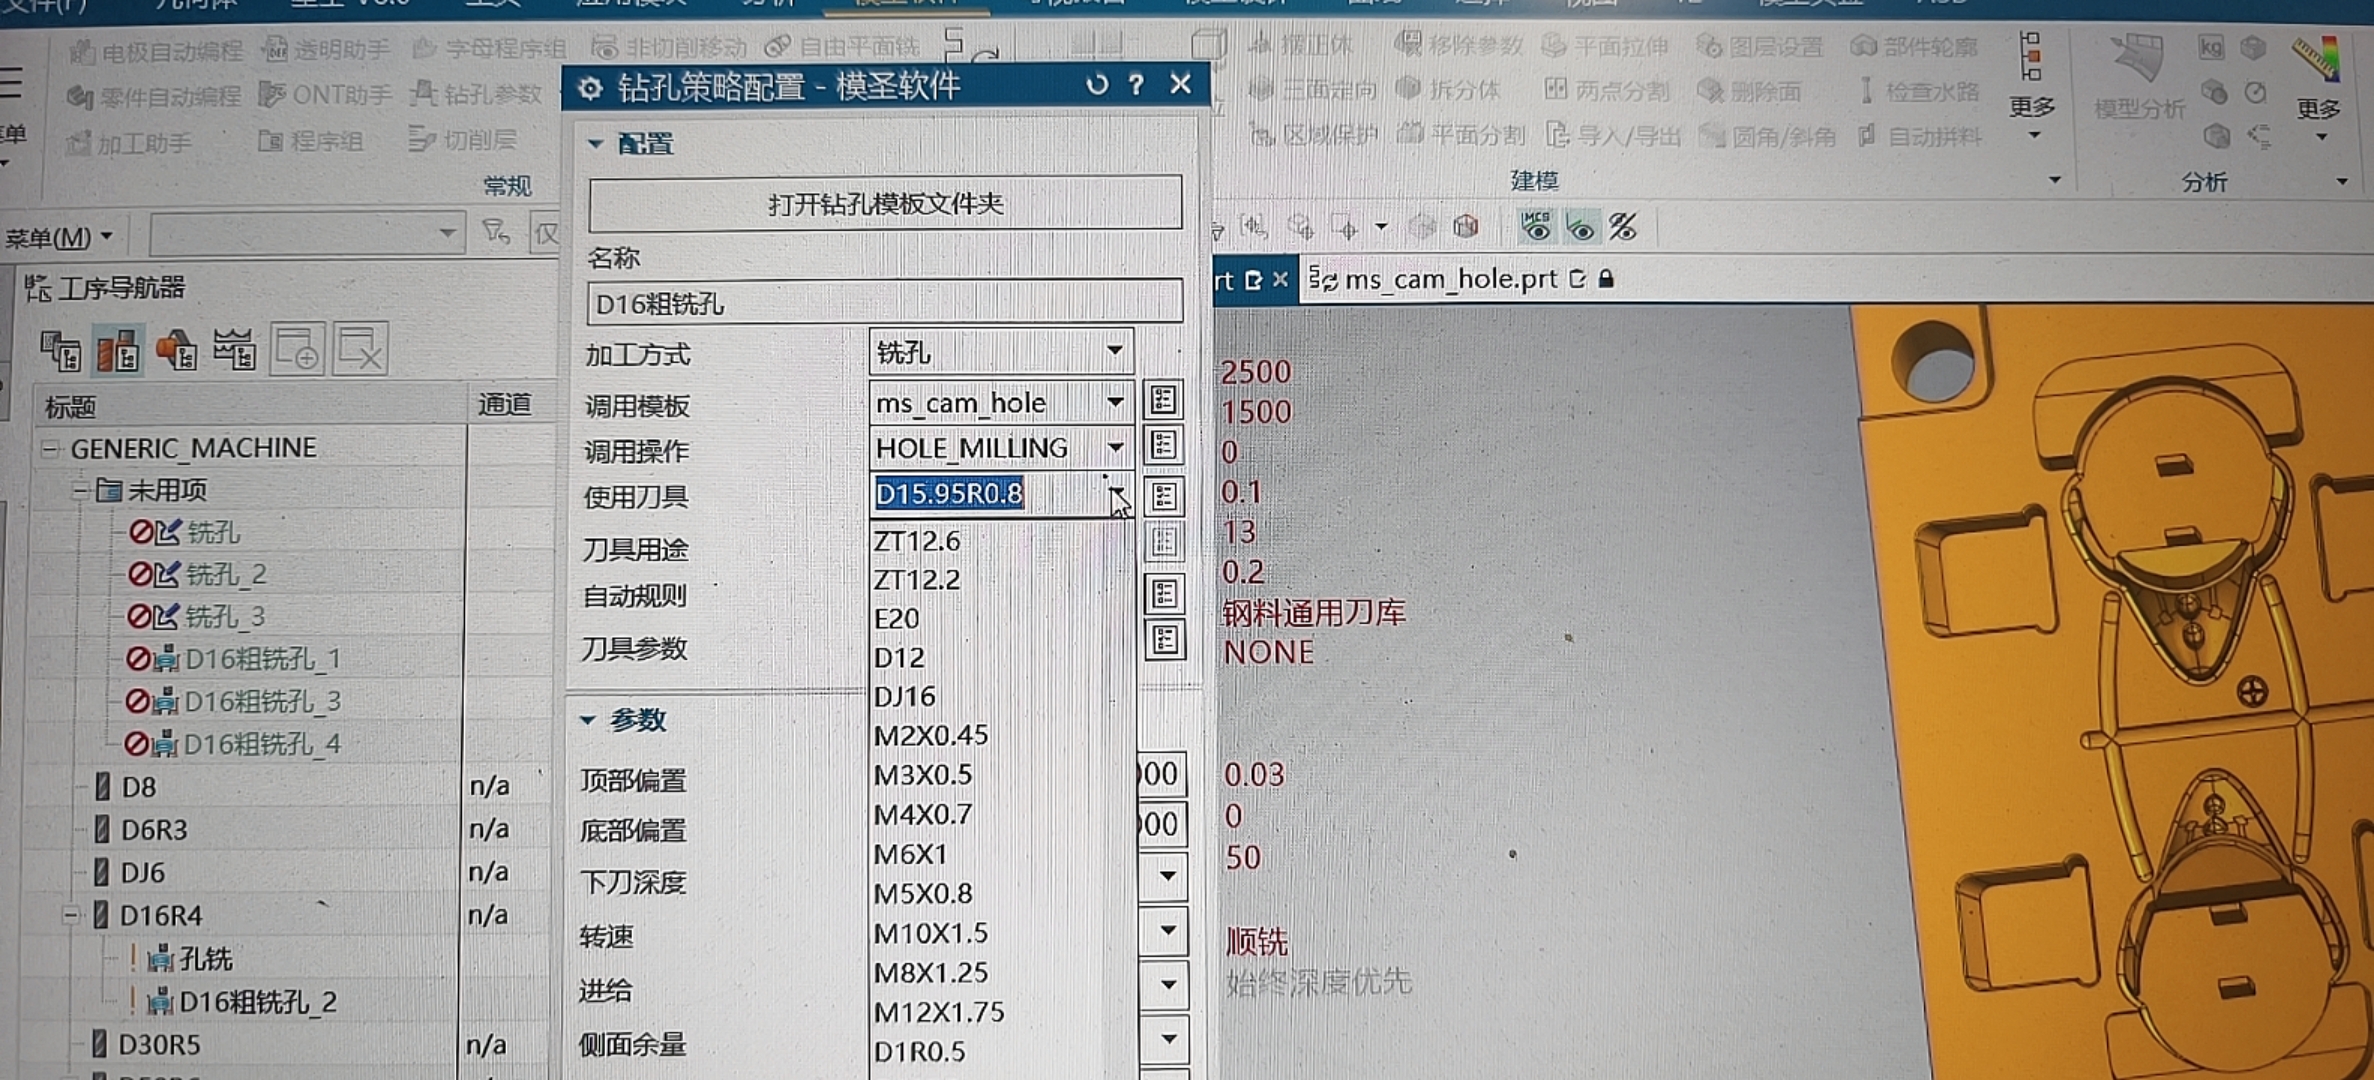
孔铣自动编程调用刀具库时,一般按当前配置绑定或对应的刀库取刀,因为不同配置可能对应不同切削参数。若要换成自己的刀库,应先找到当前配置使用的刀库入口再修改。
查看答案 →
自动编程相关的转速、进给不只在一个入口维护。常见位置包括加工助手参数、工序参数、简易参数、刀库切削参数、切削参数模板,以及孔自动或零件自动编程对应的策略配置。判断入口时先分清是临时改当前操作,还是希望以后自动带出。
阅读文章 →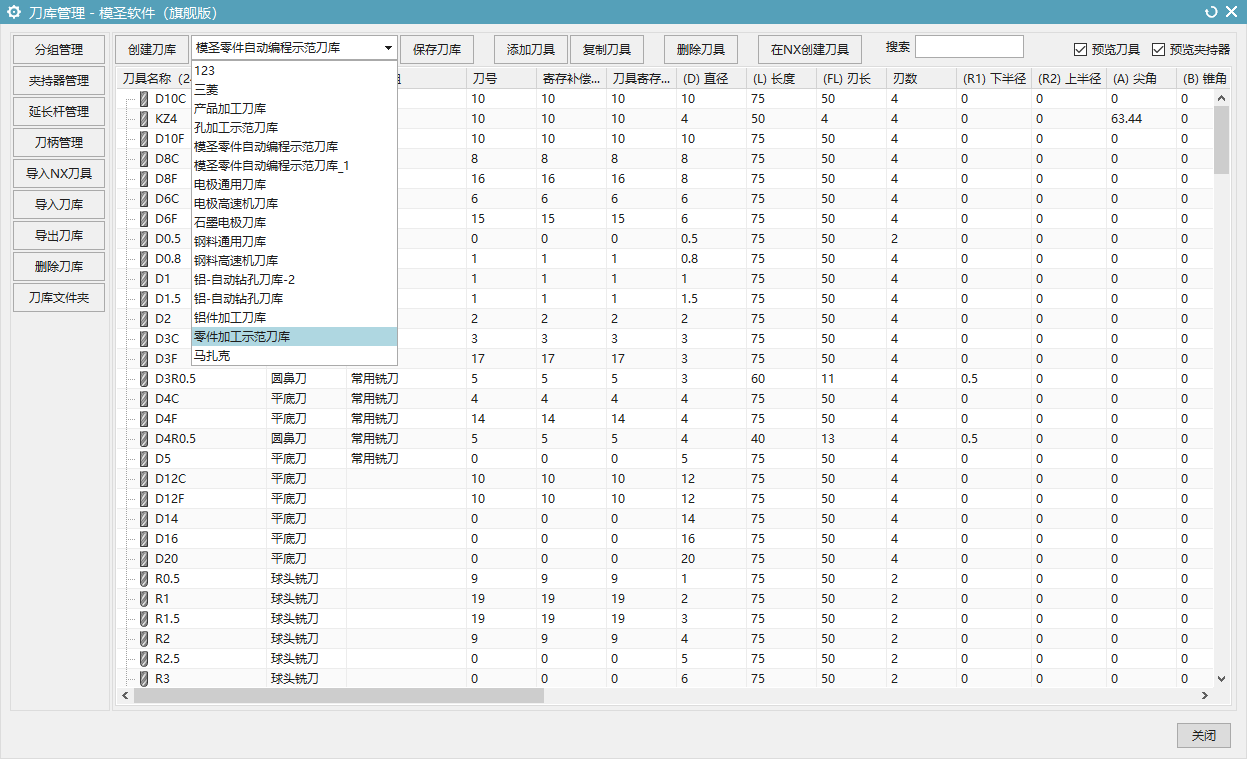
同一把刀用于多个操作且刀补不同,改刀号时应先改刀号,再按操作分别设置刀补。需要批量改刀号时全选相关操作;如果不希望刀补联动变化,注意读取模式和锁定选项。
查看答案 →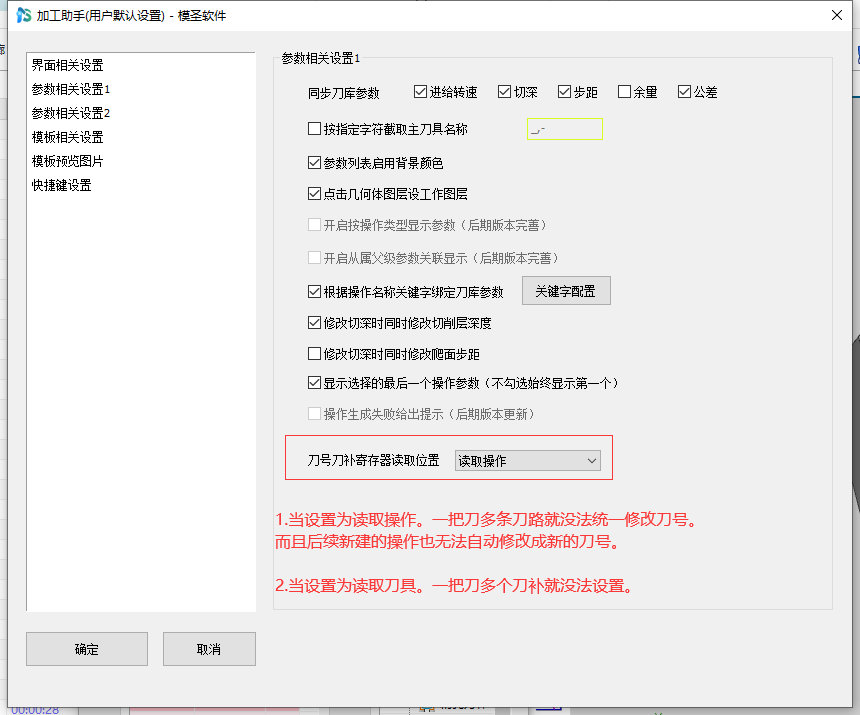

页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →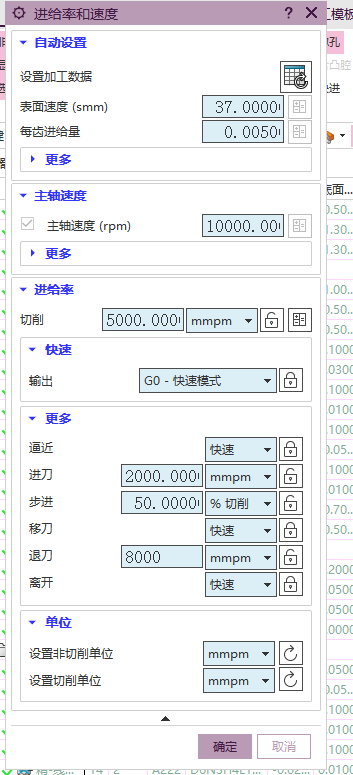
模板名称、工艺名称或操作名称改完后,如果列表里仍显示默认模板,先确认名称写入位置正确,并且文件已经保存。保存后通常需要重启 NX/UG 才会重新读取;Win11 记事本还要注意后台标签页导致保存不到当前文件。
查看答案 →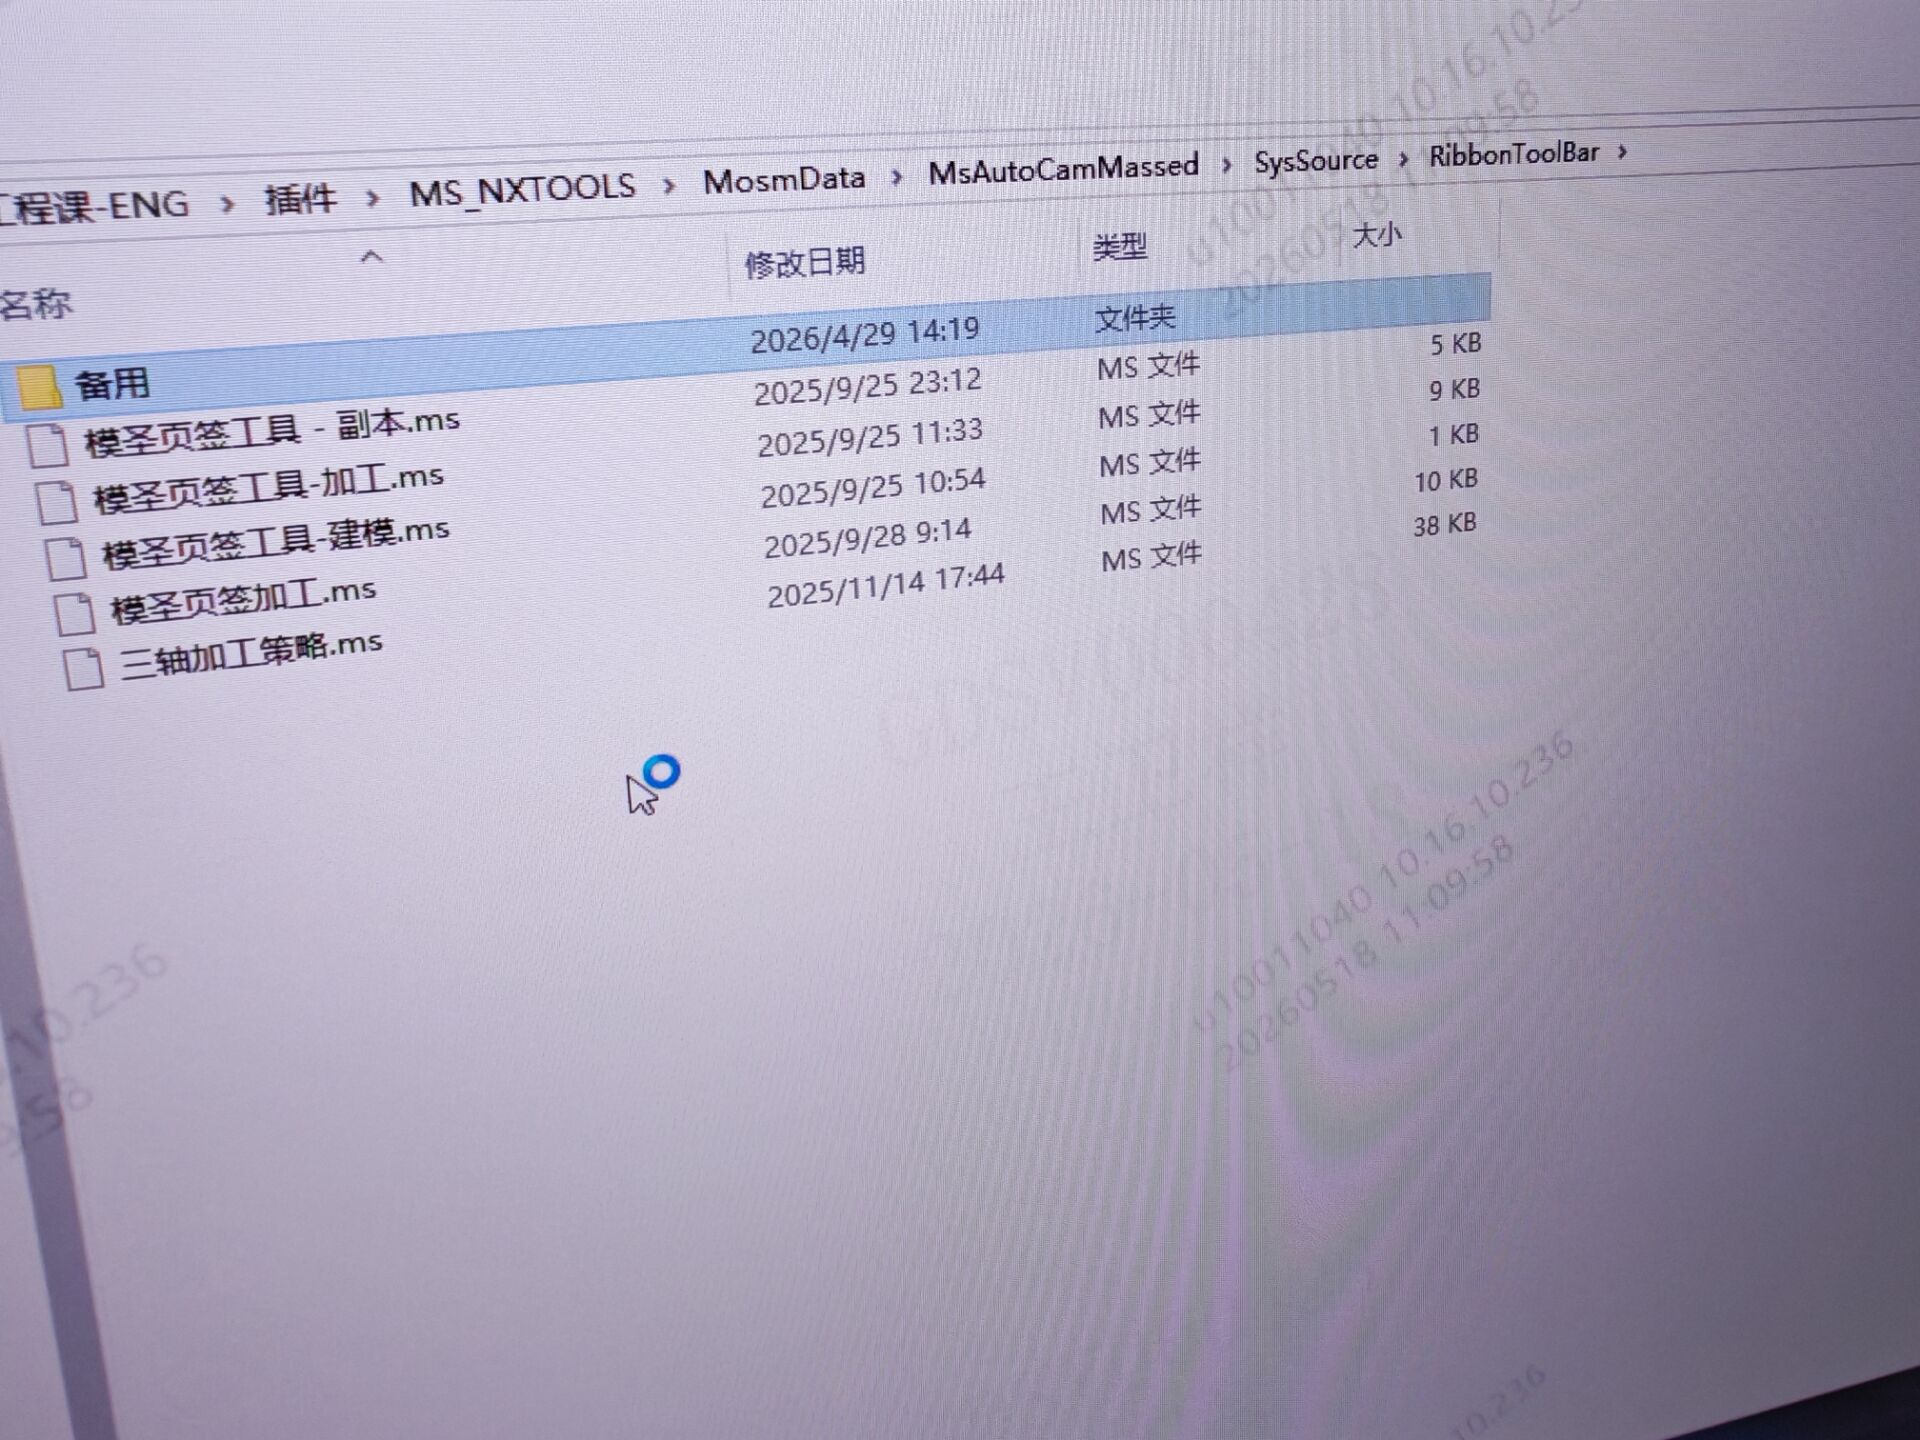
孔自动编程创建成平刀、铣刀、牛鼻刀或刀具类型不对时,先检查刀库、调用模板和当前编程文件中是否都有需要的刀具;再检查自动建刀规则、刀具类型、直径范围、圆角和缩小量设置。
查看答案 →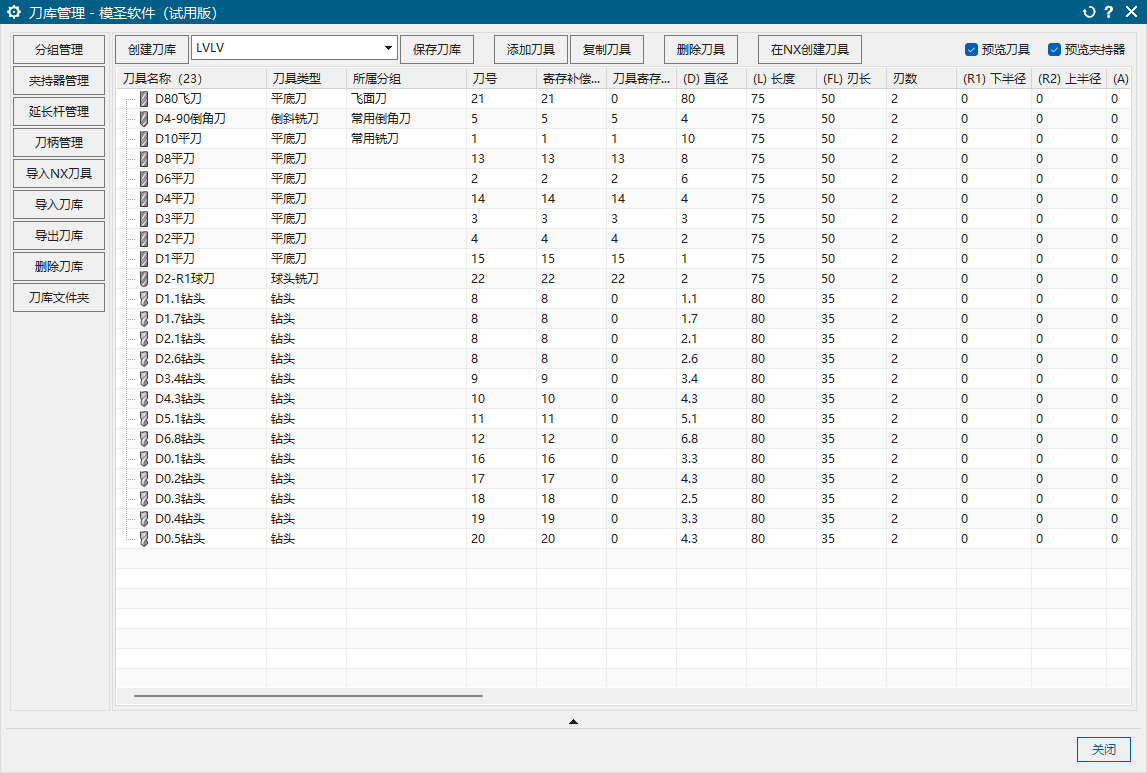
同名刀具下多个刀路想使用不同刀补寄存器时,不要只在刀具层修改。刀补寄存器读取位置应改为“读取操作”,并把刀补加到具体操作里,这样不同刀路才能分别读取不同补偿号。
查看答案 →
页签模板迁移或换电脑使用时,不能只复制模圣目录。页签实际调用的工序模板还要放到当前 NX/UG 对应的模板目录中,否则页签入口可能能看到,但调用时会提示未选择对象、模板异常或功能不完整。
阅读文章 →自动编程或模板调用到某个规格刀具时,如果刀库里没有对应刀具,不能简单假设会自动继承相邻规格的切削参数。应在刀库中补齐该规格刀具,并单独维护转速、进给、切深和步距。
查看答案 →