
孔自动识别不到破孔或圆弧孔时,可以调哪个参数?
孔自动识别不到破孔、局部圆弧孔或特殊孔时,可以尝试调整破孔角度;遇到漏料孔、小孔贴近大孔导致孔铣误识别时,应人工复核,必要时单独手动操作。
阅读文章 →孔自动识别不到破孔、局部圆弧孔或特殊孔时,可以尝试调整破孔角度;遇到漏料孔、小孔贴近大孔导致孔铣误识别时,应人工复核,必要时单独手动操作。
阅读文章 →孔参数需要处理非竖直方向的孔时,可以在加工助手的默认设置中检查“参数2”相关选项。开启多轴或其它方向孔的支持后,再回到孔自动流程测试识别与参数调用。
阅读文章 →
已有底孔后想让铣刀从底孔位置下刀,可以采用先做下刀孔/底孔,再用页签或孔自动配合对应模板的半自动流程。全自动是否能完全覆盖要看槽型和模板配置。
阅读文章 →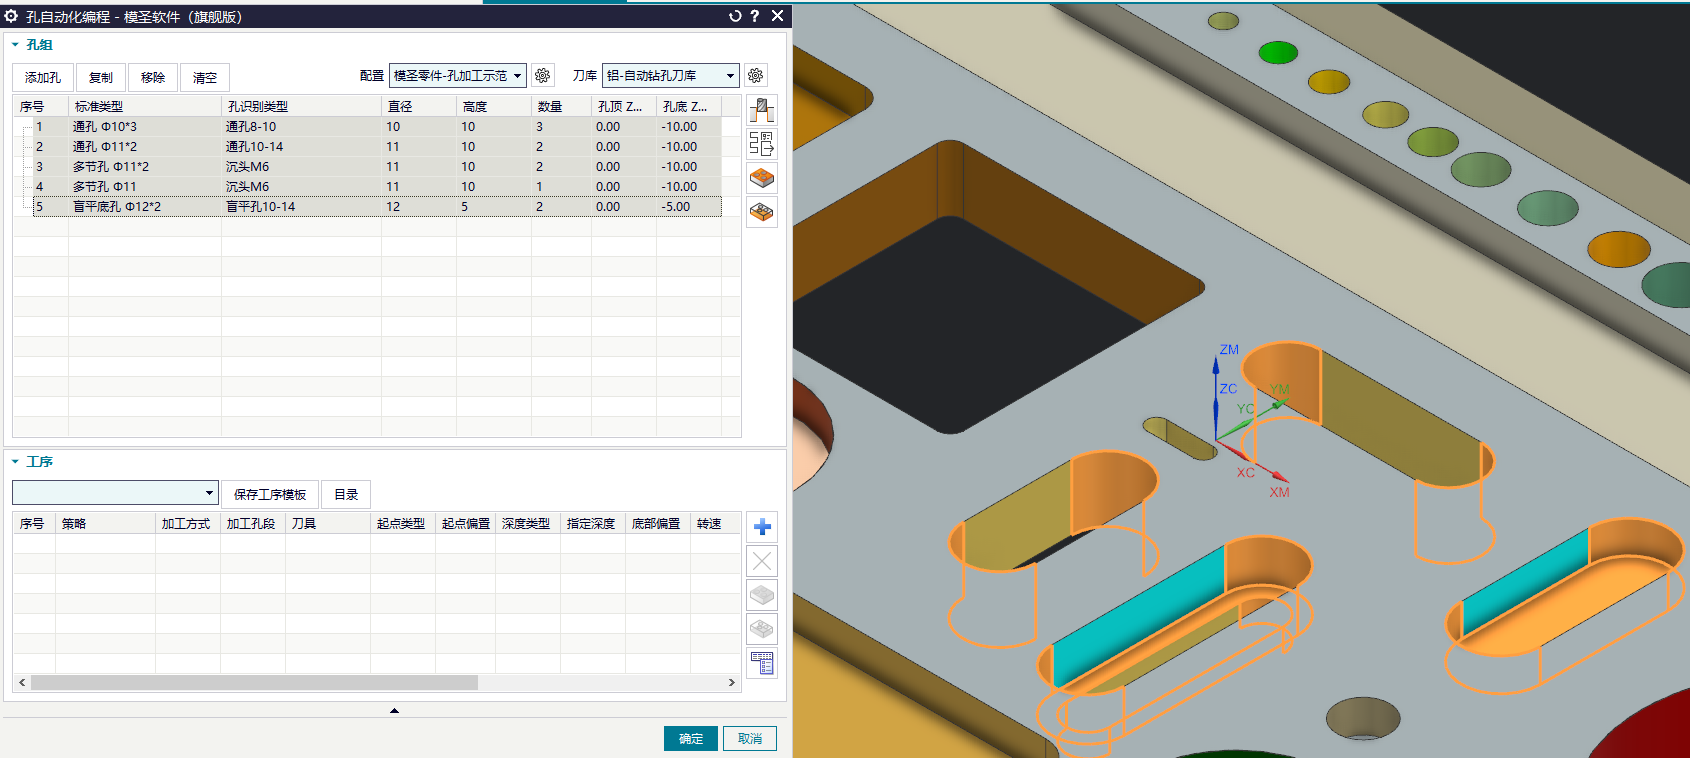

孔倒角、牙孔或阶梯孔存在不同高度时,如果把刀具合并,可能导致倒角深度、加工高度或分组不符合预期。需要按孔类型、孔高度和加工方式拆分处理,必要时关闭合并刀具。
阅读文章 →
孔自动攻丝或螺纹孔加工下不去时,除了检查孔深识别,还要优先检查刀具是否过大、丝锥直径和螺距是否匹配。看起来像模型深度没识别,实际可能是刀具尺寸超出可加工空间导致。
阅读文章 →

吸盘或磁台上钻通孔不想钻穿时,除了设置底部余量,还要确认调用的操作类型为“至底面”、默认设置里启用了自动设置底面,并检查“仅识别关键字”是否限制了配置匹配。
查看答案 →
孔特征选不中时,先检查孔面是否是半圆、破面或由其它软件转出的异常面。可先用 NX/UG 自带优化面处理,把半圆或破碎面修成完整孔面;必要时框选整个体一起优化,再摆正体后重新识别。
阅读文章 →
孔自动选刀一般按模型孔径和孔类型匹配,不建议指望系统自动把 6.5 孔识别成 6.8 钻头这类“相近刀”。若实际工艺需要用大一点的钻头,应在孔配置、刀库或模型数据中明确规则。
阅读文章 →

