
“加工操作”的搜索结果
找到 1574 条内容

球刀或倒角刀类型建错,可能导致换刀失败或刀路异常
多轴去毛刺、倒角或球刀类加工中,如果刀库里的刀具类型建错,例如球刀被建成平底刀、圆鼻刀或其它不匹配类型,可能导致换刀失败、刀路不生成或软件卡住。
查看答案 →

模板里刀号改了外面仍显示旧刀号时,检查操作刀号和刀具号功能
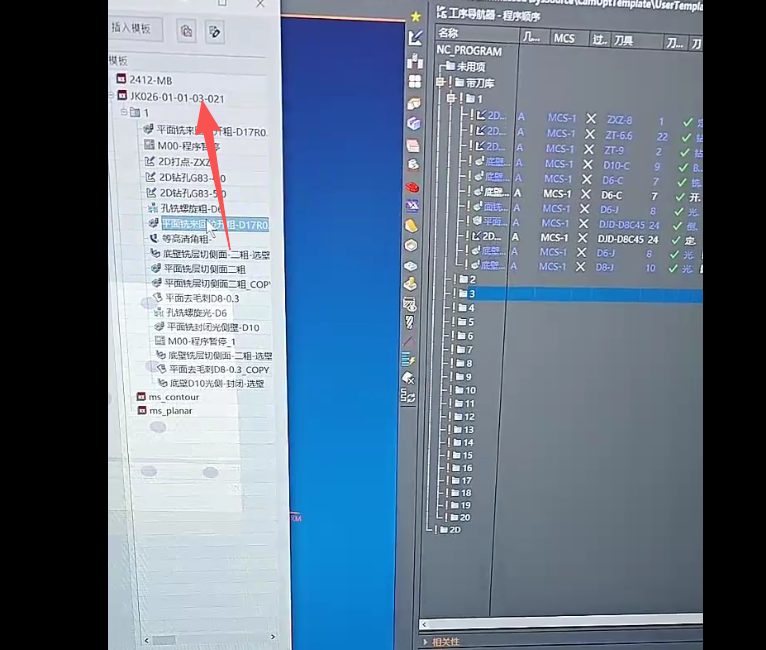
刀库中设置了刀号,但外层列表仍显示旧刀号,通常要区分刀具刀号和操作刀号。可在加工助手的刀具号功能里开启继承或同步,并检查模板策略里的输出刀号是否覆盖了刀库刀号。
查看答案 →
自动编程配置相似零件时,用颜色指定策略最稳
把相似物料做成自动编程模板时,如果特征识别不够稳定,可用颜色指定加工区域和策略。顶面粗精、凹槽、侧面等能自动识别的区域可少用颜色;容易混淆的区域用颜色指定更稳。
查看答案 →
自动编程模板不要直接照搬,应按本厂刀库和工艺重新整理
自动编程配置要达到稳定可用,通常需要按实际机床、刀库、材料、加工习惯和命名规则整理。直接照搬已有配置,往往会在刀具、参数、坐标、后处理和程序单输出上出现大量不匹配。
查看答案 →页签内的刀具参数用于定义刀具用途,并配合刀库匹配转速进给
页签工具中的刀具参数不是单独替代刀库,而是用于说明该刀具在当前工序中的用途,例如开粗、精加工等,再配合模圣刀库完成转速、进给等参数匹配。
查看答案 →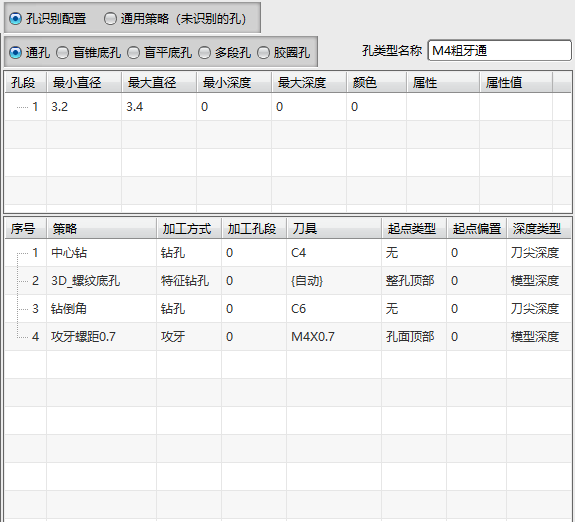
自动孔编程模板优先搭配 Drill 里的钻孔策略
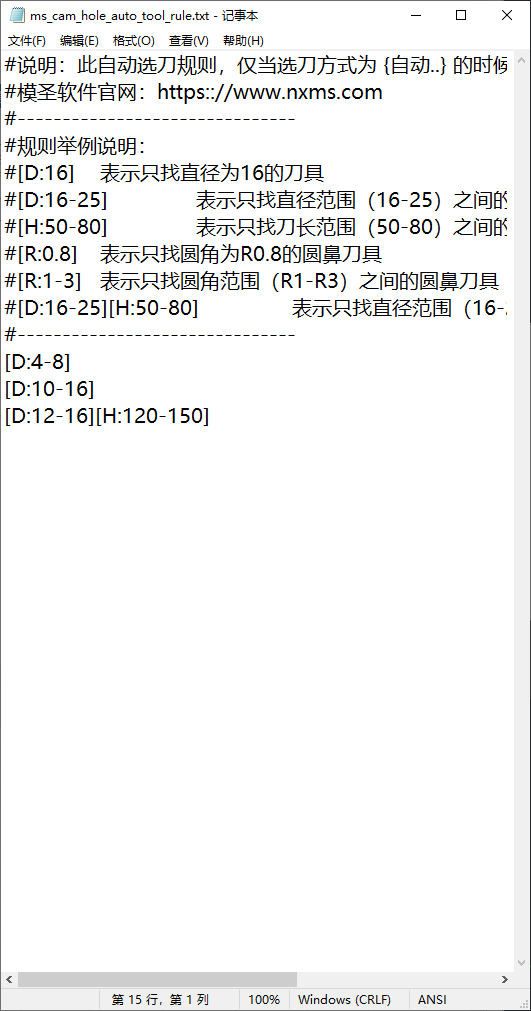
自动孔编程提示不是钻孔类型时,先检查模板策略来源。当前更稳的是使用 Drill 里的钻孔策略;高版本或其他加工策略可能不被孔自动编程识别为钻孔类型。
查看答案 →

导入别人的模板后刀具命名不一致,可同步刀具名并建立多个刀库
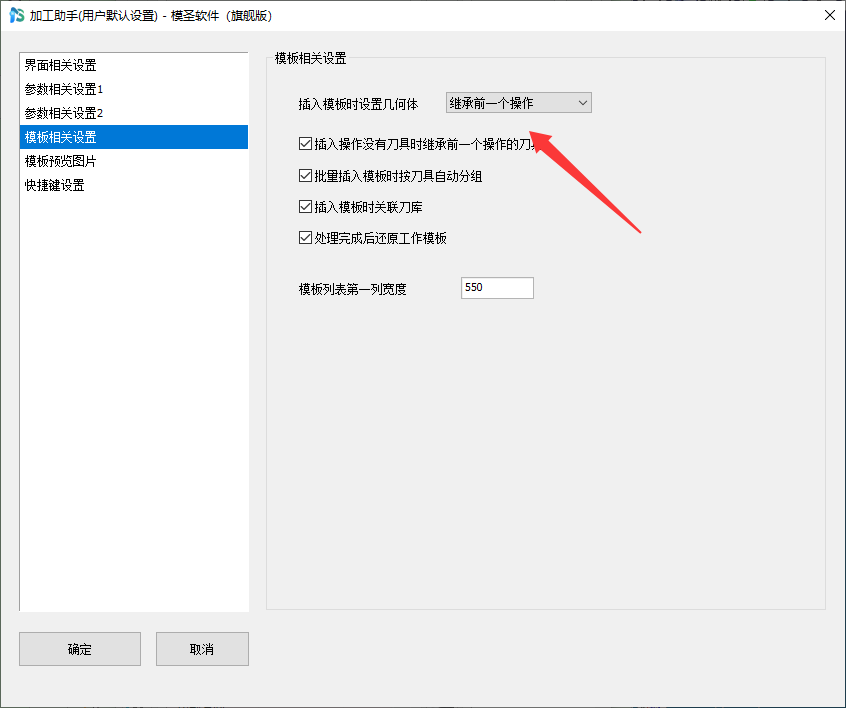
自动编程模板来自不同环境时,刀具命名、粗精用途和切削参数可能不一致。可把自己的刀库导入并同步刀具名;如果粗加工、精加工参数不同,可建立多个刀库分别管理。
查看答案 →
小 R 角想倒得上下均匀,可尝试面对面并把宽度方法设为恒定
遇到上小下大的 C 角或小 R 角不均匀时,可尝试面对面相关功能,并把宽度方法改为恒定。小 R 值很小时还要考虑实际刀具能否加工出来。
查看答案 →
模圣刀库能不能和 NX 原生刀库共用?
模圣刀库可以在模圣相关功能中调用,但转速、进给、材料、加工方式等参数不会自动同步到 NX 原生模板;需要分别维护对应模板或在模圣流程中设置好参数。
查看答案 →