后处理时没有弹出参数报警,先检查“处理前检查参数合理性”
后处理或程序单处理时,如果只提示处理失败,没有弹出刀号、进给、转速、坐标不在中心等具体报警,先检查是否勾选了“处理前检查参数合理性”。
阅读文章 →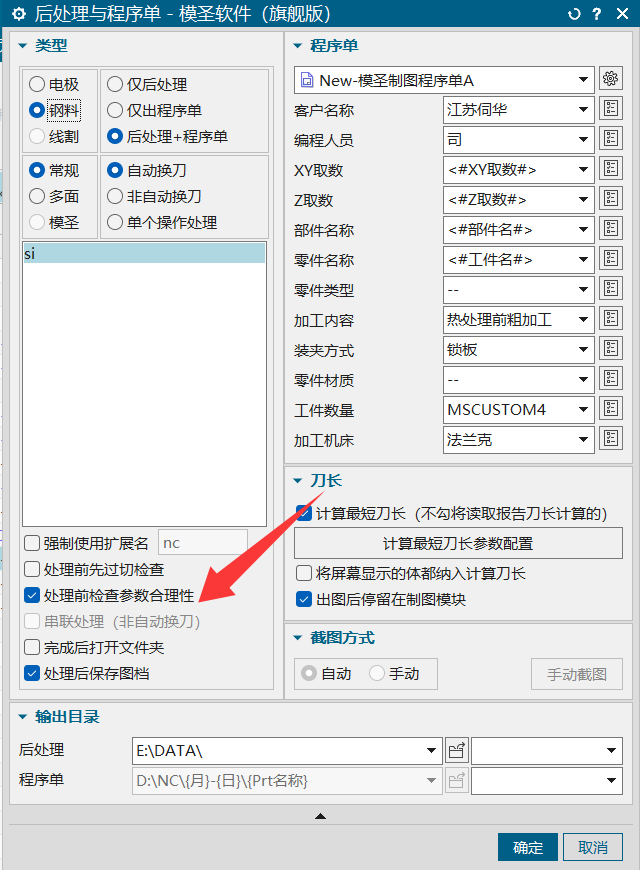
后处理或程序单处理时,如果只提示处理失败,没有弹出刀号、进给、转速、坐标不在中心等具体报警,先检查是否勾选了“处理前检查参数合理性”。
阅读文章 →
程序单里 Z 坐标、Z 取数或工件厚度显示不对时,先检查后处理与程序单配置中的 Z 取数变量。若改了某个模板项但输出仍是顶为零,通常是修改的位置没有对应到当前正在使用的程序单模板或字段。
查看答案 →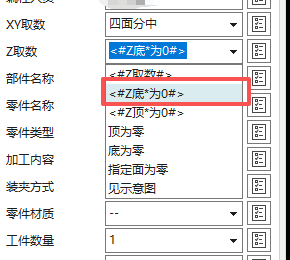
程序单中的图号、毛坯尺寸、工件尺寸等字段要先确认变量来源。工件尺寸默认可能读取当前显示体或抓取体范围,若想按 WORKPIECE 中的部件或毛坯输出,需要调整程序单抓取对象设置。
查看答案 →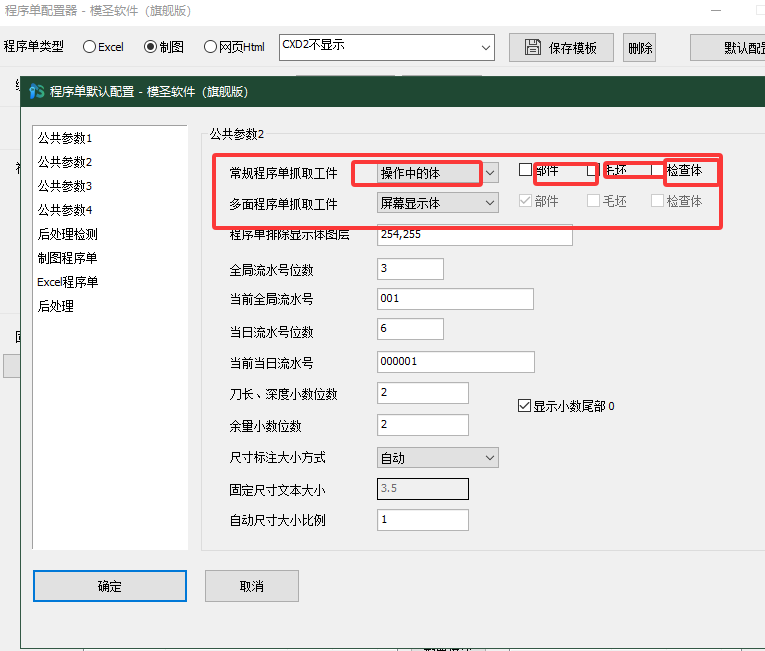
程序单时间需要比 NX/UG 计算时间增加时,可在后处理程序单设置或默认设置中调整加工时间倍数。输出时要区分程序时间和按比例换算后的实际时间。
查看答案 →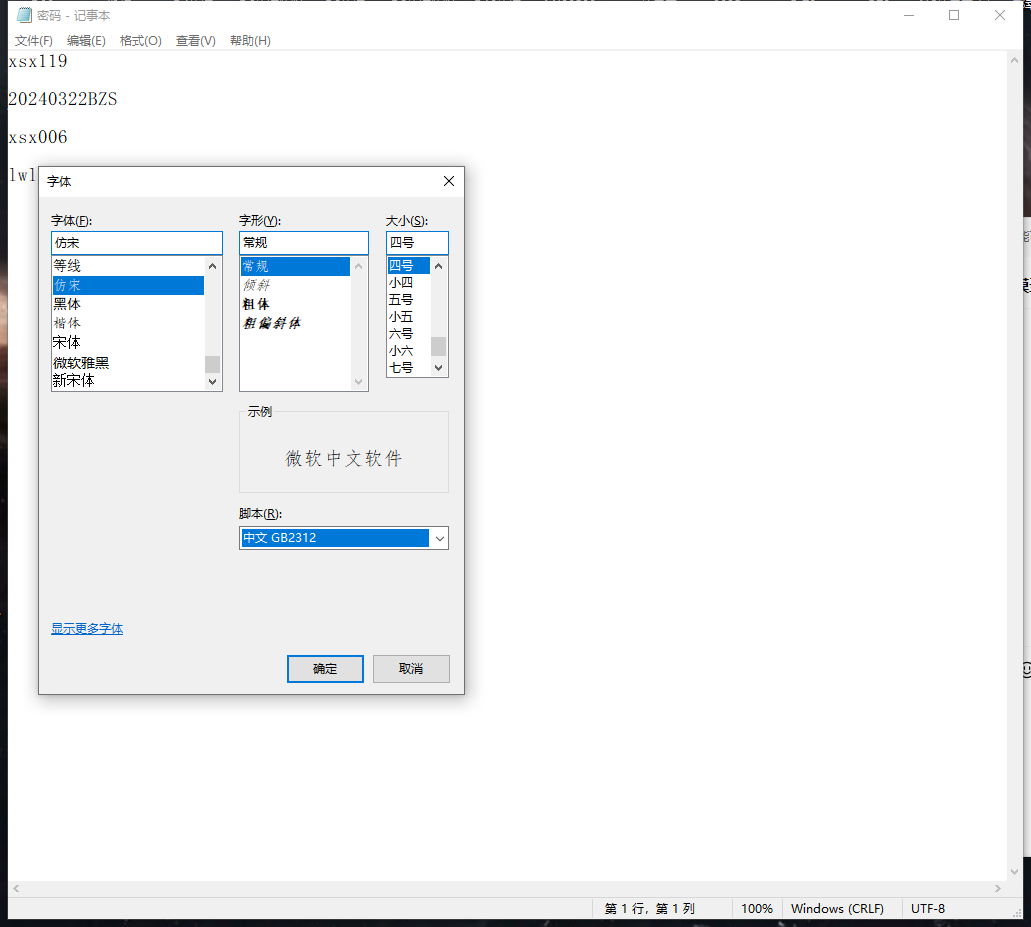
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
查看答案 →钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
查看答案 →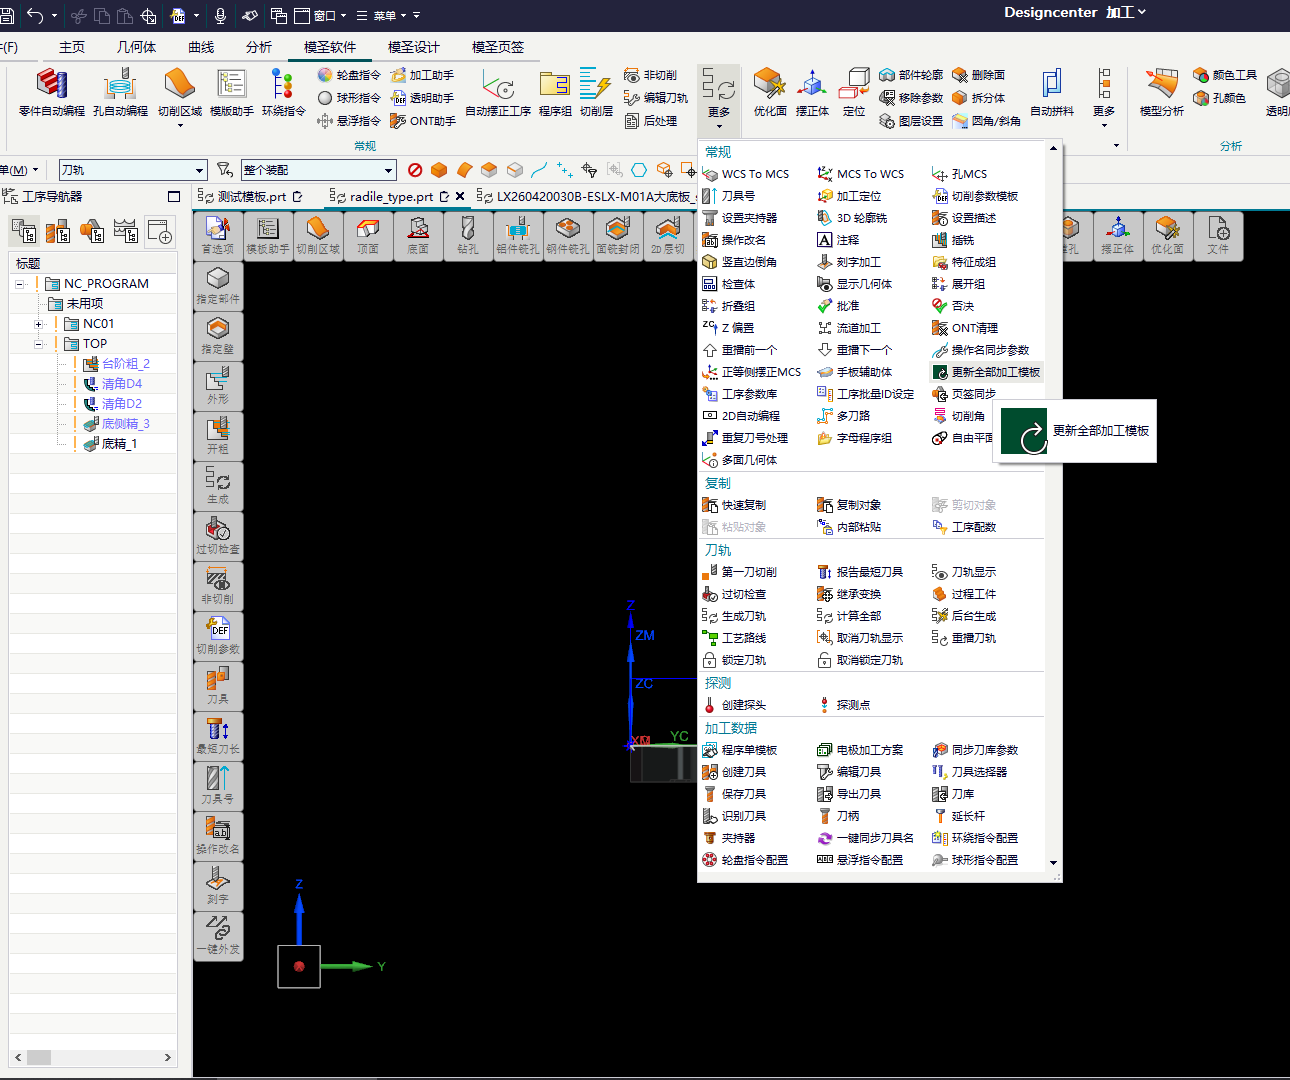
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →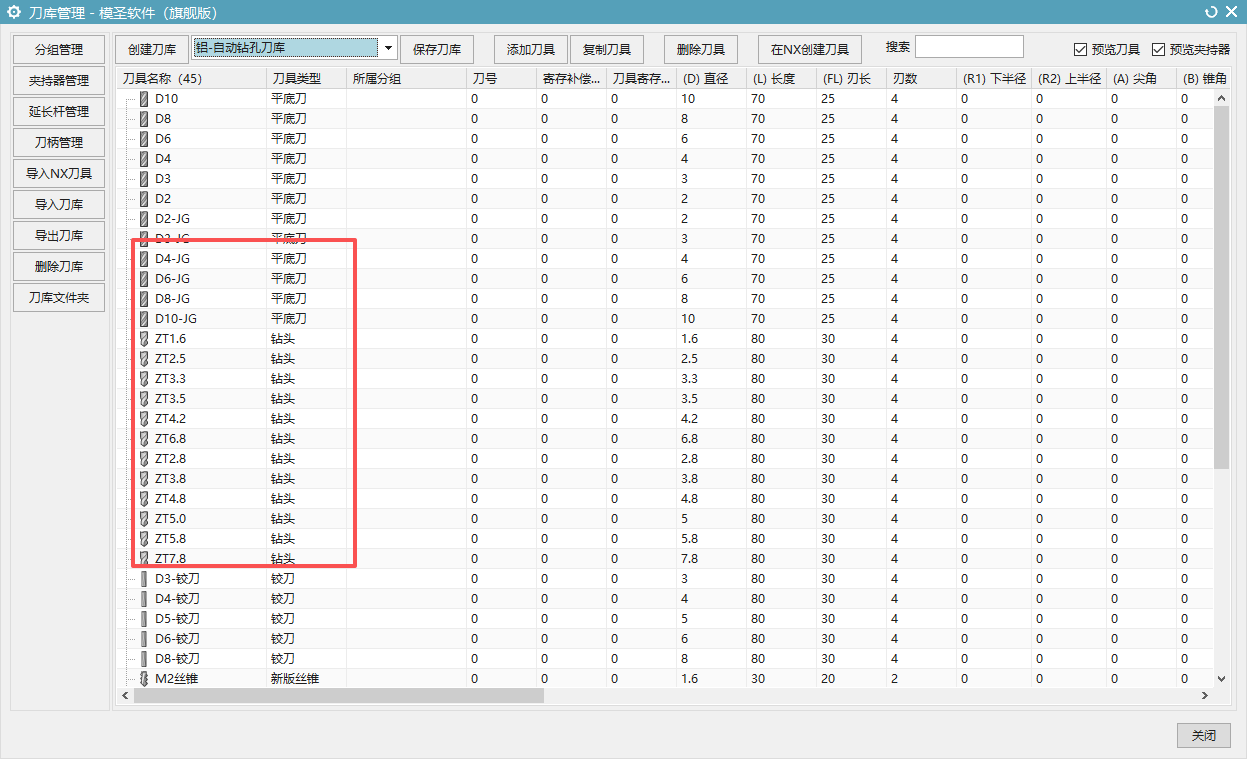
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →
孔自动编程生成的坐标系如果与模板坐标系不一致,先检查是否勾选了新建坐标。希望沿用模板或当前坐标时,一般不要启用新建坐标,并确认 MCS、夹具偏置和后处理输出一致。
查看答案 →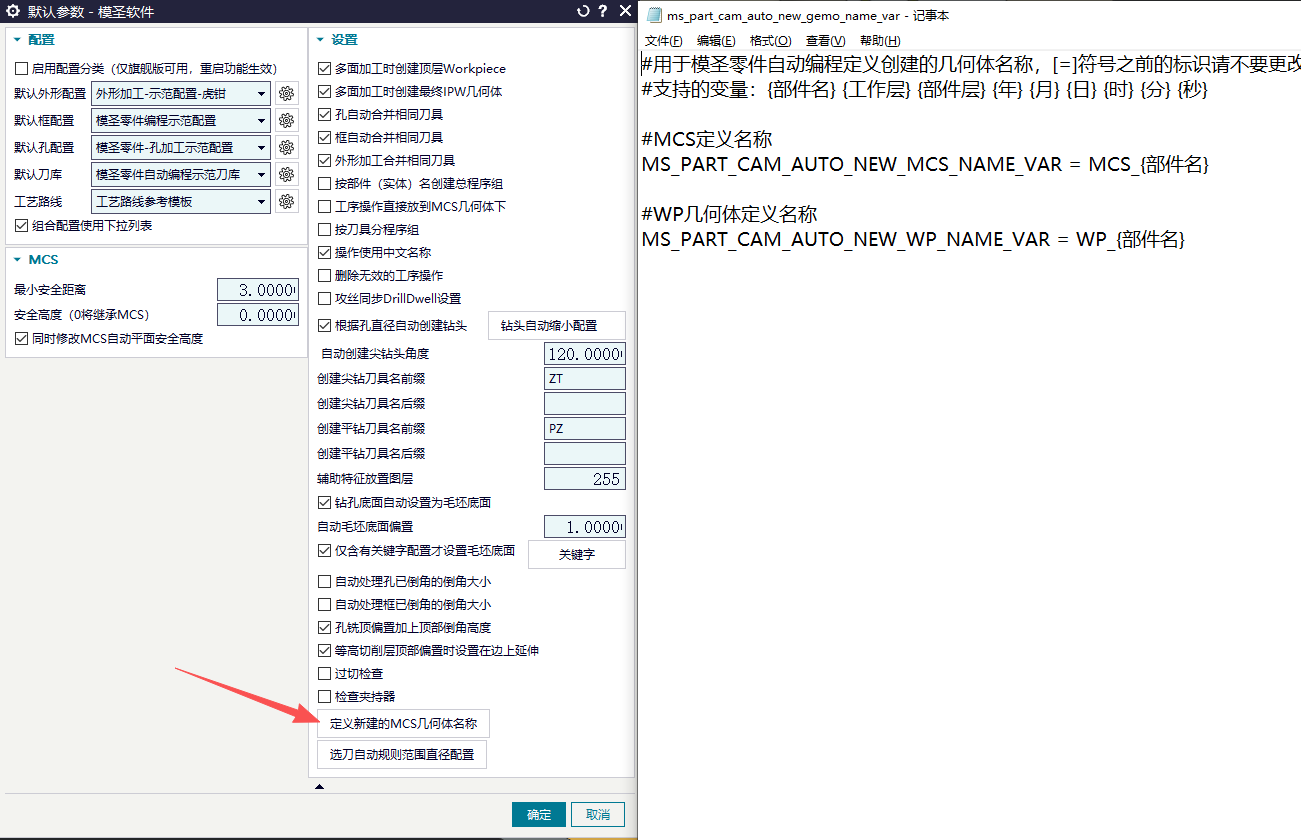
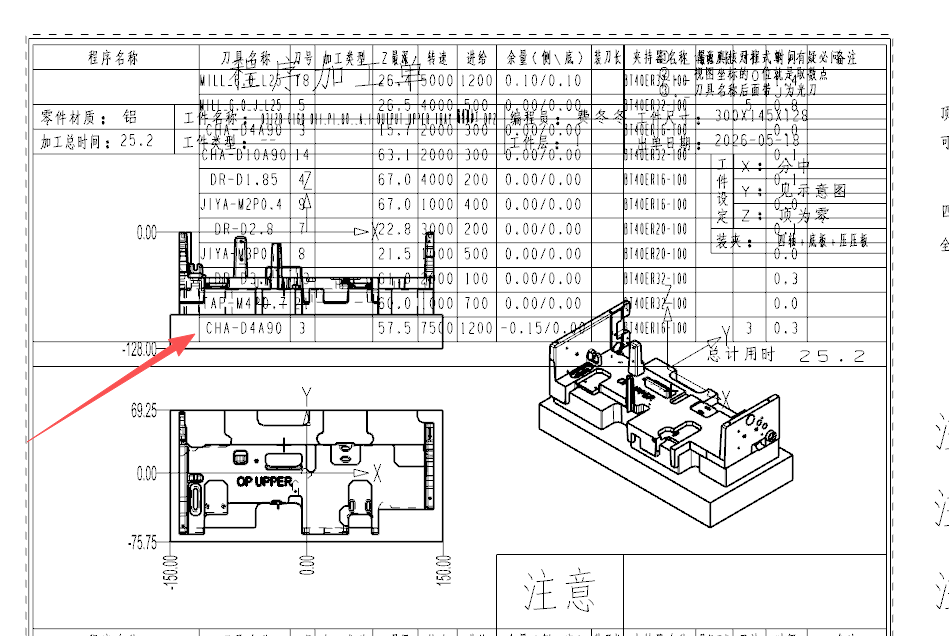
制图程序单或制图模板里文字变成方格时,优先检查制图默认字体和文本字体设置。新装 NX/UG 可能默认使用 UG 字体,若输出环境不兼容,可改为常用标准字体,并备份用户默认设置。
查看答案 →
升级建议从官网下载最新升级包或完整包,并保留原配置备份。遇到更新后仍反复提示更新、新功能不显示、签名过期或自动更新异常时,优先用手动升级和完整包修复。
查看答案 →
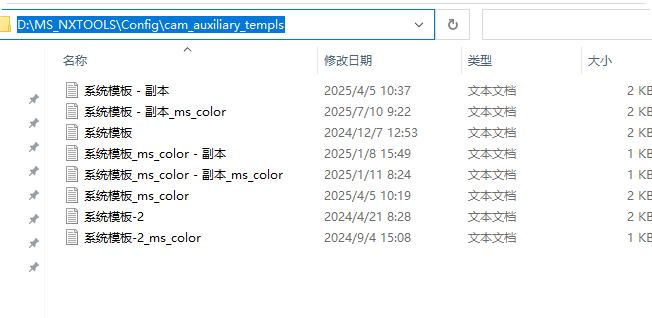
程序单字体、标注颜色、框架样式或中文显示异常时,应先确认当前调用的程序单模板和显示背景,再决定是改模板、补字体,还是切换显示/打印颜色。升级后如果颜色变浅,也可能与背景或版本显示样式有关。
查看答案 →