
进退刀参数可以通过非切削移动模板继承吗?
需要让后续工序沿用圆弧进退刀、直线进退刀等非切削参数时,可配置“非切削移动”参数模板。模板设置好后,相同类型工序可按模板继承进退刀参数,减少逐条打开修改。
阅读文章 →需要让后续工序沿用圆弧进退刀、直线进退刀等非切削参数时,可配置“非切削移动”参数模板。模板设置好后,相同类型工序可按模板继承进退刀参数,减少逐条打开修改。
阅读文章 →程序单中同一把刀多次出现时,可以在程序单默认配置里尝试启用自动换刀程序单合并相关参数,让相同刀号或刀具按规则合并,并结合最长刀长相关选项处理。
阅读文章 →
异形产品需要估算或创建最小毛坯时,可以先尝试“部件轮廓”。如果不同 WCS 角度下毛坯尺寸差异明显,也可以用包容体并按需要旋转方向,但完全一键处理复杂异形件并不稳定。
阅读文章 →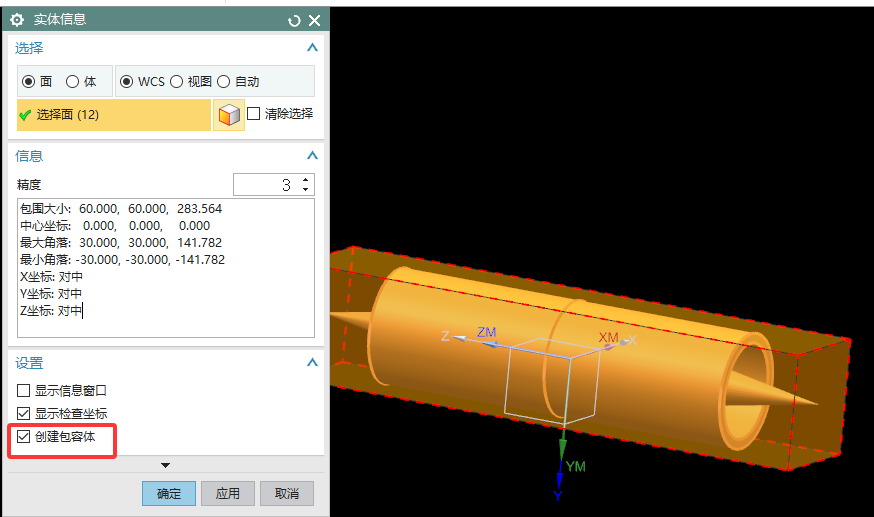
自动编程处理多个台阶深度、不同深度槽或底壁铣自动深度不稳定时,如果勾选了合并刀具,深度可能按某一段带出。遇到不同深度槽,应先取消合并刀具测试;必要时改用 IPW、选壁、万能型腔铣或拆分策略处理。
查看答案 →多工件集中在一个图档里虽然看起来方便,但文件过大或对象过多时,容易带来保存慢、操作卡顿、异常崩溃后损失范围过大的问题。更稳的做法是按一套编程、一个铜公、文件体量或工件数量拆分。
查看答案 →编程前把原始图档移动到指定图层、切换背景、创建坐标并关闭原始图层,可以保留原始数据,避免后续修面、改图或删改对象后找不回源数据。页签组合 ID 可以把这些固定步骤做成一键动作。
查看答案 →
配置里指定了某把刀、刀库里也有该刀,但生成后刀具直径或名称异常时,先检查当前文件刀具视图里是否已有同名或旧刀具。可把当前刀具视图里的该刀删除后重新生成。
阅读文章 →