
“工艺说明”的搜索结果
找到 205 条内容自动编程为什么不能只靠黄线或线条控制所有刀路?
自动编程本质上仍然调用模板中的策略和刀路。复杂区域不能只依赖黄线或线条控制,先要把等高、型腔铣、底壁铣、颜色识别等策略本身理解清楚,再让模板自动化。
查看答案 →相似件想快速自动编程,导入已编好的模板就够了吗?
相似件快速编程不能只把已编好的程序模板导入到新零件。自动编程依赖特征识别和加工策略配置,外形、框、槽、点孔、刻字等特征仍需要按规则配置或重新分配。
查看答案 →
平面轮廓倒角倒不上去时怎么调整?
3D 倒角或平面倒角只选中一部分面时,要先区分是整体倒角还是局部倒角。整体规则一致时可用等高一键倒角;内外大小不一致、只加工局部时,建议手动选线生成,避免强行套用整体识别。
查看答案 →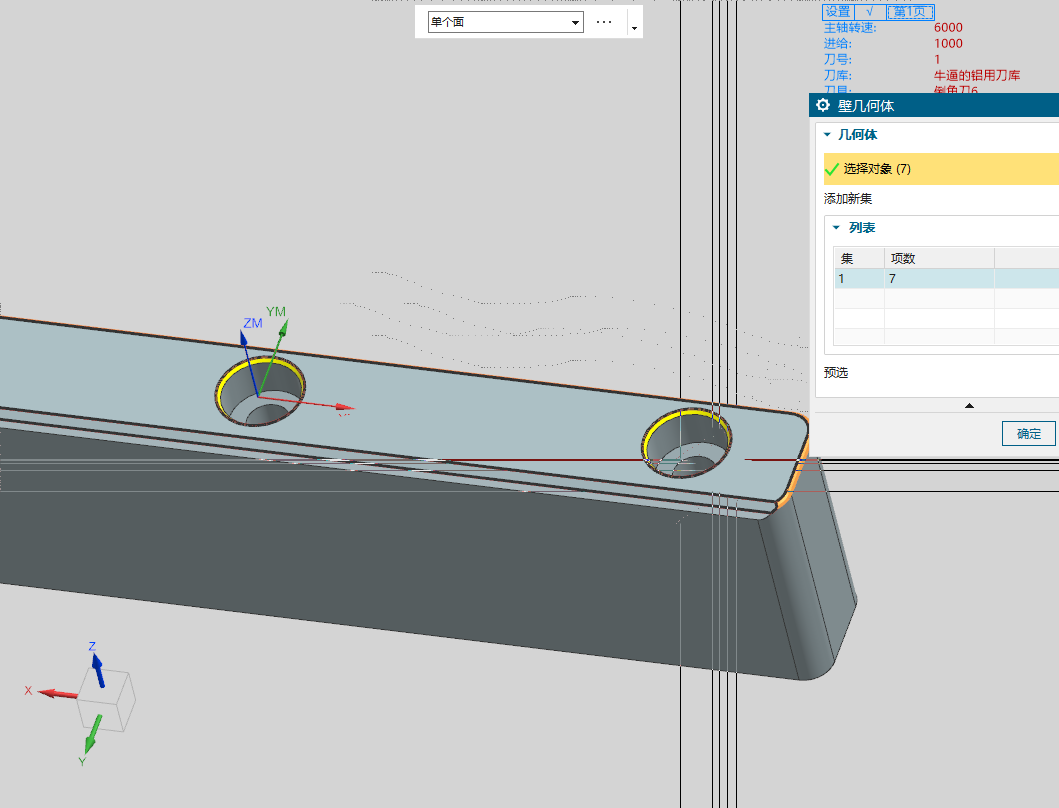
铣刀能不能直接加工出内角直角?
圆形铣刀无法在内角直接加工出完全直角。若图纸或结构必须是直角,通常需要小刀清角、电加工、线切割或钳工处理;如果只是避空或排屑结构,则应先确认允许保留圆角。
查看答案 →
刀库按材料或设备区分时,策略要不要也做很多套?
后处理前提示转速为 S0、进给未修改时,先检查工序里的转速和进给参数。自动编程生成刀路后仍需要确认模板、刀库和切削参数是否完整,默认设置不代表可以直接安全后处理。
阅读文章 →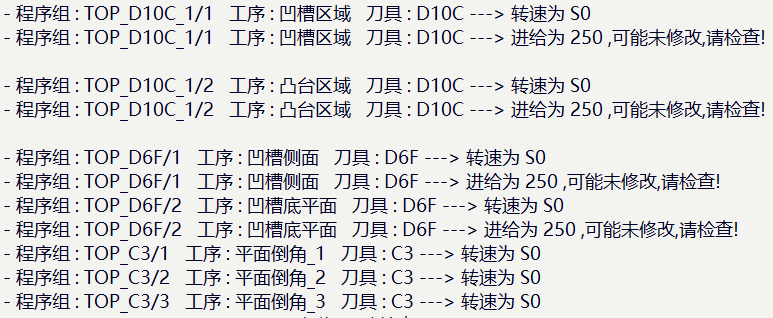
想按相同深度或相同颜色分析工件时用什么功能?
模型比较和模型分析是两个不同使用方向。需要比较两个模型差异时使用模型比较;需要按面、体或特征做检查时,可在模圣设计相关入口中手动选择对象进行分析。
查看答案 →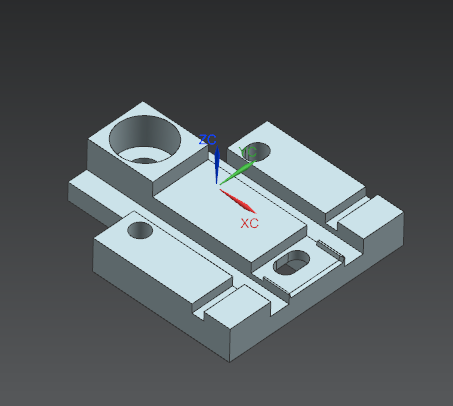
低版本 NX 打不开高版本图档可以怎么处理?
低版本 NX 通常不能直接打开或读取高版本保存的图档、刀路和依赖图档生成的程序单数据。如果只是给现场查看,建议在高版本中导出 PDF、表格或中性格式;需要继续编程时应使用对应高版本或重新编制刀路。
阅读文章 →页签组合多个工序时,什么时候适合共用同一切削区域?
页签组合更适合多个工序共用相同区域、相同选择逻辑的场景;如果开粗、光底、光侧等工序需要不同部件、不同切削区域或不同刀具,应拆开配置或手动分别确认。
阅读文章 →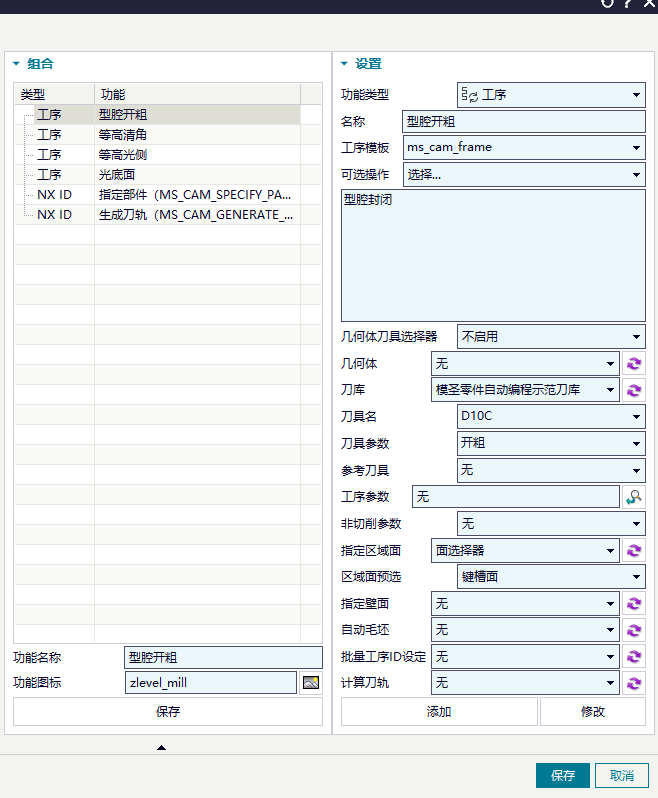
自动编程的转速在哪里改?
自动编程相关的转速、进给不只在一个入口维护。常见位置包括加工助手参数、工序参数、简易参数、刀库切削参数、切削参数模板,以及孔自动或零件自动编程对应的策略配置。判断入口时先分清是临时改当前操作,还是希望以后自动带出。
阅读文章 →
零件自动编程生成的程序组能不能自动按指定程序组分开?
自动编程生成程序组时,按一把刀一个程序组会影响后处理输出结构;勾选总程序时,可能同时输出总程序和各程序组程序。不勾选时通常只输出各程序组程序。
查看答案 →
