
底壁铣加工深度和测量值不一致时先检查什么?
底壁铣测量显示抬高 0.3,但输出后实际加工到 0.1 时,先检查模板里是否保存了额外 Z 偏置,例如 -0.2。Z 向深度偏置也可能受切削模式影响。
查看答案 →底壁铣测量显示抬高 0.3,但输出后实际加工到 0.1 时,先检查模板里是否保存了额外 Z 偏置,例如 -0.2。Z 向深度偏置也可能受切削模式影响。
查看答案 →NX/UG 中看到的颜色编号就是颜色 ID,用于指定对象显示颜色。不同颜色号对应不同显示颜色,本身不代表加工工艺含义,除非企业或模板另外约定了颜色规则。
阅读文章 →程序单内容位置、列宽或子体显示错乱时,应检查实际使用的后处理程序单模板,在模板设置中找到对应字段的坐标点和宽度并重新填写。不同后处理正常与否,通常和模板配置是否一致有关。
查看答案 →程序单里 Z 坐标、Z 取数或工件厚度显示不对时,先检查后处理与程序单配置中的 Z 取数变量。若改了某个模板项但输出仍是顶为零,通常是修改的位置没有对应到当前正在使用的程序单模板或字段。
查看答案 →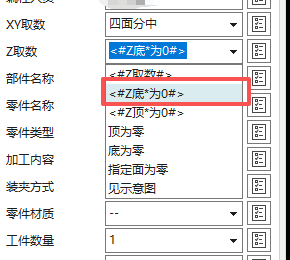
程序单类型想自动显示钻孔、点孔、铰刀等,可在后处理程序单模板中用刀具关键字或程序关键字识别。表格程序单也可以通过关键字映射实现。
查看答案 →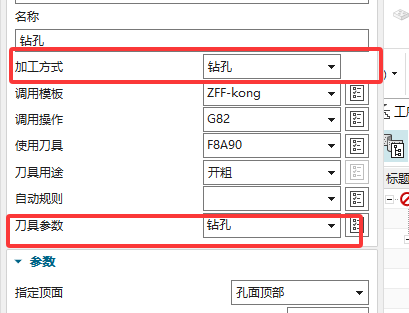
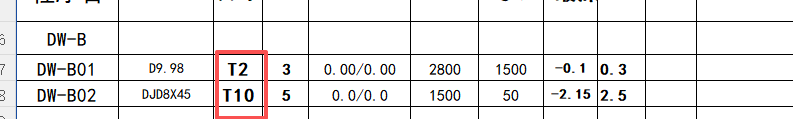

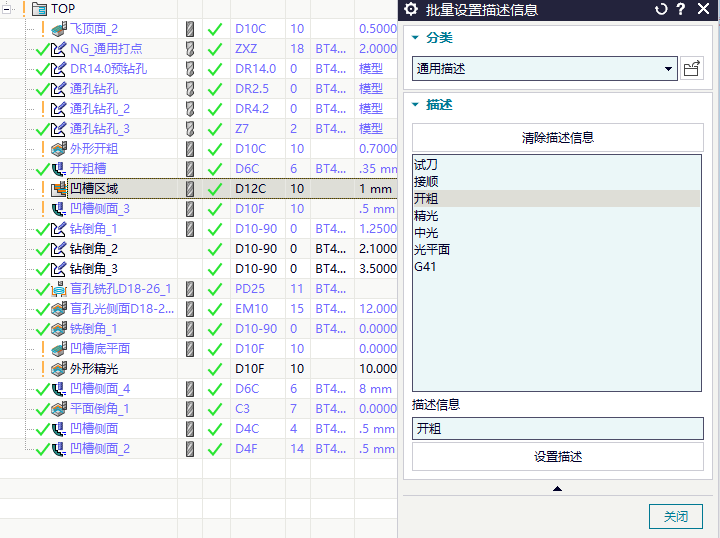
配置自己的刀库时,不能只替换刀库文件。自动编程模板、加工助手模板和参数配置里都可能引用原刀具,替换刀库后还要同步检查模板中的刀具名称、刀号、直径和切削参数引用。
查看答案 →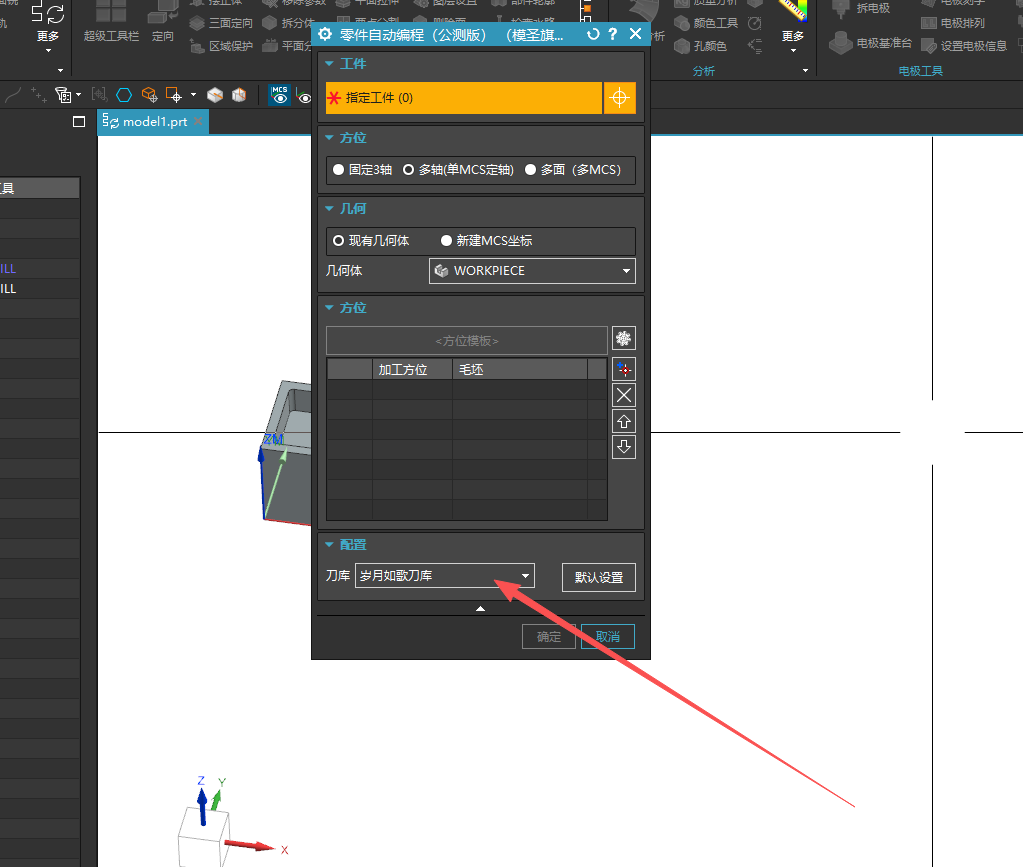

后处理或程序检查提示过切,但实际观察没有明显过切时,不建议直接关闭检查。应先确认检查使用的刀具、毛坯、部件、坐标和后处理规则是否一致,再决定是模板问题、检查条件问题还是实际风险。
查看答案 →