
自动编程快速输出变成 G1 时,先检查输出方式或快速连接设置
模板中期望快速输出,但自动编程生成后变成 G1,应先检查工序里的输出方式、快速连接或后处理对快速移动的处理规则。若后处理依赖 G0 才能加 G43,更要先确认生成端是否保留快速移动。
查看答案 →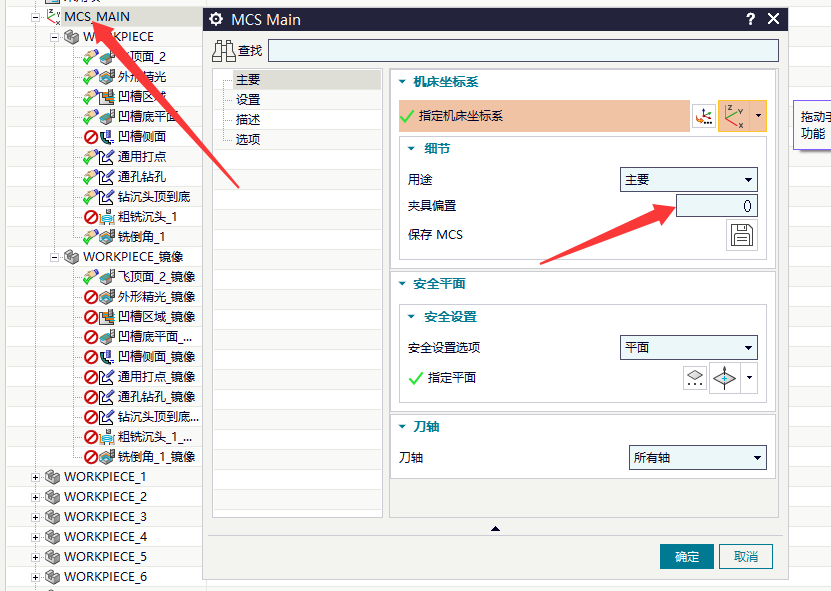
模板中期望快速输出,但自动编程生成后变成 G1,应先检查工序里的输出方式、快速连接或后处理对快速移动的处理规则。若后处理依赖 G0 才能加 G43,更要先确认生成端是否保留快速移动。
查看答案 →
程序单文件或配置文件如果只是用记事本打开查看,一般不会损坏;但如果保存修改了乱码内容,就可能破坏文件。误改打开方式时,可以把默认打开方式改回原来的程序或直接从软件入口打开。
查看答案 →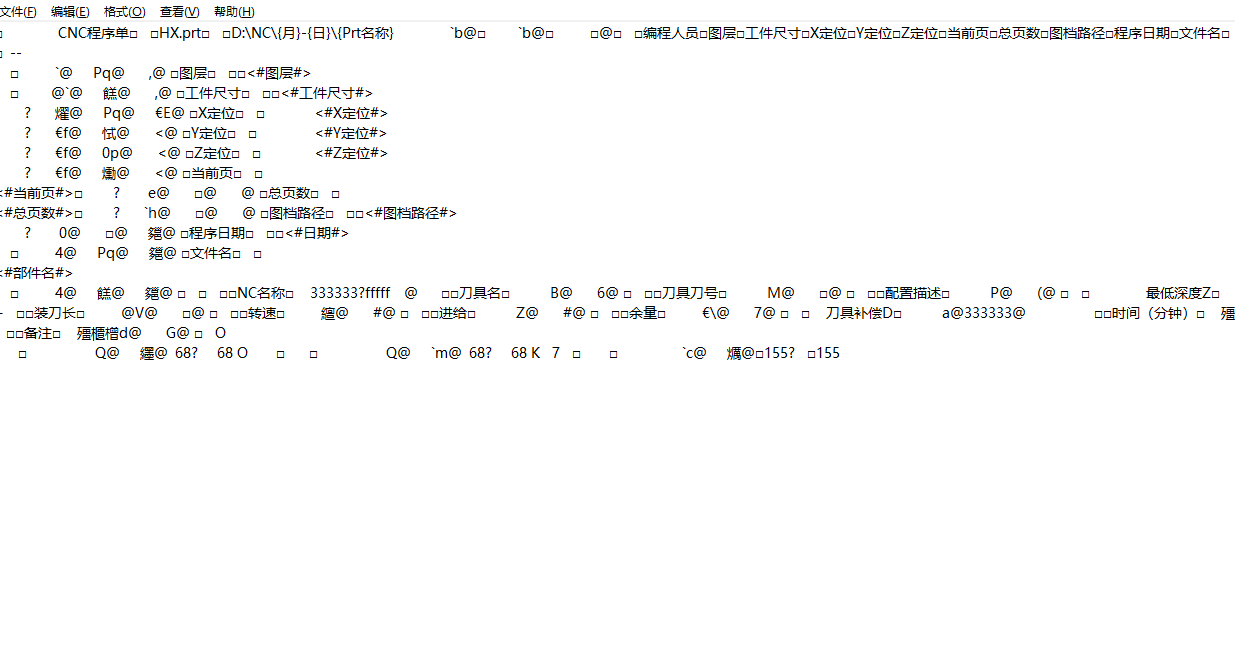
MS 刀库文件通常不适合像普通表格一样直接打开编辑。如果需要查看或整理刀具数据,应优先通过软件里的导出功能导出表格,再在表格中查看、备份或整理。
阅读文章 →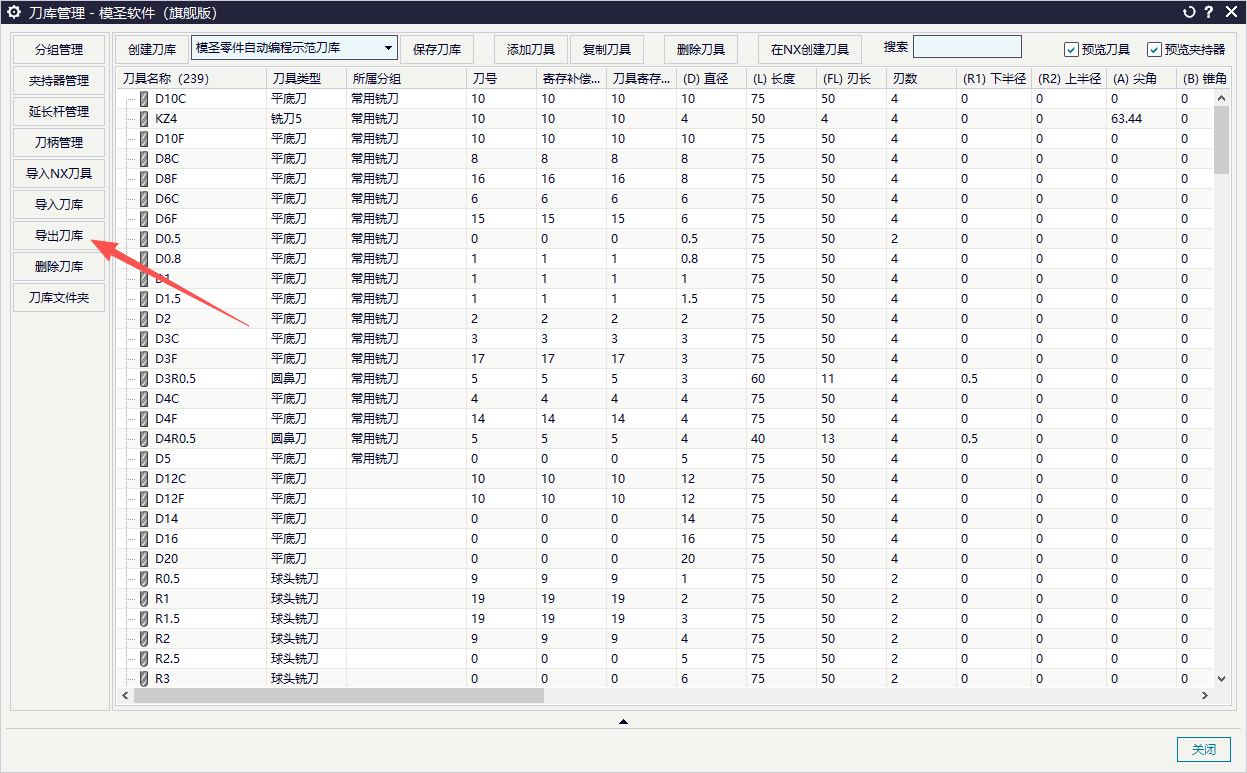
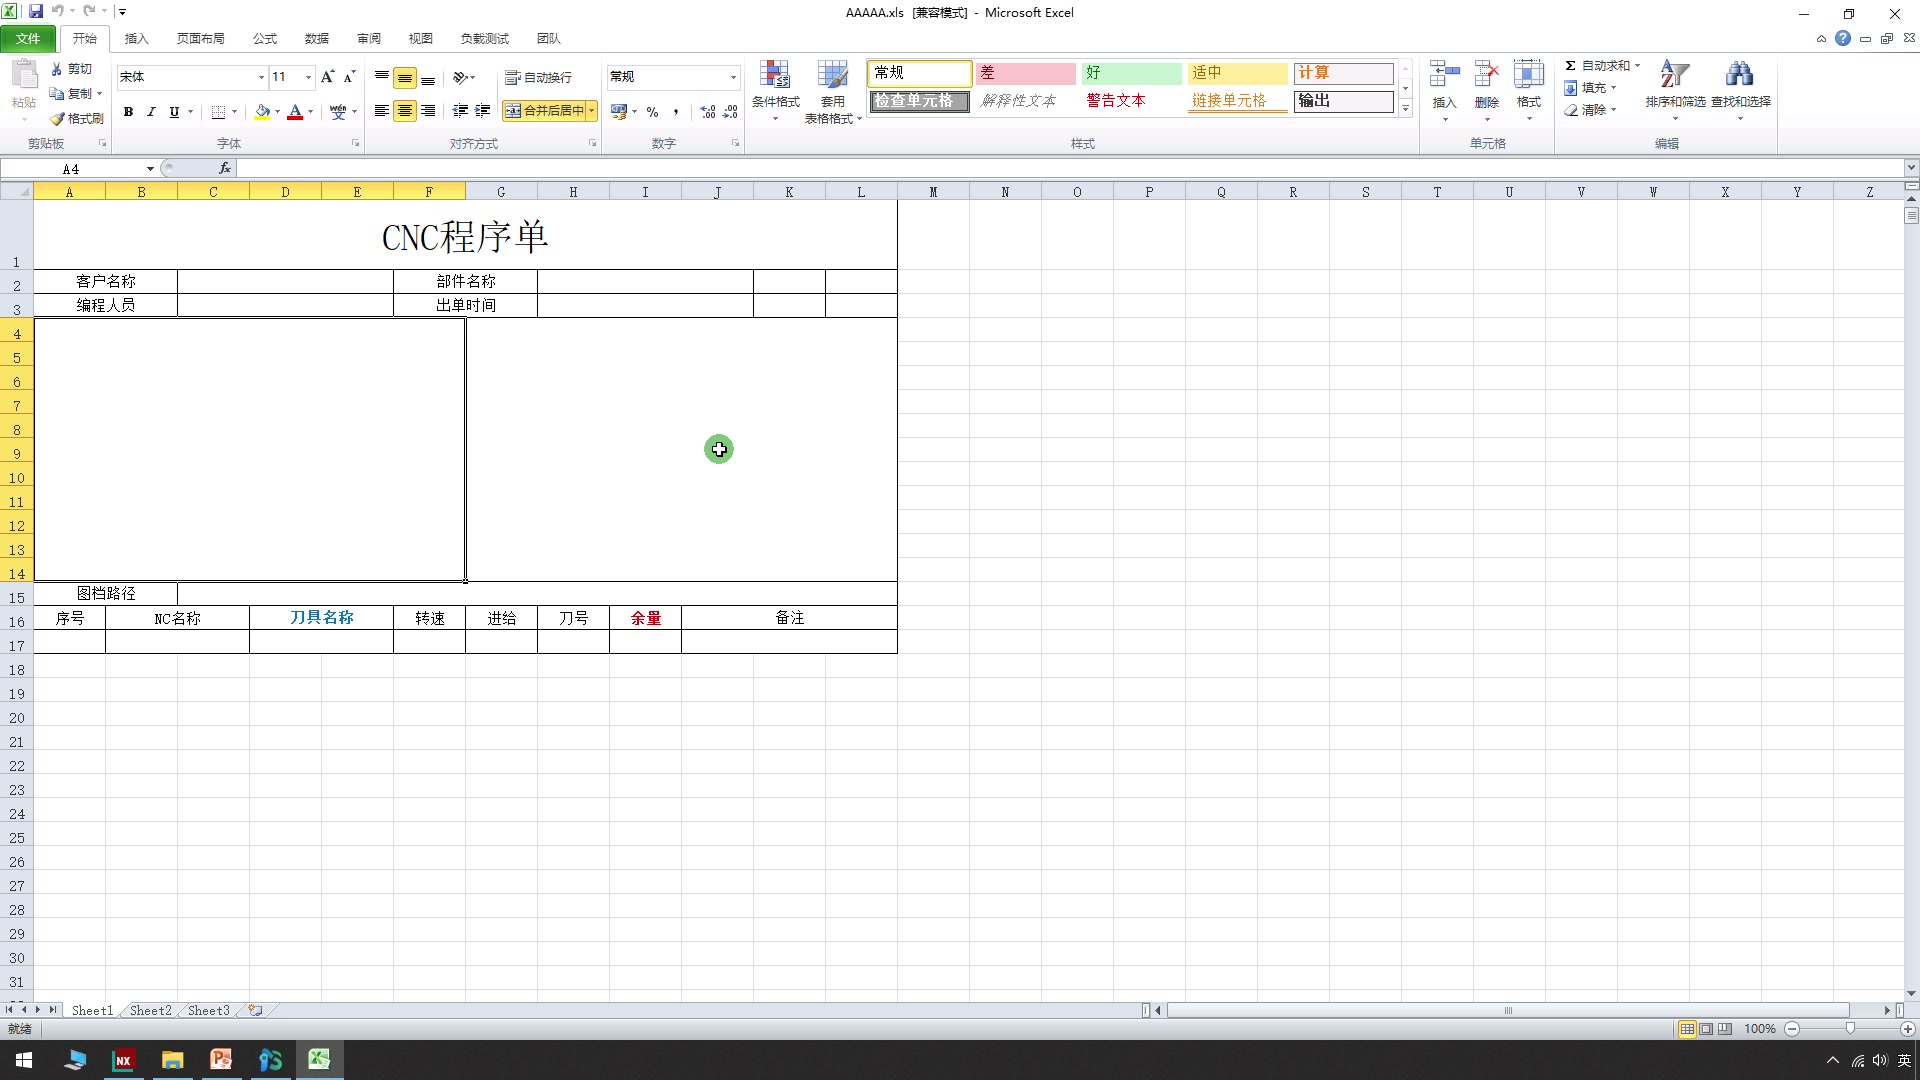
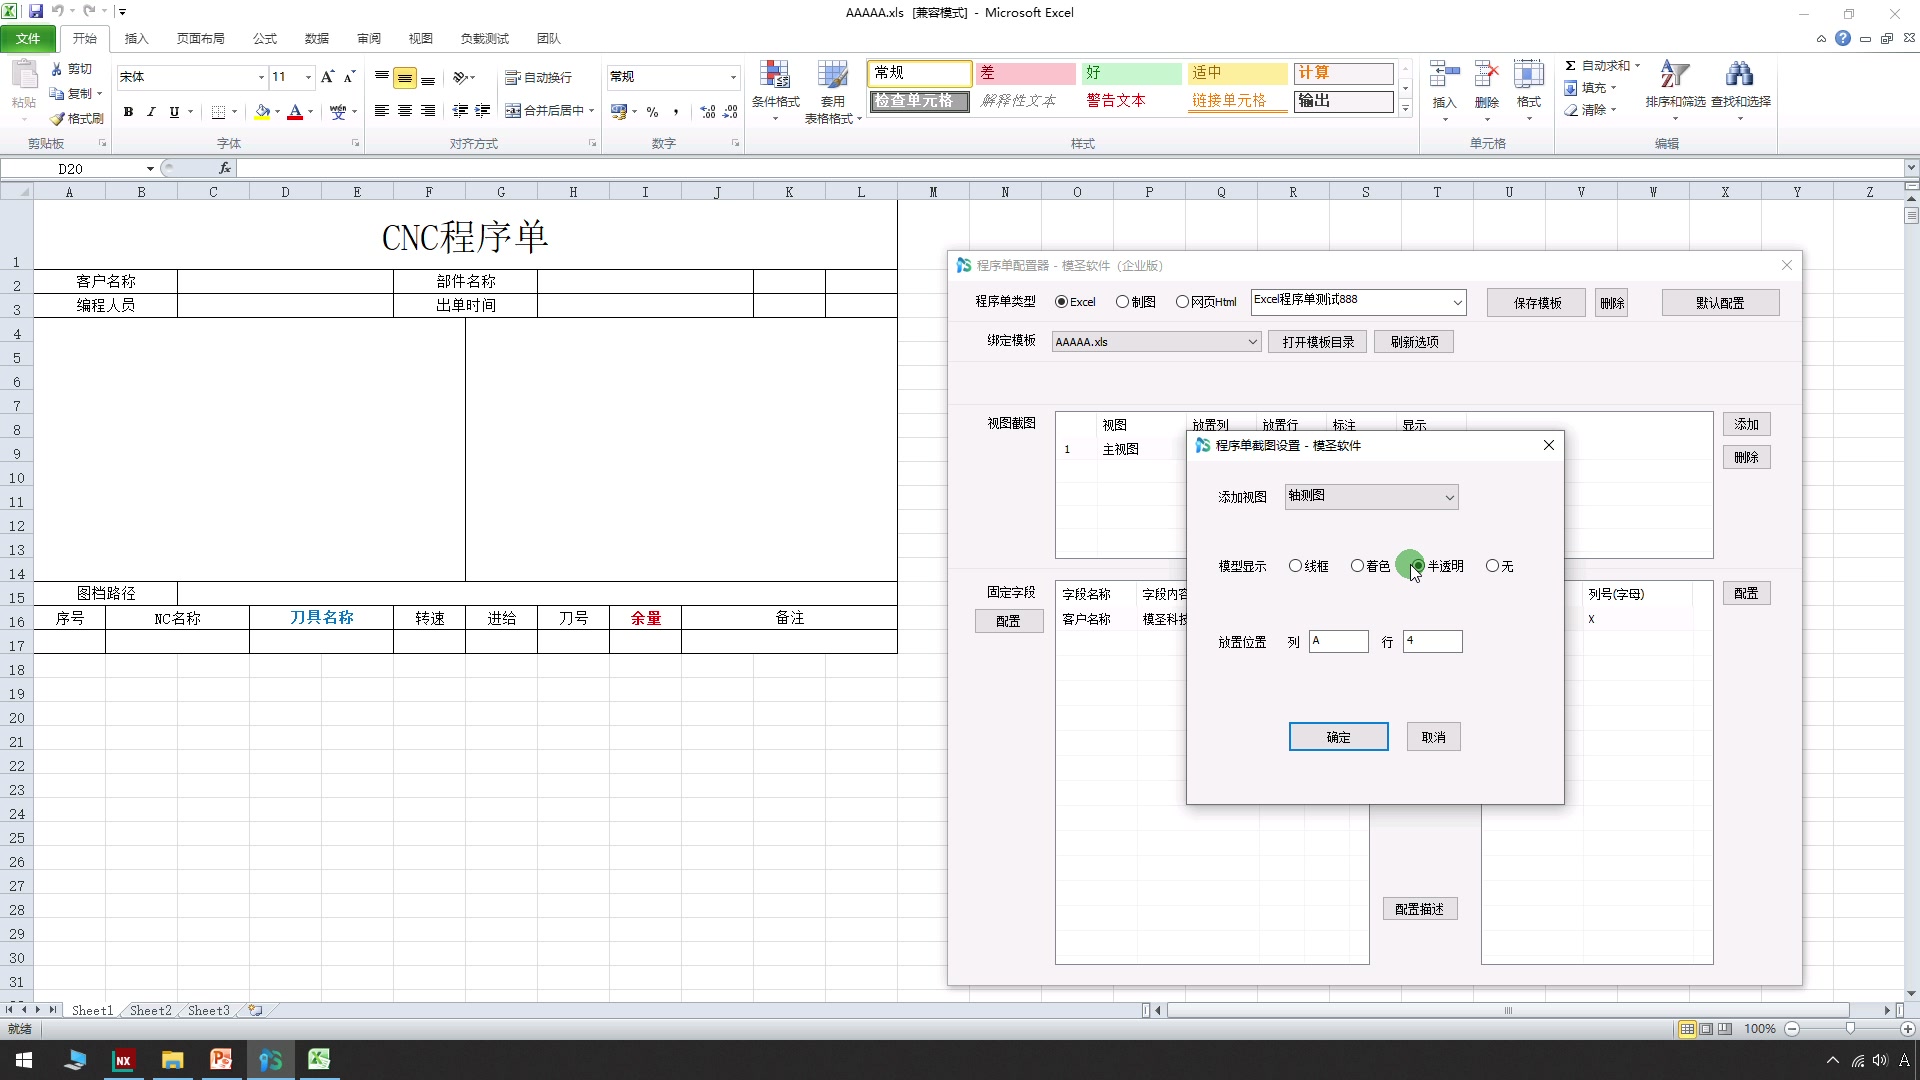
程序单或刀单要显示刀柄直径,前提是刀具已经使用模圣刀柄/夹持器数据,并在程序单自定义列中加入刀柄相关字段。如果当前模板不能单独输出刀柄直径,可把刀柄名称按 SD、SL、STL 等规则标准化,让程序单显示刀柄名称来表达直径和长度。
查看答案 →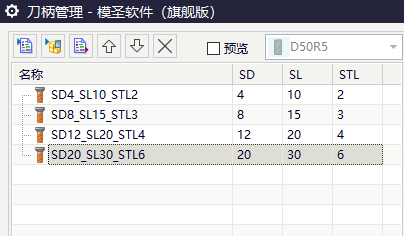
程序单刀补显示不仅取决于模板字段,也受合并刀具和程序顺序影响。合并刀具时,如果同一把刀的第一条策略没有开刀补,后面开了刀补的策略可能不显示 D 刀补;临时处理可把已开刀补的程序放前面,或分开输出。
查看答案 →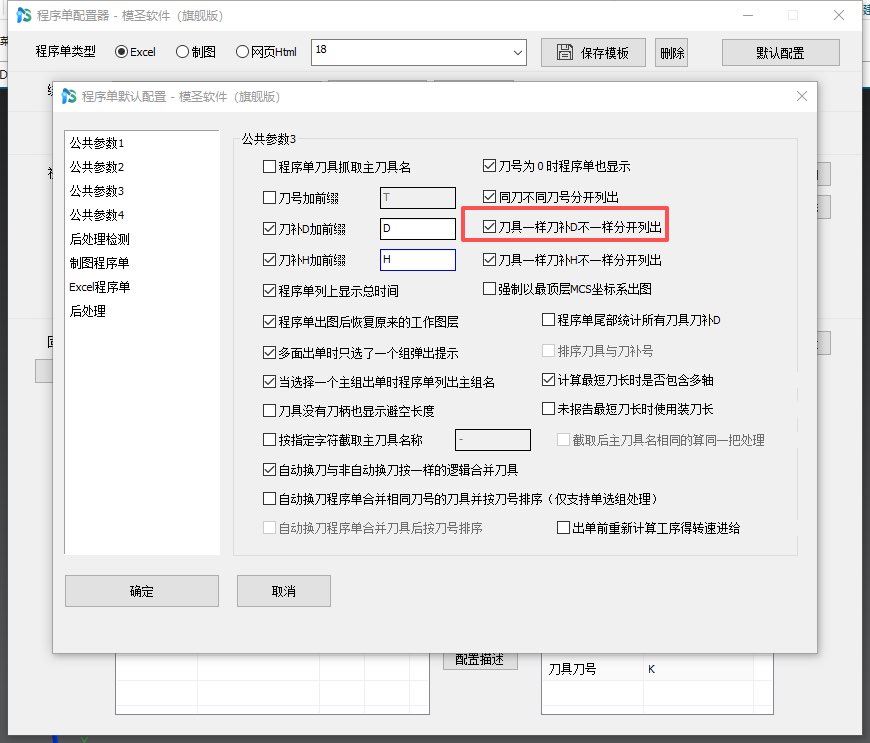
选择几何体或插入模板时,如果高版本 NX/UG 程序组自动展开影响操作,可以优先使用页签几何体、摆正体创建好的坐标和几何体,或切换经典导航器思路,减少在程序组里反复手动展开和选择。
阅读文章 →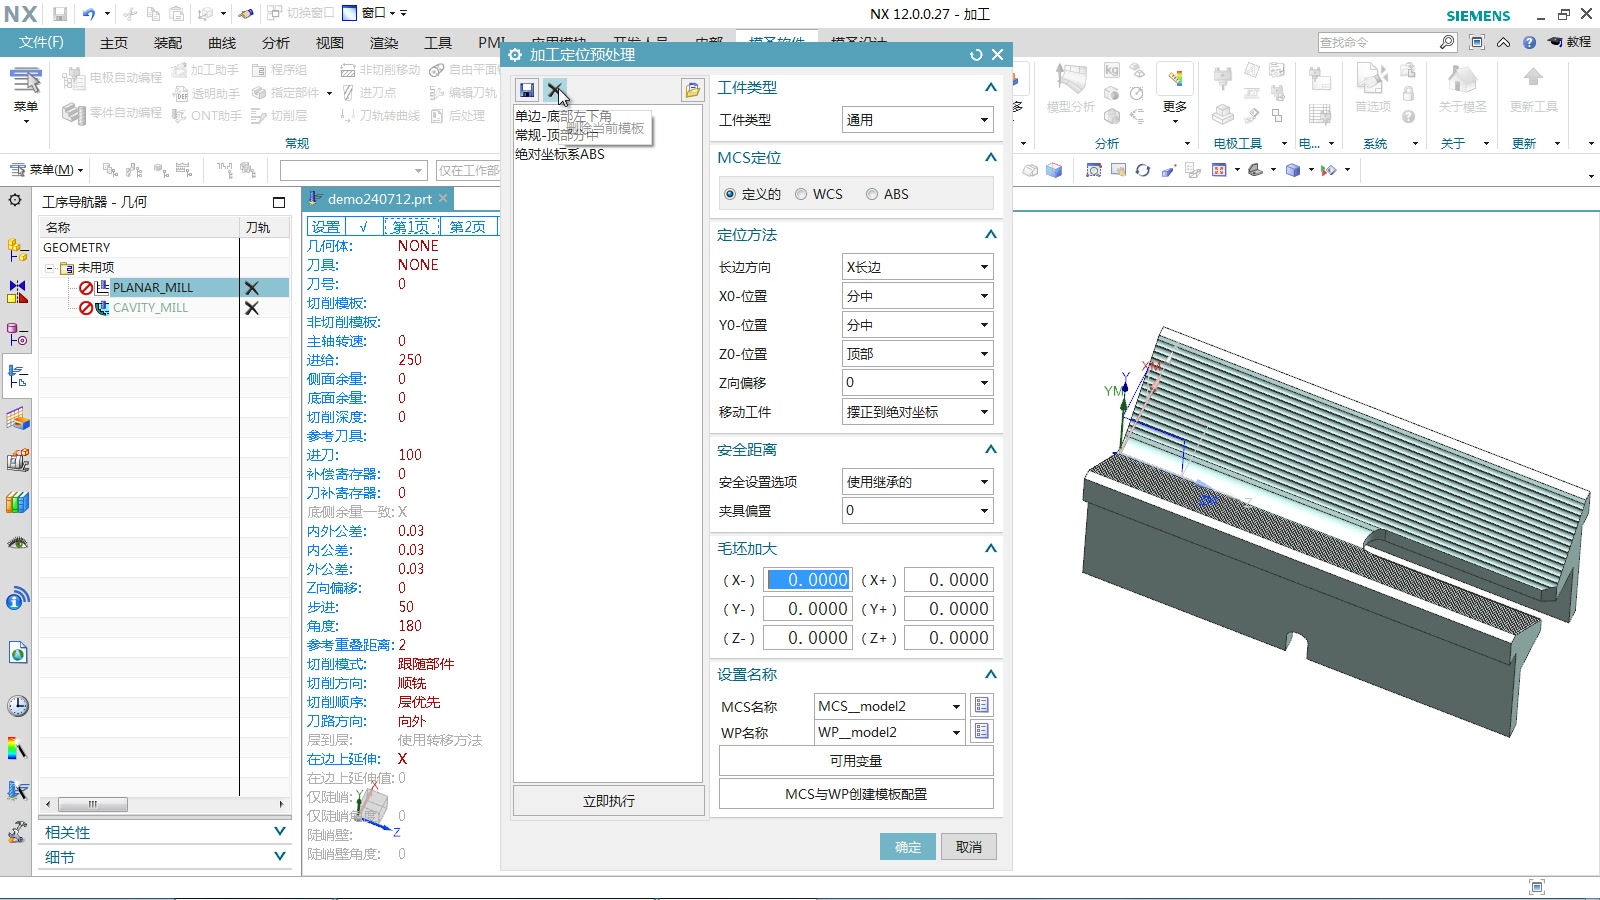
后处理或程序检查提示过切,但实际观察没有明显过切时,不建议直接关闭检查。应先确认检查使用的刀具、毛坯、部件、坐标和后处理规则是否一致,再决定是模板问题、检查条件问题还是实际风险。
查看答案 →NX/UG 中看到的颜色编号就是颜色 ID,用于指定对象显示颜色。不同颜色号对应不同显示颜色,本身不代表加工工艺含义,除非企业或模板另外约定了颜色规则。
阅读文章 →低版本 NX 通常不能直接打开或读取高版本保存的图档、刀路和依赖图档生成的程序单数据。如果只是给现场查看,建议在高版本中导出 PDF、表格或中性格式;需要继续编程时应使用对应高版本或重新编制刀路。
阅读文章 →