槽内角是直角时,等高清角可能不生成;有 R 角时更容易生成,当前也可先关闭相关清角项或换策略。
二粗策略里如果只有参考刀,没有基于层或 3D 模板,可以自己添加对应模板。
目前程序单常规字段不一定能直接显示壁余量,需要以工序参数或模板备注方式辅助确认。
盲孔需要加深时,可以尝试 2D 孔策略,并在参数里调整顶部偏置、下刀深度和底面余量。
0.75、0.5 这类数值通常是螺距,不是按软料硬料选择,应按螺纹规格表确定。
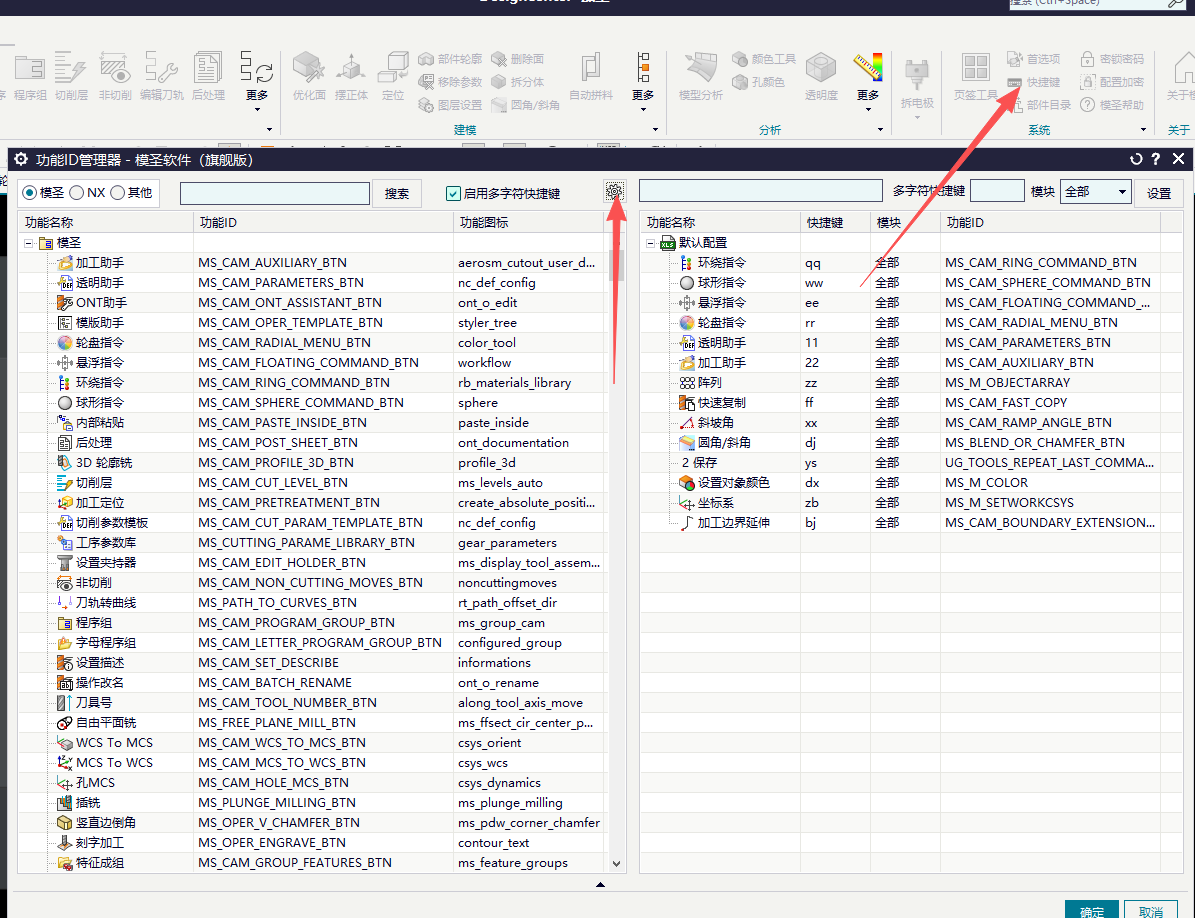
超级工具条适合放加工模板、常用功能和外部入口,用来减少频繁找命令的时间。
框加工不适合承担孔识别;圆类特征通常归孔加工,必要时通过孔加工或外形策略处理。
同一个 UG 版本不能同时安装两个不同版本的模圣。
调用操作只能调用已存在的模板;新增或改名模板后,需要重启 UG 才会生效。
简单规则件可以尽量自动,复杂件更适合自动生成后再手动修改;孔、飞面、外形通常更容易先跑起来。
超级工具栏命令 ID 可以查 ID 表;如果是 UG 自带命令,可在定制界面查看。
内 R 刀偏置异常时,重点检查模板驱动点和刀具跟踪点,而不是只反复改 Z 偏置数值。
3D 去毛刺用倒角刀时如果卡死,可先改用平面去毛刺,并降低倒角尺寸和计算复杂度。
槽特征要按开放边数量判断,只有一侧受限的槽更接近单边槽。
加工助手模板和零件自动编程模板不是一回事,保存到加工助手的模板不能简单等同于自动编程模板。