NX 12.0 做倒角可用等高或平面铣避让,但要注意局限
NX 12.0 做倒角时,可以用 2D 等高倒角,或用平面铣配合避让来实现。等高方式可能存在乱跑、下刀深度不好调等问题;平面铣方式要结合刀具碰撞和避让计算。
查看答案 →NX 12.0 做倒角时,可以用 2D 等高倒角,或用平面铣配合避让来实现。等高方式可能存在乱跑、下刀深度不好调等问题;平面铣方式要结合刀具碰撞和避让计算。
查看答案 →
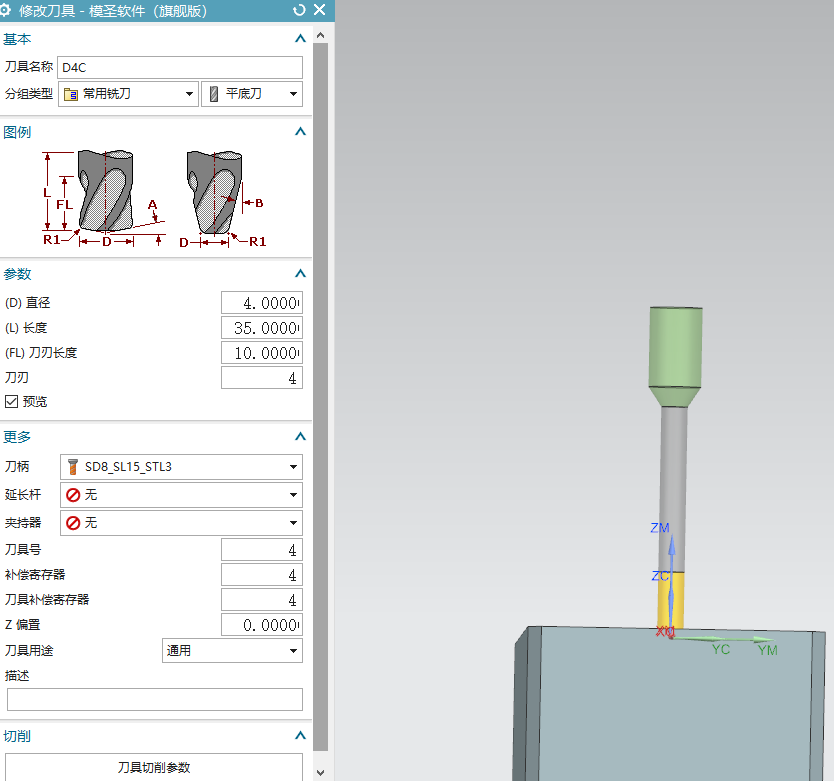

最短刀长或避空长度计算偏长时,可以尝试切换 NX 原始算法对比;模圣算法通常会更偏安全。正式使用前仍要做过切、碰撞和仿真检查,小刀场景建议配合标准化刀具长度管理。
查看答案 →偏心反镗类加工与普通直上直下镗孔不同,不能简单套用 G81。若机床、刀具和后处理没有完整验证,优先用手动走线或 G1 控制,避免退刀和偏心动作造成碰撞。
查看答案 →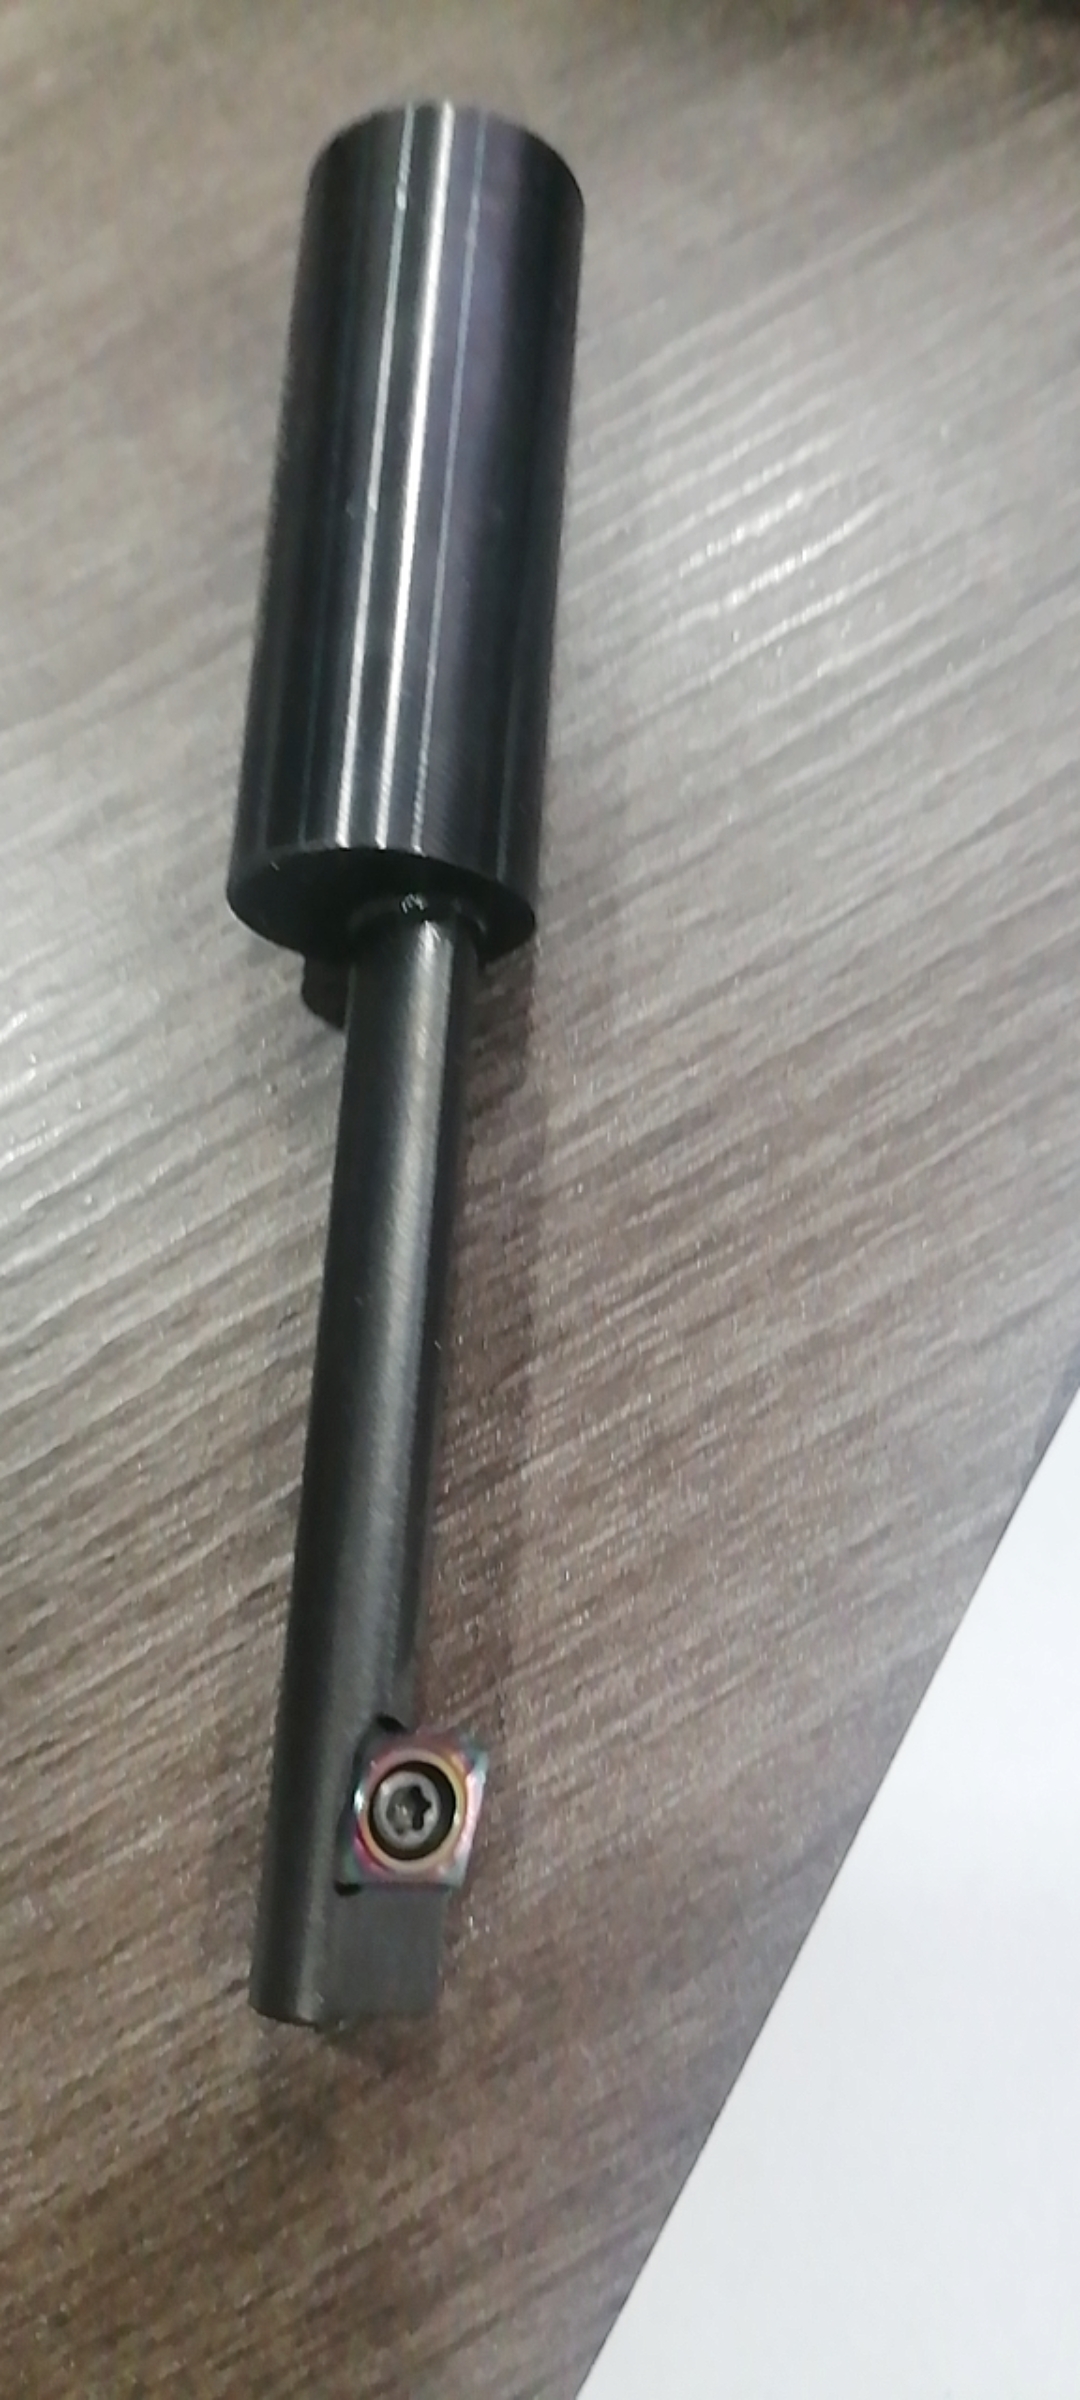

报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
查看答案 →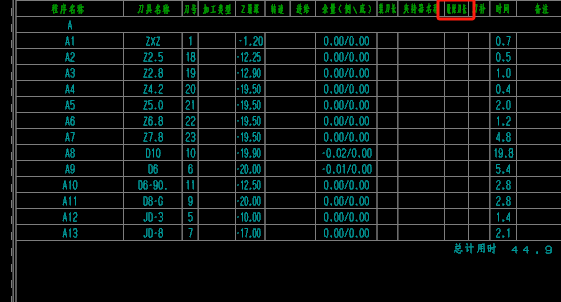
燕尾刀或异形刀突然建不了时,除了确认刀具类型支持,还要检查基础模板目录是否缺少对应模板,例如 mill_msbase 中是否缺少燕尾刀模板。全新包仍缺模板时,应补齐模板后再试。
查看答案 →刀库不支持的异形刀具可先在 NX 建模,保存刀具实体并放入加工模板,后续通过识别实体或模板调用;不必强行按普通平刀建立。 没有现成非标刀具模型时,可以先自画外形,再识别并保存刀具模板。
阅读文章 →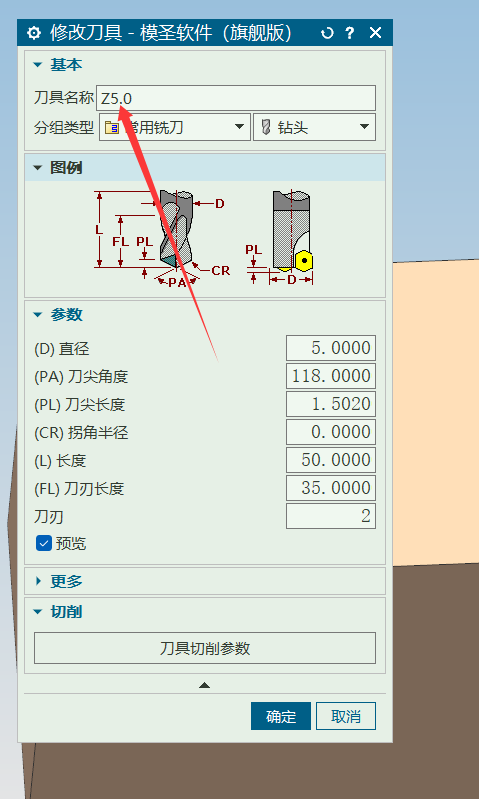
程序单涉及相同刀具的刀长时,通常会按最长刀长理解和输出;但如果同一把刀被分散到不同视图、不同分组或不同程序组,操作者仍可能看漏。必要时可用刀具视图或合并方式出单,减少重复刀具信息分散。
查看答案 →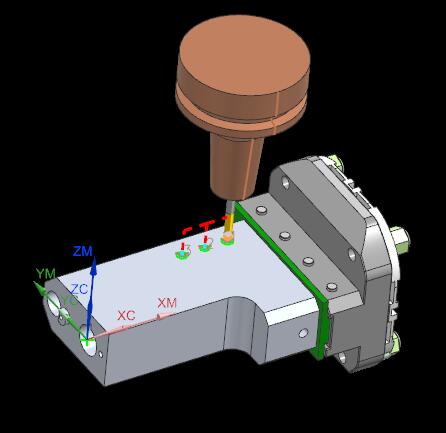
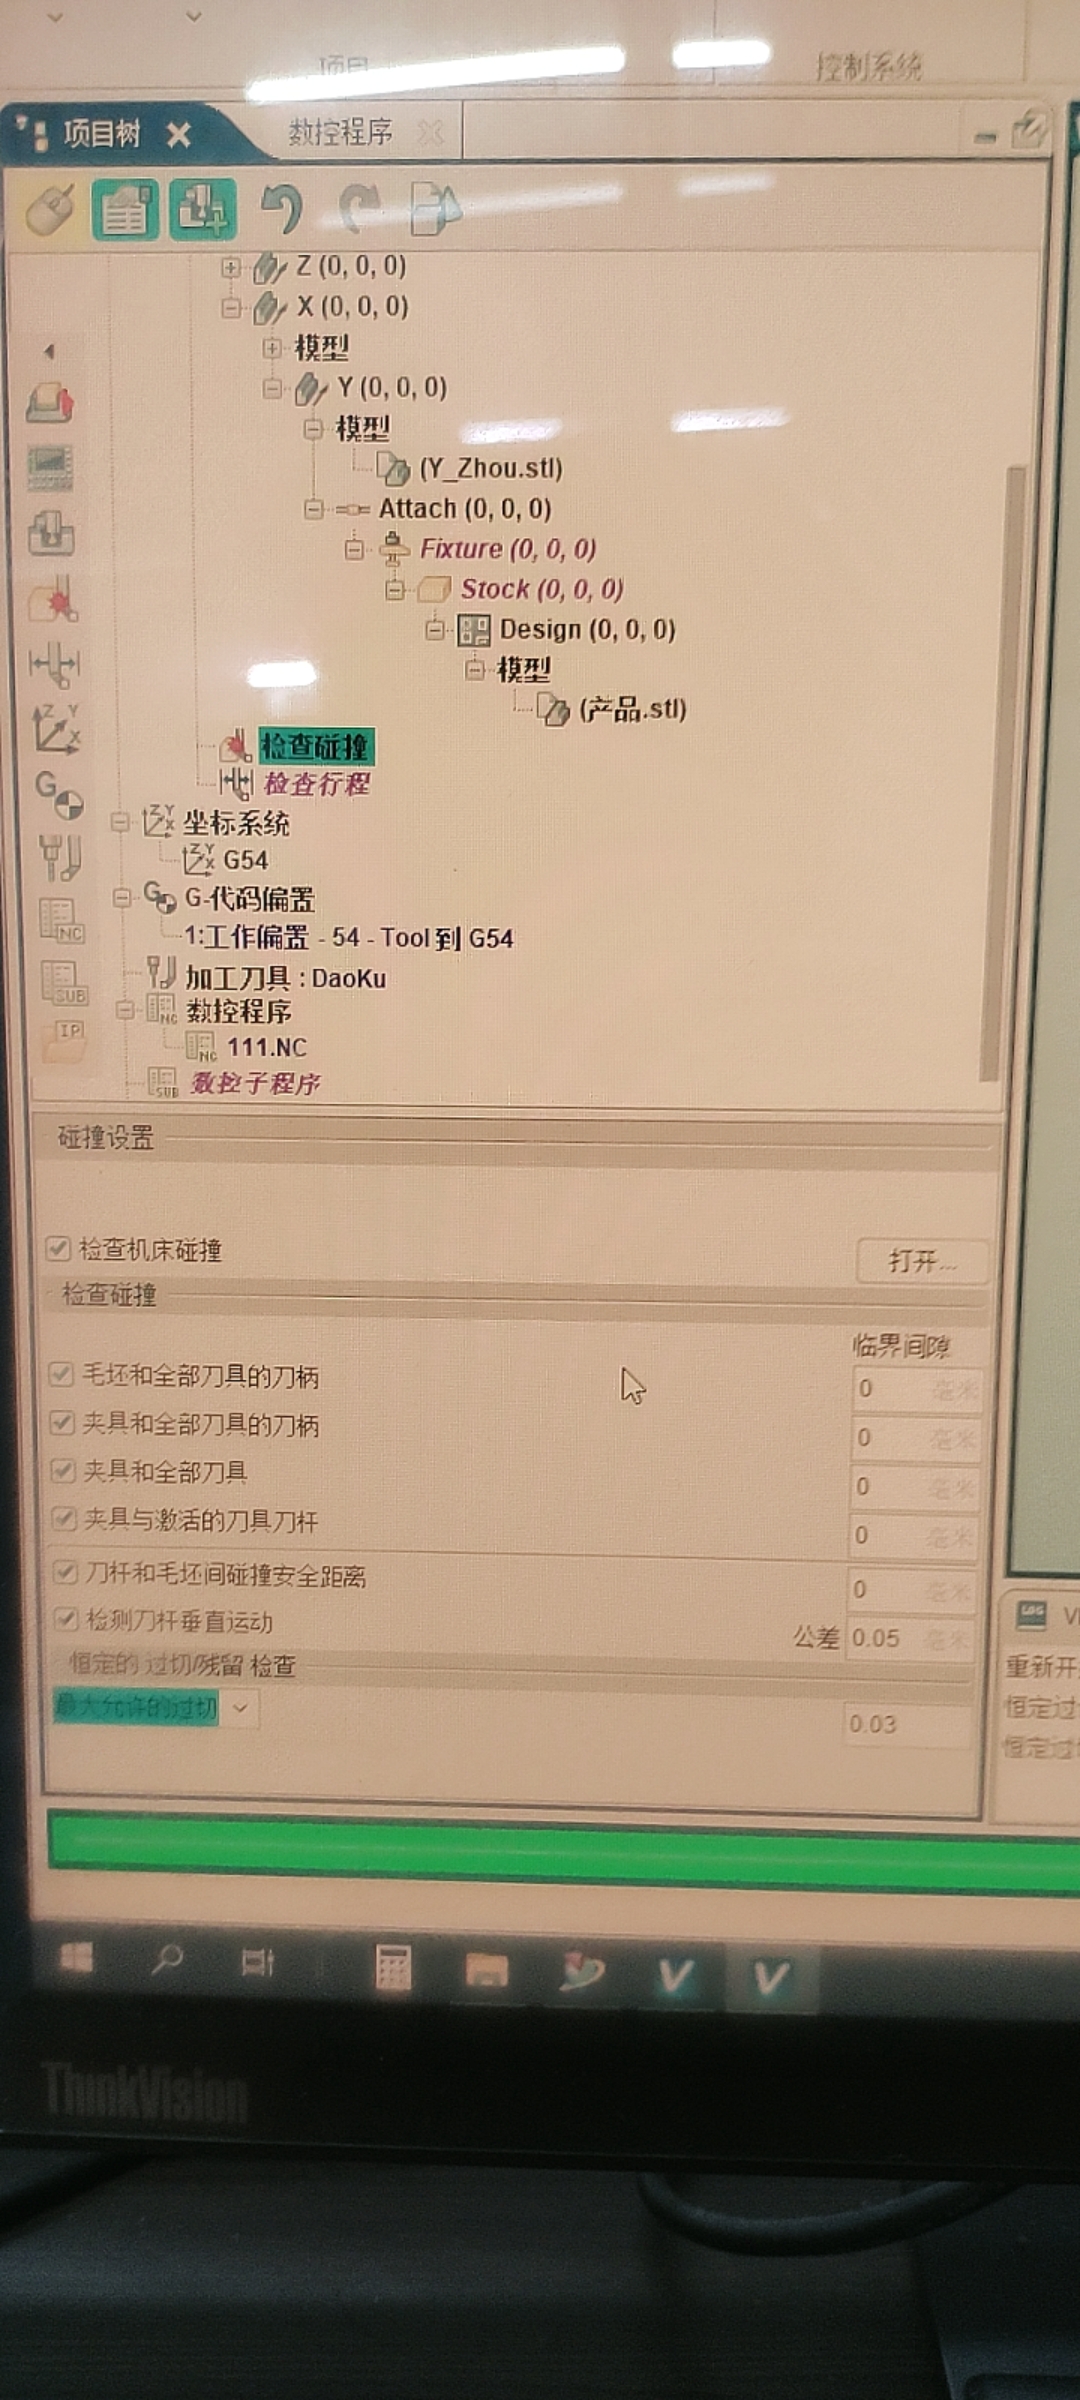
VT 仿真中刀柄碰到产品但不报警时,除了确认碰撞检测已开启,还可检查毛坯、设计和产品对象设置。有人遇到后通过把毛坯和设计都设置为产品触发报警。
查看答案 →