
五轴装夹方向判断时,为什么要先确认刀长和避让空间?
五轴或多面装夹时,看起来可行的装夹方向也可能因为刀不够长、夹具太近或避让空间不足而不可用。判断方向时要同时看加工面、刀长、夹具和安全距离。
查看答案 →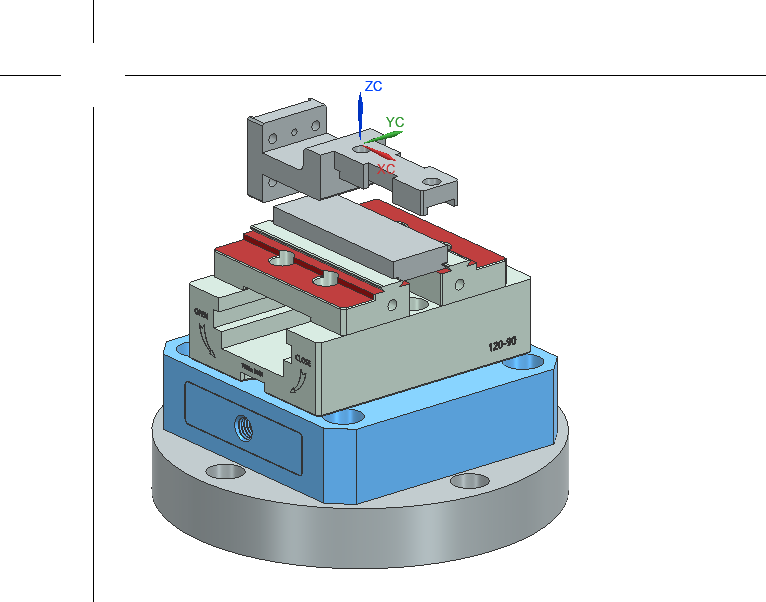
五轴或多面装夹时,看起来可行的装夹方向也可能因为刀不够长、夹具太近或避让空间不足而不可用。判断方向时要同时看加工面、刀长、夹具和安全距离。
查看答案 →
需要在不影响第一次装夹的情况下处理第二次装夹坐标,可用摆正体或定向方式把实体和坐标关系整理出来。操作前应先复制或备份对象,避免影响原装夹数据。
查看答案 →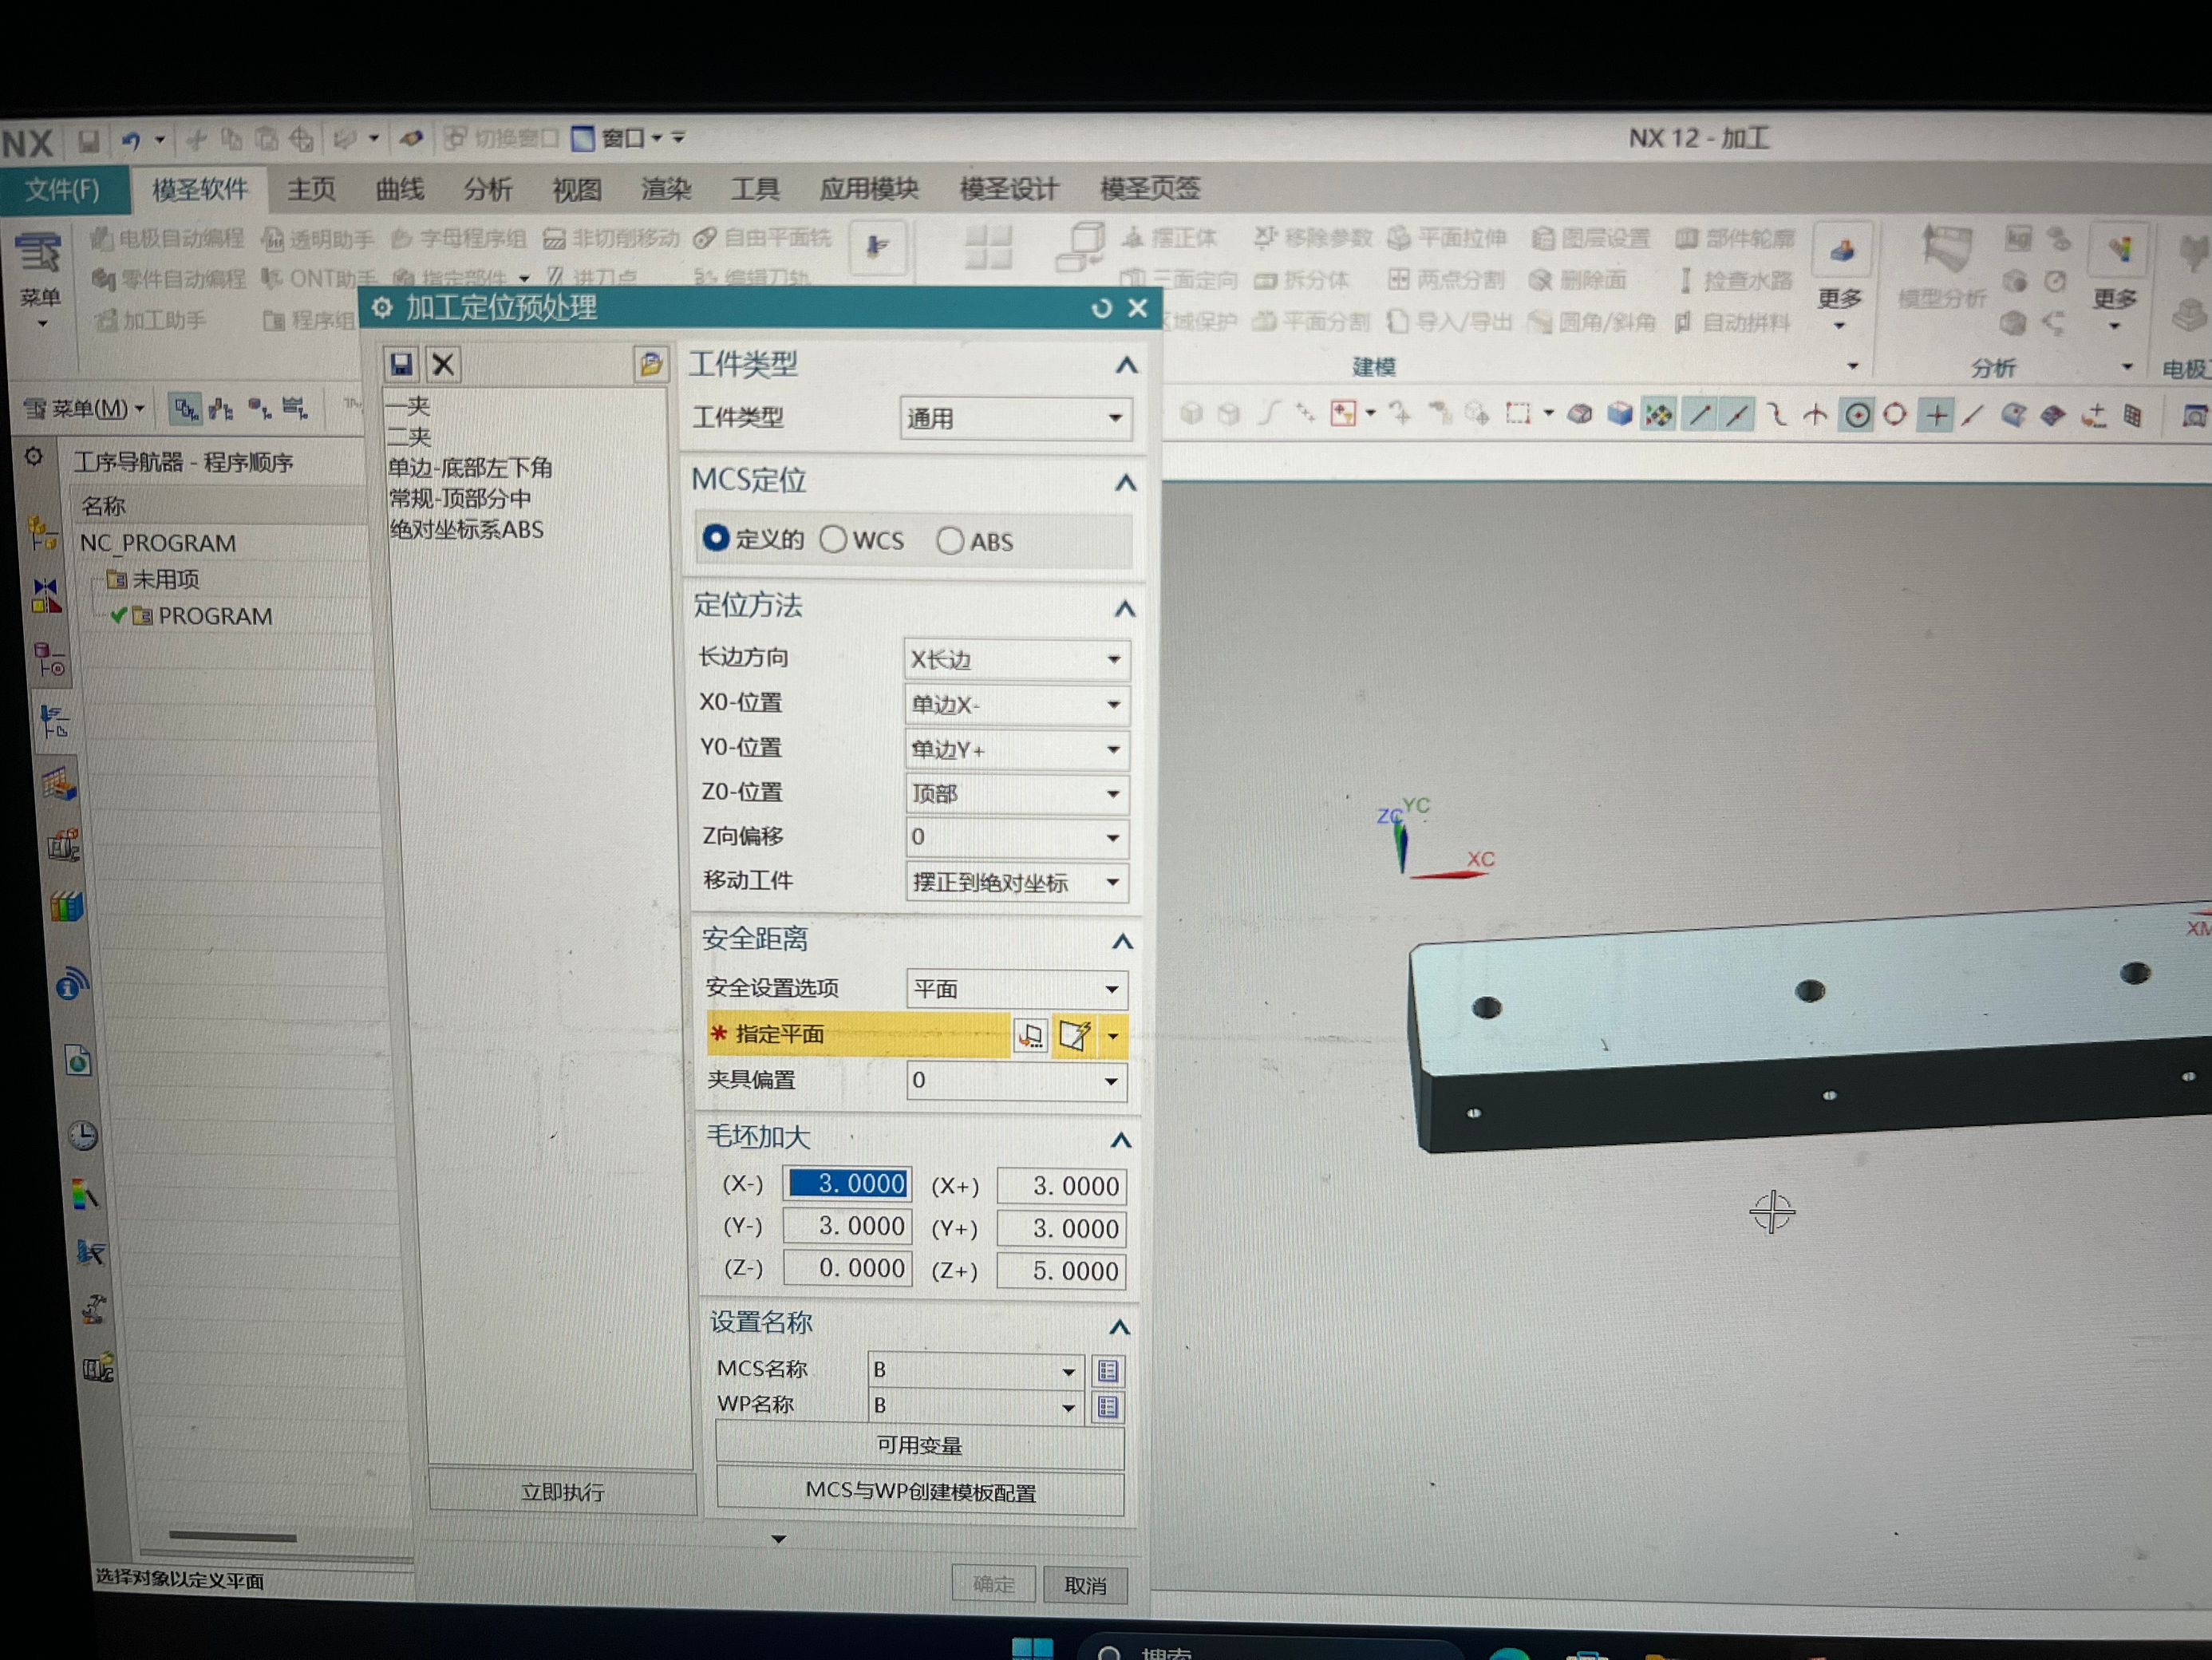
连接筋可用于不好装夹工件的稳定加工,让工件保留筋位连着加工。如果结果变成全包围方块,说明连接筋尺寸、外形边界或加工范围需要重新调整。
查看答案 →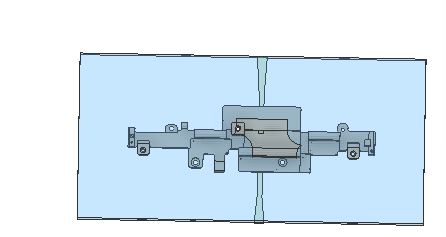
薄板、排版件或小件采用粘接装夹时,常见工艺是先加工孔和内部特征,外形轮廓放到最后,再根据材料和装夹强度保留少量底部余量。该方法需要结合现场装夹强度验证。
查看答案 →多个装夹、多个面或多个程序组想合并到一张程序单时,要使用支持合并的 Excel 程序单流程。当前“多面合并程序单”选项只适用于 Excel 程序单,不适用于所有出单格式。
查看答案 →
表格程序单里的主视图或截图区域如果长宽比例被拉伸,操作现场可能把长边、短边方向看错。应把截图框架按接近 4:3 的比例调整,并开启坐标、关键尺寸、零位等标注,让方向判断以标注为准。
阅读文章 →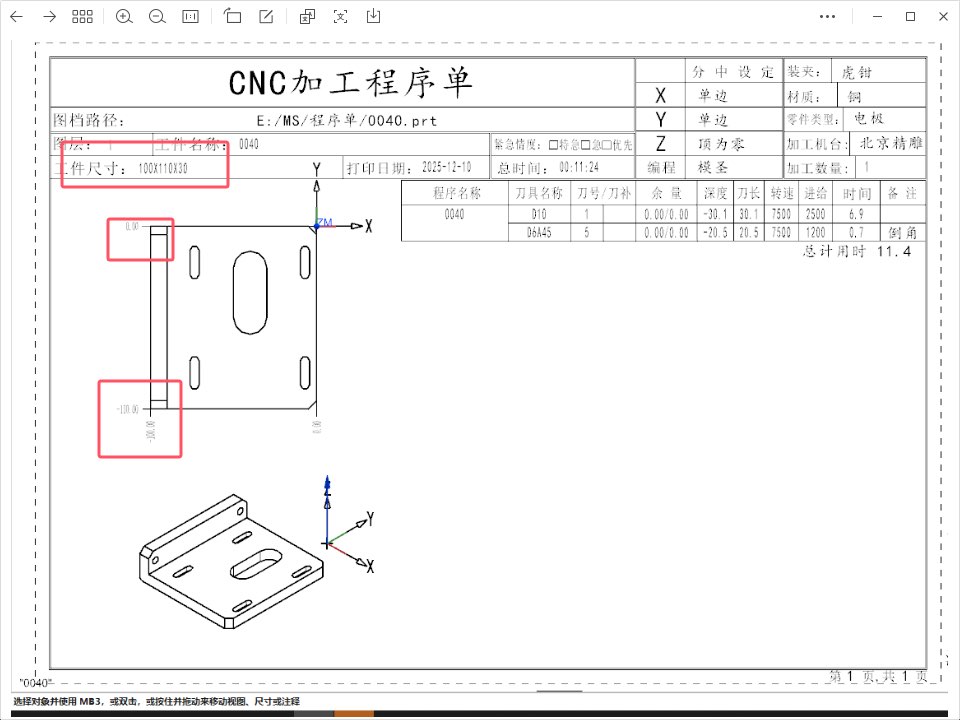
程序单需要显示刀具装夹长度、刃长等刀具信息时,不需要手工写入。进入后处理程序单设置,在字段列表中勾选需要输出的刀具字段即可。
查看答案 →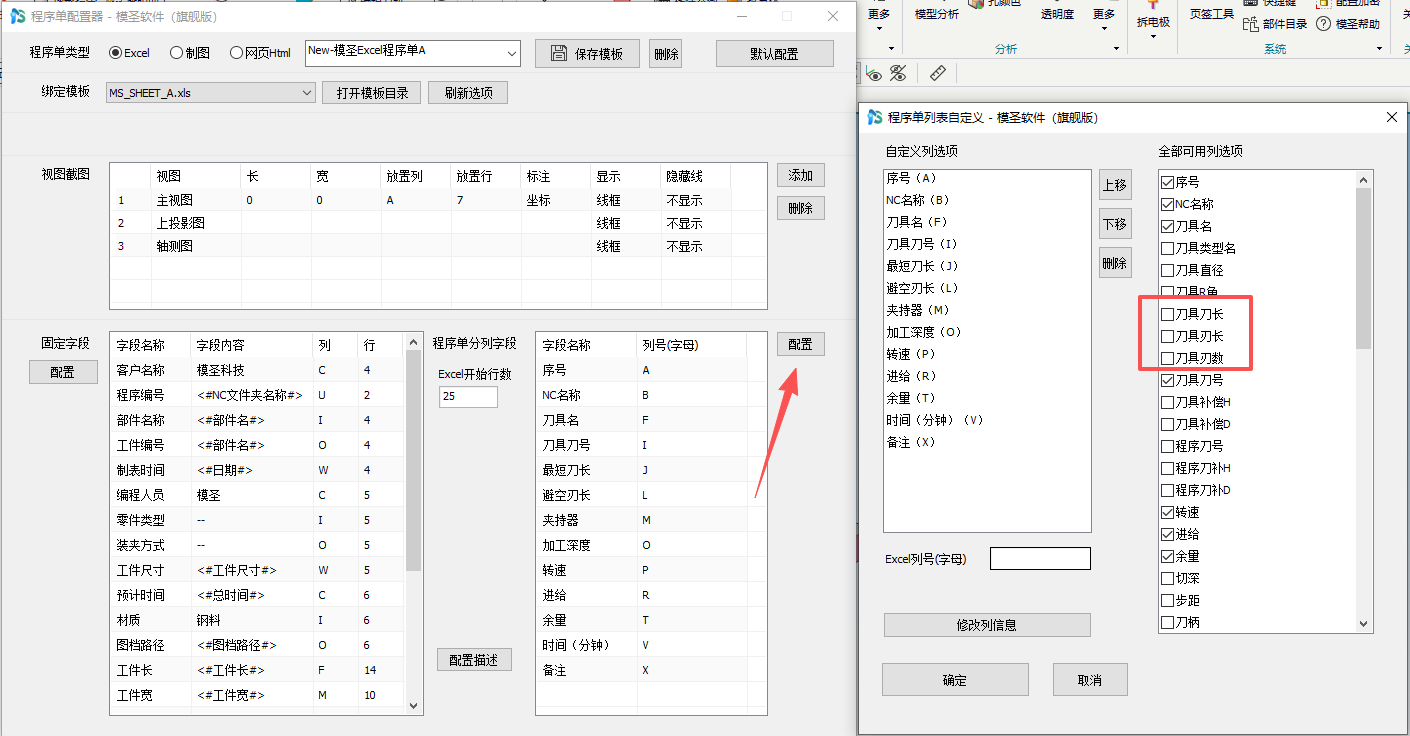
通用自动编程配置不能完全适合所有零件。不同装夹方式、材料、机床刀库容量、加工方向和开粗精加工组合,都可能需要拆分配置或通过余量、特征、颜色、刀具规则区分。
阅读文章 →
燕尾刀或异形刀突然建不了时,除了确认刀具类型支持,还要检查基础模板目录是否缺少对应模板,例如 mill_msbase 中是否缺少燕尾刀模板。全新包仍缺模板时,应补齐模板后再试。
查看答案 →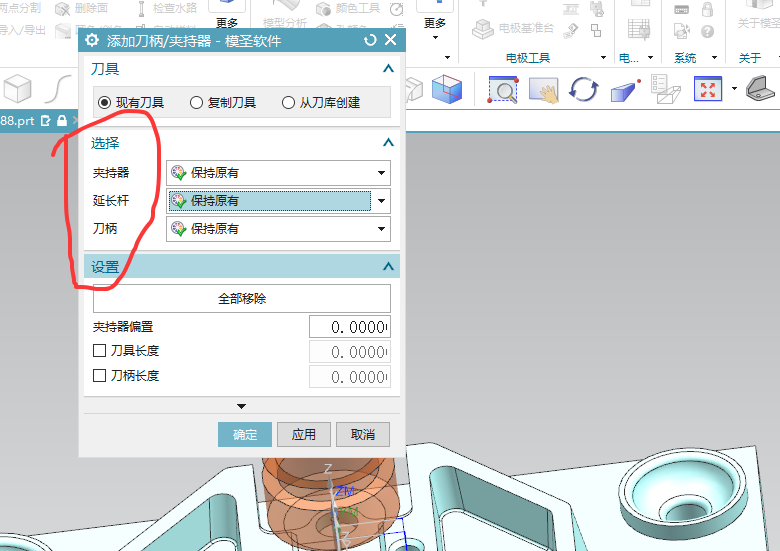
可以先把 NX 夹持器手动添加到刀具上,再到模圣刀库中使用“添加 NX 夹持器到模圣”一类功能导入。文件后缀不同不一定能批量直接导,常用夹持器可能需要逐个调出导入。
查看答案 →