
封闭槽高度一致时 R 角识别失效,应先记录为策略识别问题
封闭槽高度一致时 R 角识别异常,应先判断系统是否已经按不同 R 角给出清角刀;若只是划分不够精细,可点开拆分进一步处理,持续漏识别再按策略识别问题复核。
查看答案 →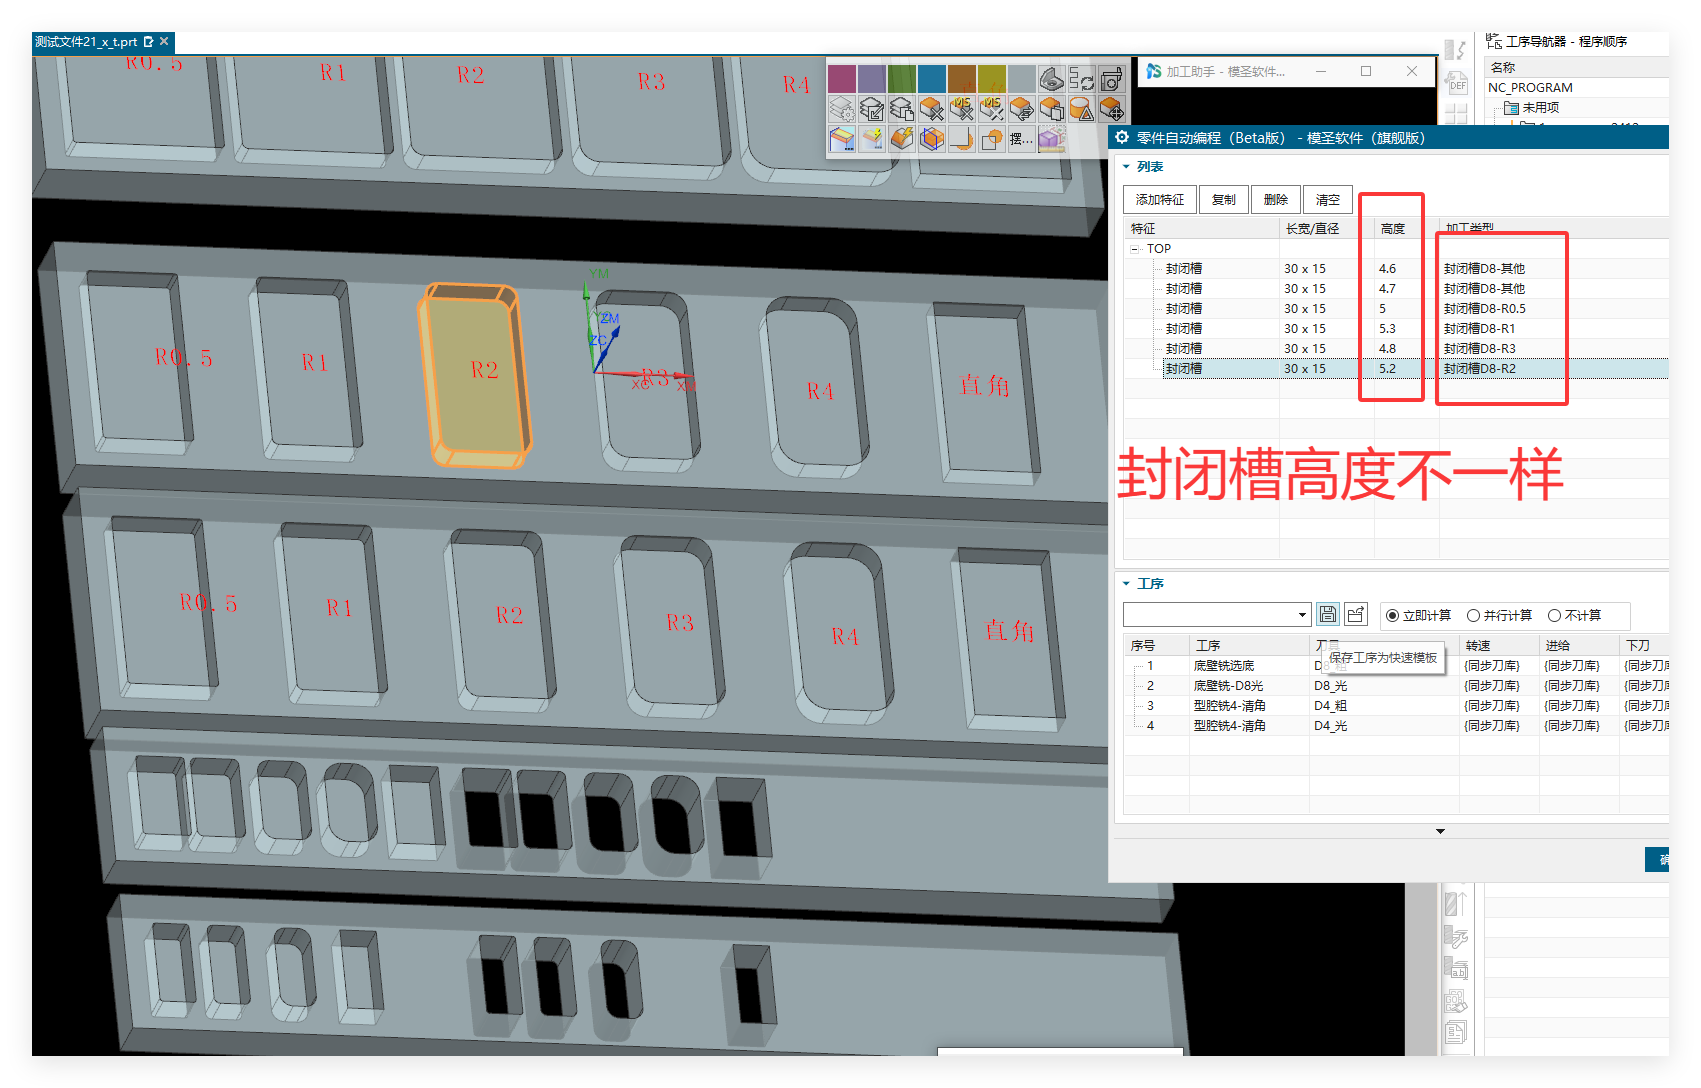
封闭槽高度一致时 R 角识别异常,应先判断系统是否已经按不同 R 角给出清角刀;若只是划分不够精细,可点开拆分进一步处理,持续漏识别再按策略识别问题复核。
查看答案 →
刻字或平面文字加工时,如果下刀动作明显偏慢,需要同时检查模板中的下刀进给、切削进给、安全高度和避让高度。不同模板对下刀和切削进给的控制方式可能不同,调整后必须用小范围刀路验证。
查看答案 →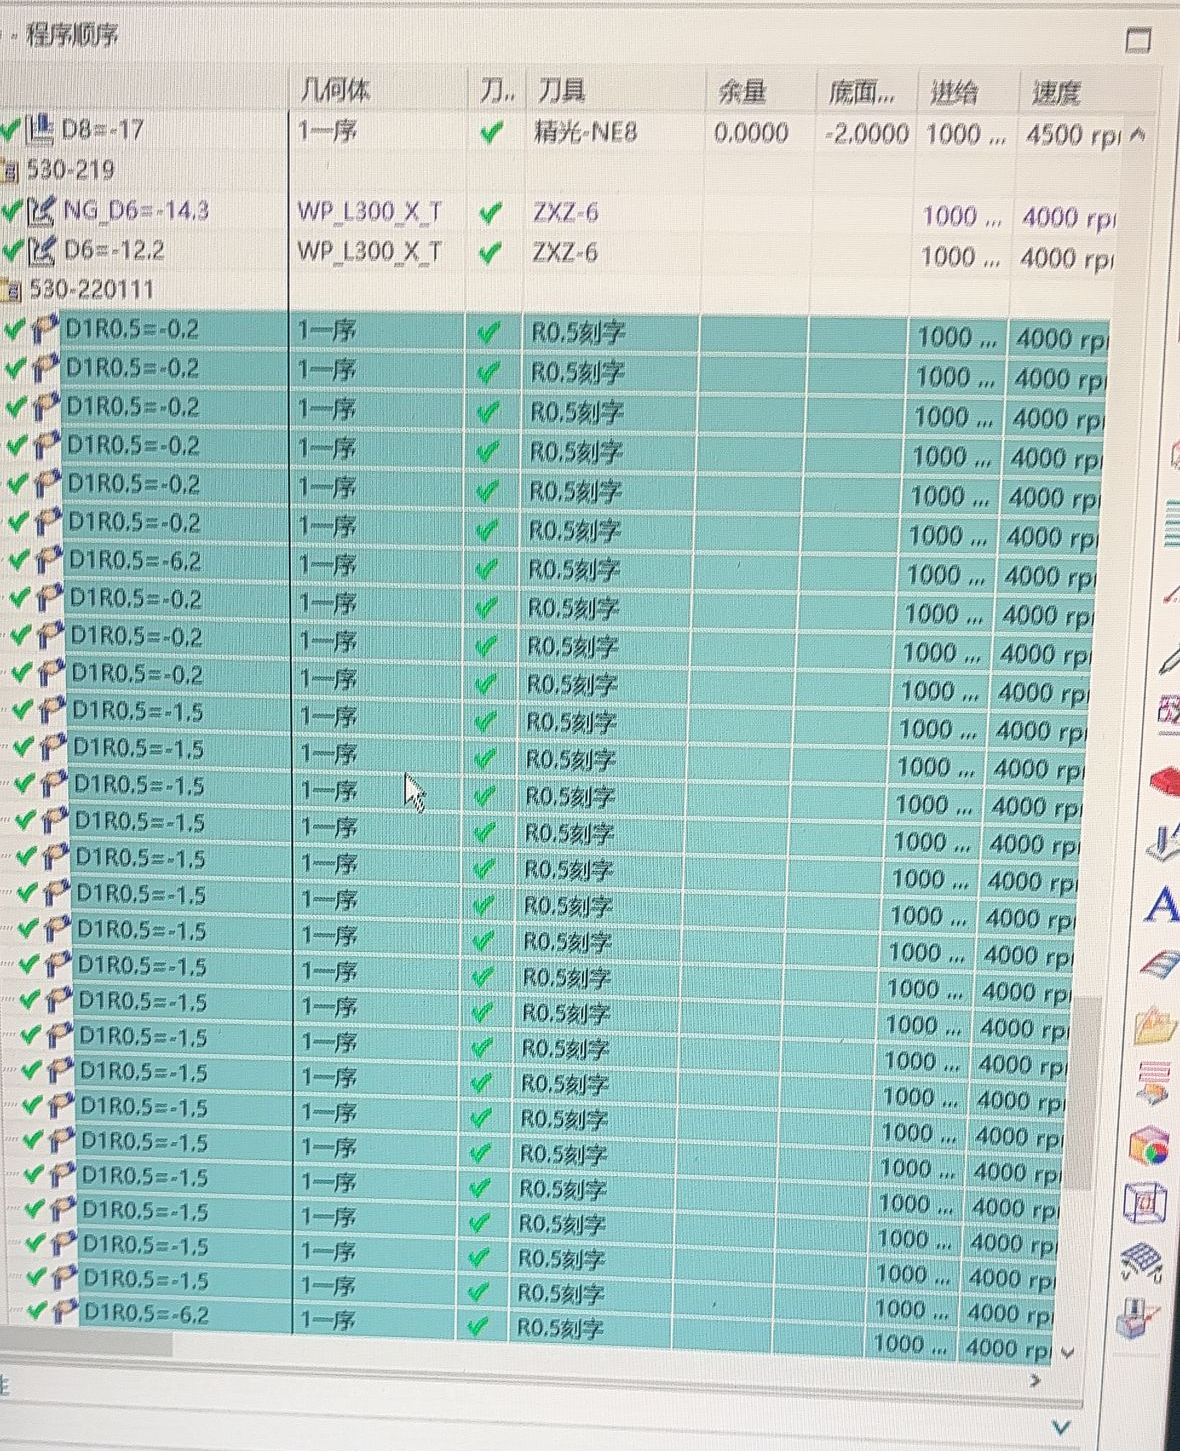


底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
查看答案 →
零件自动编程里的扫面高度可从对应组合或外形加工配置进入修改;外形开粗想让毛坯自动固定放大时,不一定有单独固定项,应结合扫面高度、面铣或底壁铣模板处理。
查看答案 →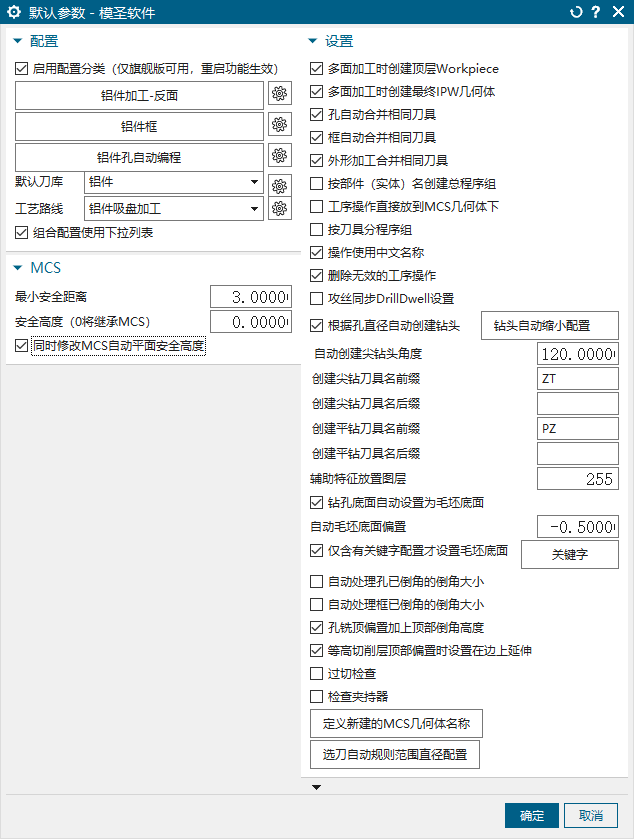
摆正体创建 MCS 后,如果模板安全平面从正常高度变成异常负值,可优先检查仅移动 WPS、仅保存当前几何体等开关是否影响了模板或坐标保存。
查看答案 →

多面或多 MCS 场景中,通常第一个设置用于定坐标,第二个设置用于给安全高度;也可以通过偏置方式调整安全高度。设置后要检查每个坐标方向下的抬刀安全距离是否足够。
查看答案 →


