
钻孔排序功能在哪里找?
钻孔排序可以从孔选择界面的排序和优化入口处理。不同直径孔之间仍可能因为避让或安全高度产生跳刀;需要固定某种优化动作时,可在目标界面打开后再录制宏,避免宏只录到选面动作。
阅读文章 →
钻孔排序可以从孔选择界面的排序和优化入口处理。不同直径孔之间仍可能因为避让或安全高度产生跳刀;需要固定某种优化动作时,可在目标界面打开后再录制宏,避免宏只录到选面动作。
阅读文章 →
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →
自动孔编程后精孔颜色被改回去时,优先检查自动孔配置中是否启用了按规则重新写颜色、孔颜色或识别颜色相关选项。若已经提前手动改色,不希望生成时覆盖,就应取消会重写颜色的选项。
阅读文章 →

铣孔顶刀时,不能只看孔径,还要看刀具直径、刀粒宽度和是否盲孔。孔径接近或小于两倍刀径时更容易顶刀,可通过换小刀、预钻孔或按孔径范围配置刀具来处理。
查看答案 →
V5.4 更新中,透明助手和 ONT 助手解锁全部功能到个人版;同时零件自动编程、孔自动编程、页签工具栏、工艺路线和配置系统也有多项更新。
阅读文章 →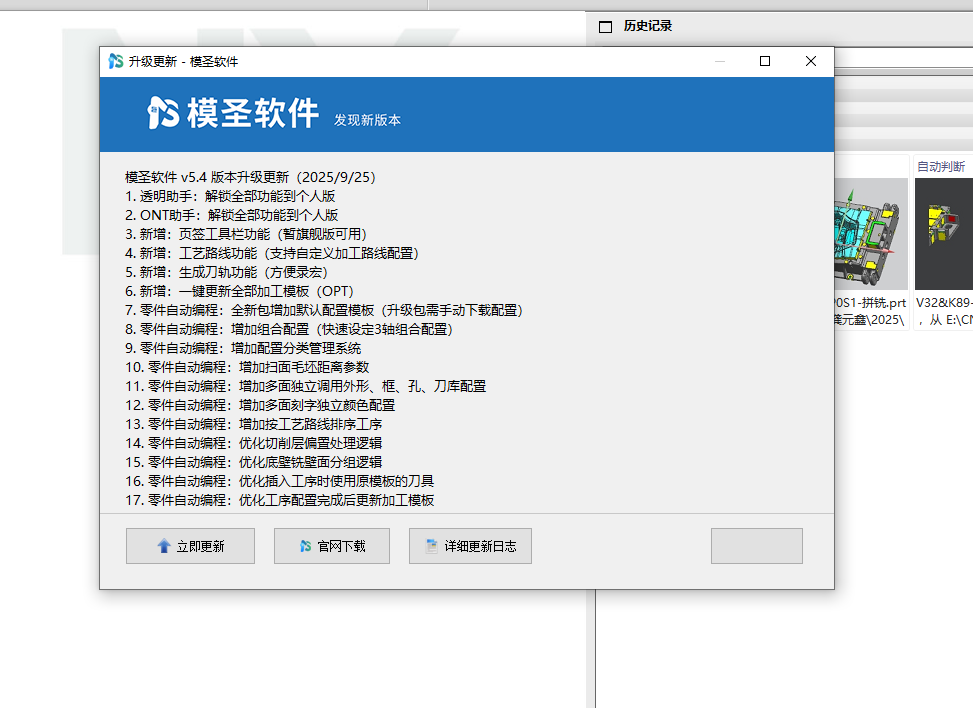
孔参数需要处理非竖直方向的孔时,可以在加工助手的默认设置中检查“参数2”相关选项。开启多轴或其它方向孔的支持后,再回到孔自动流程测试识别与参数调用。
阅读文章 →
五金冲压模如果孔、框、开口槽较多,模圣在 3D 环境中做识别、孔自动、框类加工和重复板件处理会更有优势。即使生成速度快,也要保留检查步骤,确认孔位、穿丝孔和加工顺序。
查看答案 →
已有底孔后想让铣刀从底孔位置下刀,可以采用先做下刀孔/底孔,再用页签或孔自动配合对应模板的半自动流程。全自动是否能完全覆盖要看槽型和模板配置。
阅读文章 →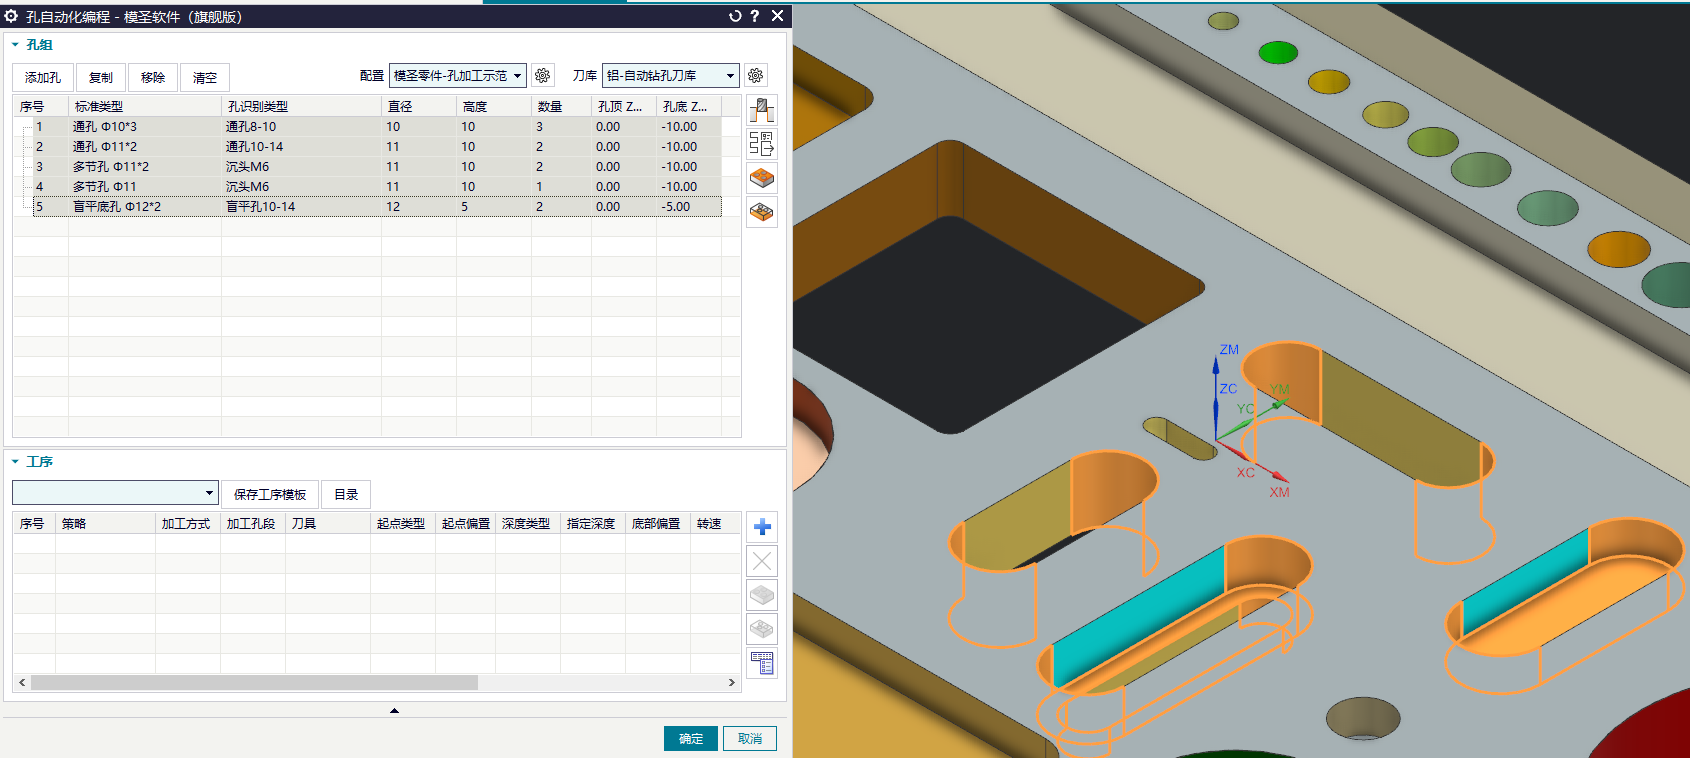
孔倒角、牙孔或阶梯孔存在不同高度时,如果把刀具合并,可能导致倒角深度、加工高度或分组不符合预期。需要按孔类型、孔高度和加工方式拆分处理,必要时关闭合并刀具。
阅读文章 →


孔特征选不中时,先检查孔面是否是半圆、破面或由其它软件转出的异常面。可先用 NX/UG 自带优化面处理,把半圆或破碎面修成完整孔面;必要时框选整个体一起优化,再摆正体后重新识别。
阅读文章 →