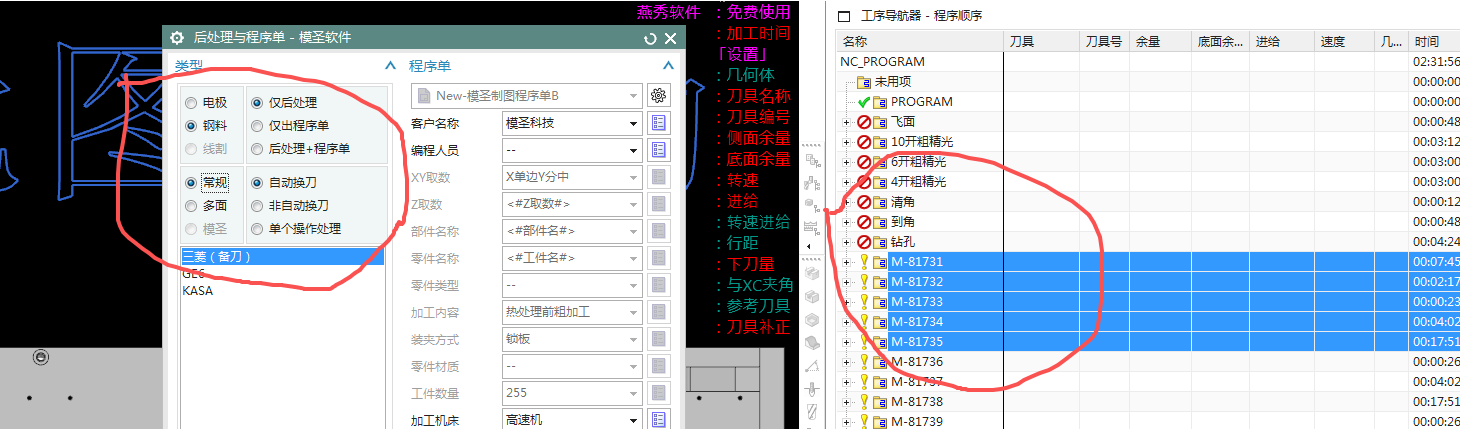
自动编程为什么不能只靠黄线或线条控制所有刀路?
自动编程本质上仍然调用模板中的策略和刀路。复杂区域不能只依赖黄线或线条控制,先要把等高、型腔铣、底壁铣、颜色识别等策略本身理解清楚,再让模板自动化。
查看答案 →自动编程本质上仍然调用模板中的策略和刀路。复杂区域不能只依赖黄线或线条控制,先要把等高、型腔铣、底壁铣、颜色识别等策略本身理解清楚,再让模板自动化。
查看答案 →FANUC 后处理不想输出 M06 时,需要修改后处理。CAP 后处理可在 CAP 后处理里调整,普通后处理则到 NX 后处理构造器中修改对应换刀输出逻辑。
查看答案 →刀具号冲突检查需要在后处理检查项中勾选,但仍要注意检查范围和提示类型。如果不同刀具用了相同刀具号但没有完整提示,应人工复核刀具列表,并单独验证相关检查项是否互相影响。
查看答案 →
整修面可以把满足条件的曲面替换成平面。使用时选择要替换的面,参考坐标系决定 Z 方向,偏置可以理解为加深;如果面本身不能被替换平,可改用创建方块求差等建模方式。
查看答案 →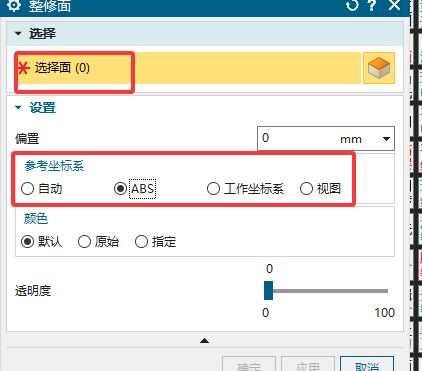
型腔铣或类似工序中使用部件边界时,如果同时把检查体选成部件,可能引发报警或边界逻辑混乱。需要检查时,应在检查体栏选择检查对象,不要把部件边界和检查体混在同一选择逻辑里。
查看答案 →Z 向偏移是在不改变图形刀路显示的情况下,让后处理输出时整体改变 Z 向坐标。它不会直接让刀轨在图形区移动,容易被忘记,实际需要看得到效果时更建议用变换或余量等可视方式控制。
查看答案 →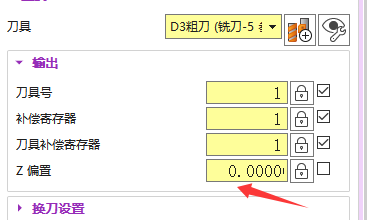
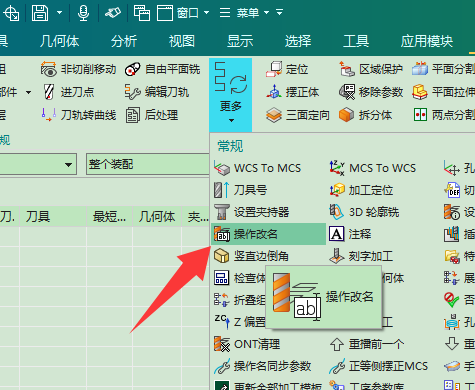
透明助手添加刀具时刀号变成 0 或跟不过来,可能是图档里已有同一把刀但刀号不同,也可能是刀库里的刀号丢失或刀具名称不一致。可先删除图档里的重复刀具,使用刀号功能重排,并检查刀库刀号是否还在。
查看答案 →
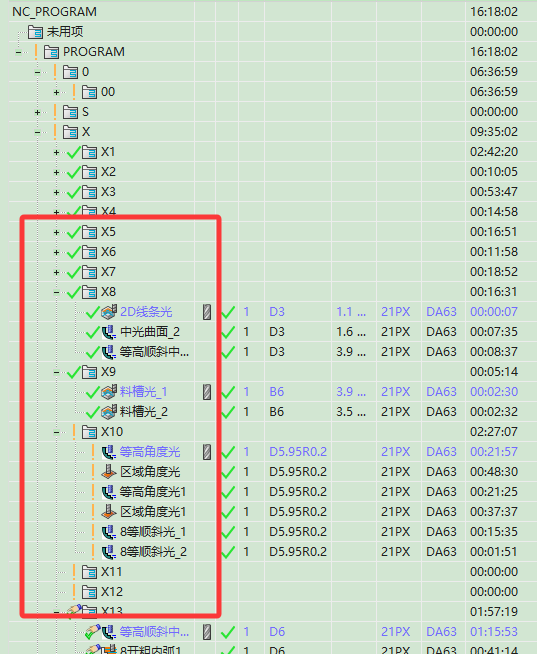
多面模式适合一个零件有多个加工方向、多个 MCS 或多个程序组,需要一次性批量出程序单和后处理的场景。自动编程、后处理、程序单和程序单导出都可结合多面流程使用;但装夹方式等固定项仍需人工复核。
查看答案 →