自动编程的转速在哪里改?
自动编程相关的转速、进给不只在一个入口维护。常见位置包括加工助手参数、工序参数、简易参数、刀库切削参数、切削参数模板,以及孔自动或零件自动编程对应的策略配置。判断入口时先分清是临时改当前操作,还是希望以后自动带出。
阅读文章 →自动编程相关的转速、进给不只在一个入口维护。常见位置包括加工助手参数、工序参数、简易参数、刀库切削参数、切削参数模板,以及孔自动或零件自动编程对应的策略配置。判断入口时先分清是临时改当前操作,还是希望以后自动带出。
阅读文章 →零件自动编程里的扫面高度可从对应组合或外形加工配置进入修改;外形开粗想让毛坯自动固定放大时,不一定有单独固定项,应结合扫面高度、面铣或底壁铣模板处理。
查看答案 →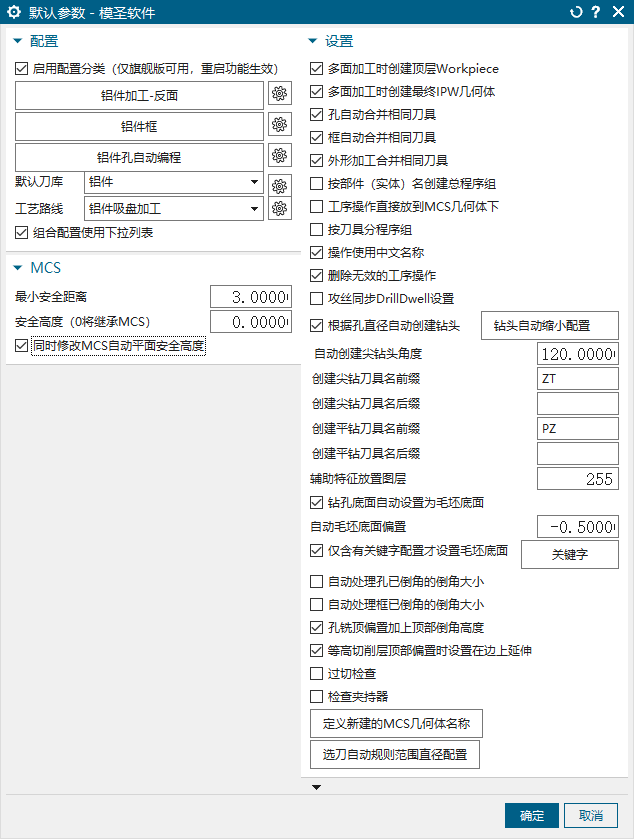
透明助手修改操作参数后,可以通过左上角设置开启自动生成或自动重算相关选项。开启后,修改参数后可减少手动重新生成刀路的步骤,但仍建议检查关键刀路是否按预期更新。
查看答案 →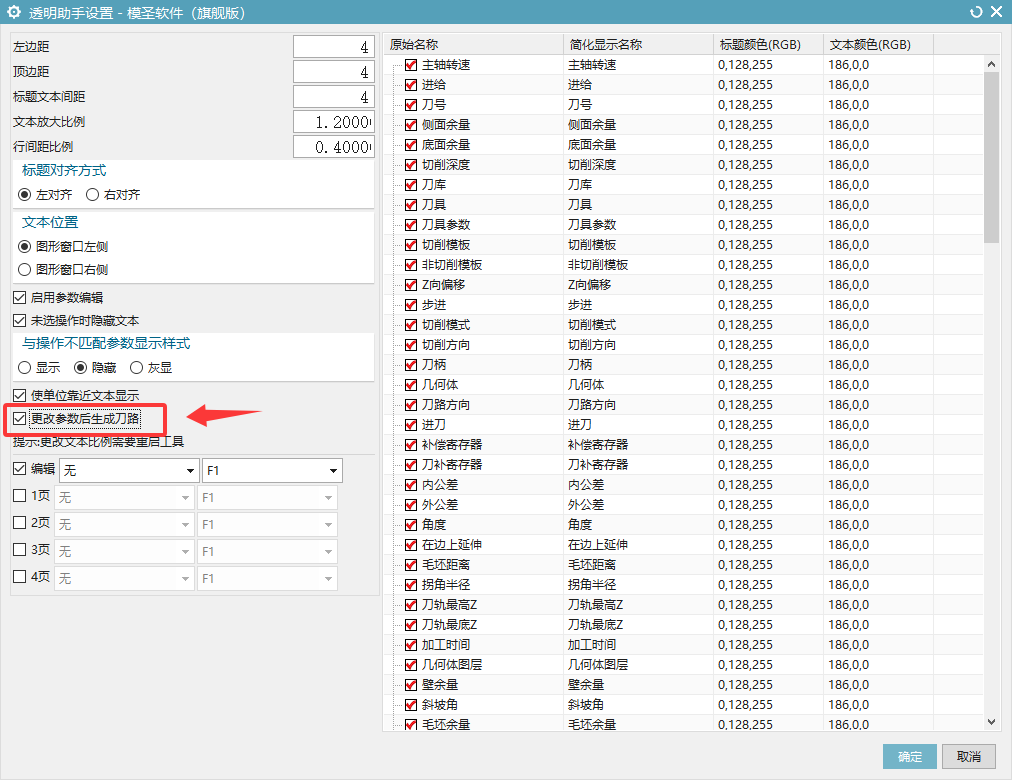
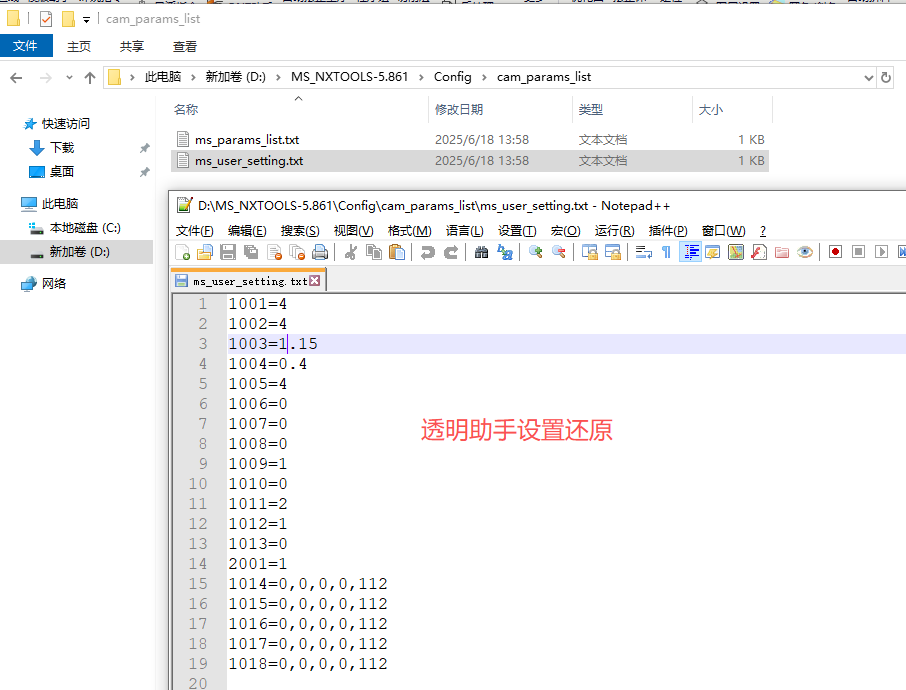
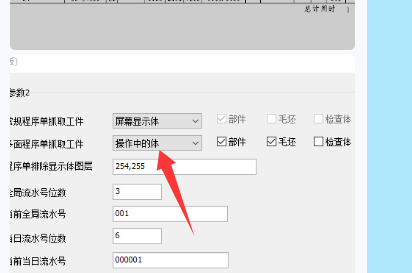
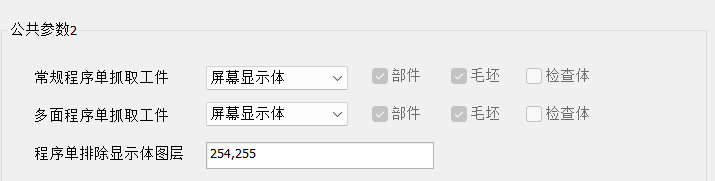
程序单视图、尺寸或部件信息抓取不对时,应检查抓取体范围。常规程序单可抓取操作中的体,多面程序单可按屏幕显示体或配置对象抓取,避免把不需要的毛坯、检查体或其他显示体混进来。
查看答案 →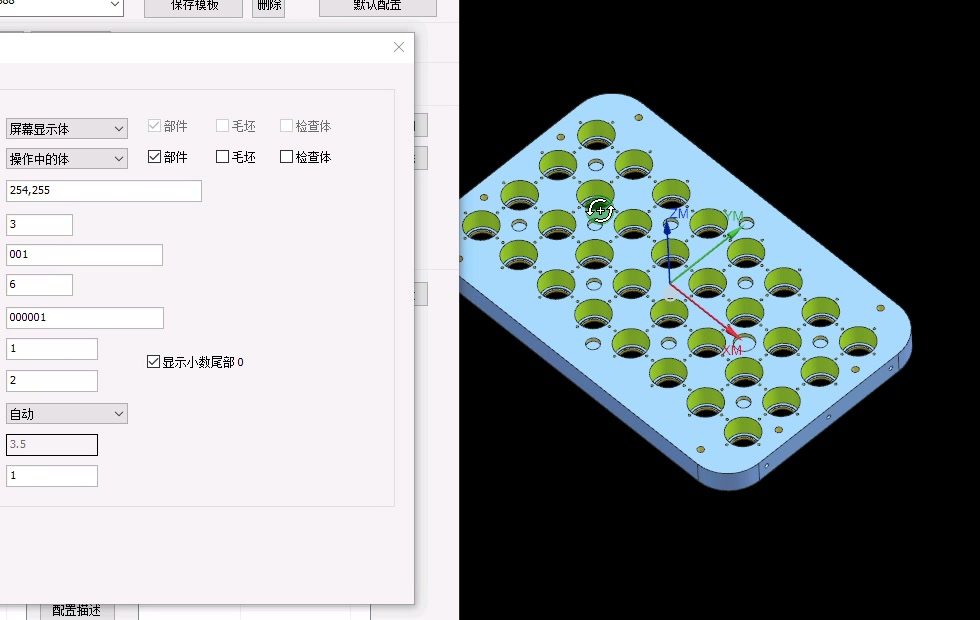
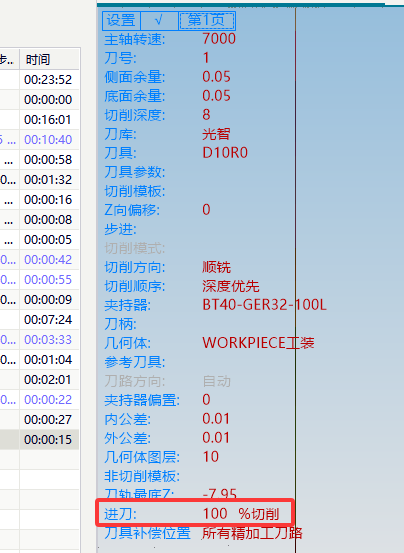


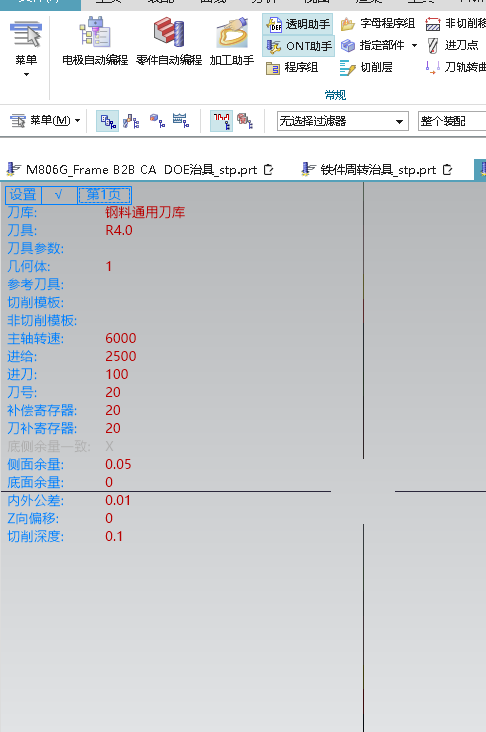
加工助手里的刀库选择本身通常不能直接做成独立快捷键或按钮,但可以预设默认刀库,让日常调用时优先使用指定刀库。需要快捷换刀时,应结合加工助手、透明助手或刀库同步规则处理。
查看答案 →复制刀具、改刀具名称或改配置后,必须复核刀具直径。刀具名称像 D10 不代表直径一定是 10,程序头、程序单和刀具列表里的直径都要检查。
查看答案 →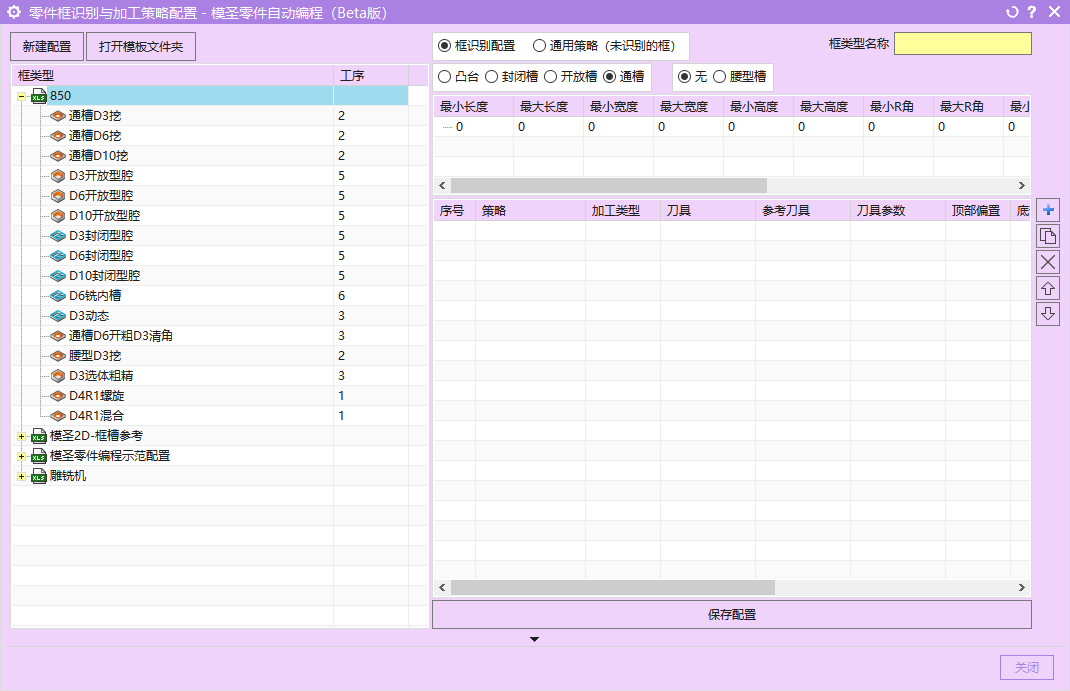
程序单提示未找到加工部件时,除检查 WORKPIECE 和加工几何外,要重点检查工件实体所在图层。正式加工部件不要放在 245、254、255 等可能被排除或特殊用途的图层;把工件换到普通图层后再出单。
查看答案 →