页签组合多个工序时,什么时候适合共用同一切削区域?
页签组合更适合多个工序共用相同区域、相同选择逻辑的场景;如果开粗、光底、光侧等工序需要不同部件、不同切削区域或不同刀具,应拆开配置或手动分别确认。
阅读文章 →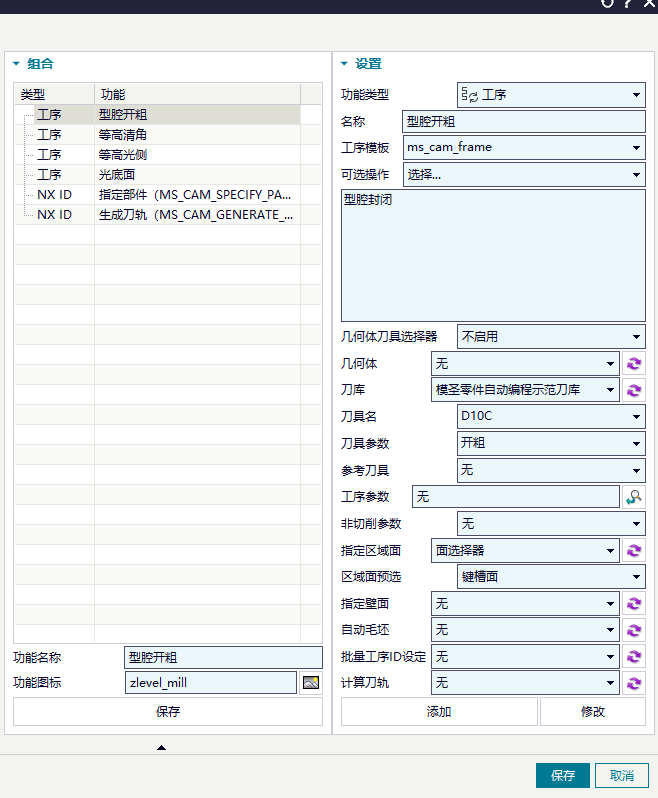
页签组合更适合多个工序共用相同区域、相同选择逻辑的场景;如果开粗、光底、光侧等工序需要不同部件、不同切削区域或不同刀具,应拆开配置或手动分别确认。
阅读文章 →
想在第一把刀换刀前输出 M00,通常不是普通 UG 用户事件能稳定解决的,需要后处理配合。可通过用户切削控制或用户定义事件加判断,让后处理在检查刀具前输出指定代码。
查看答案 →

程序单关键字用于把程序、策略或操作识别成指定类型。通常可以配置与策略名称、操作名称或模板名称相同的关键字,让输出时自动匹配到对应字段或类型。
查看答案 →
多面自动编程或单面识别后,特征模板和策略列表不一定全部显示。系统通常只显示与当前特征类型、工序配置和策略范围匹配的项,例如通槽只显示通槽策略,封闭槽需要配置封闭槽策略后才会出现。
查看答案 →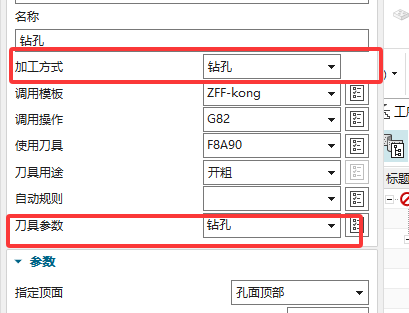
孔自动配置可以按孔径范围划分加工方式。例如通孔最大设置到 18.1,18 以下按钻孔策略处理,超过 18 的孔再交给铣削策略。刀具和参数应配合模圣刀库,让常用钻头自动带出转速进给。
阅读文章 →
如果目标是自动找孔、按孔径选择钻头并生成孔加工,优先使用孔自动编程。页签更适合半自动调用模板,孔识别和自动选刀这类工作交给孔自动更合适。
查看答案 →
一批孔里只想把 D5 孔设置为 D5 光孔或 M6 螺纹孔,目前没有简单的一键属性修改命令时,可先用颜色区分不同孔型,再让孔自动编程按颜色或孔型配置识别。
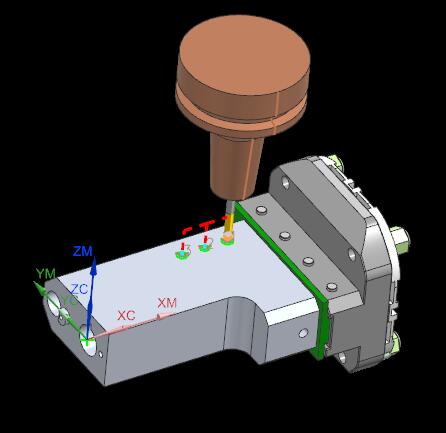
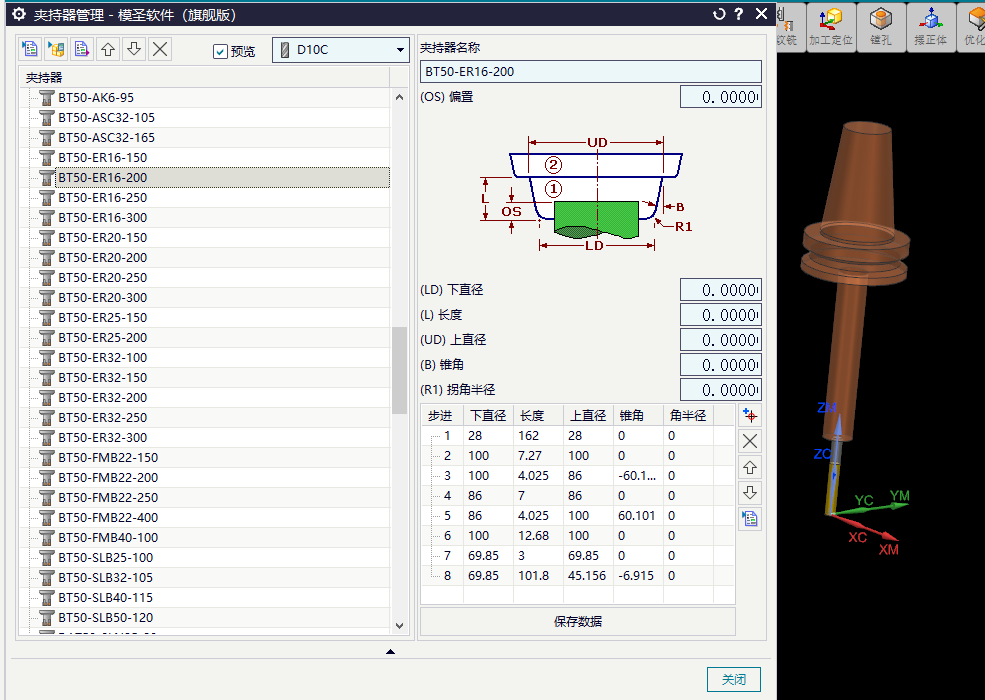
查看答案 →报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
查看答案 →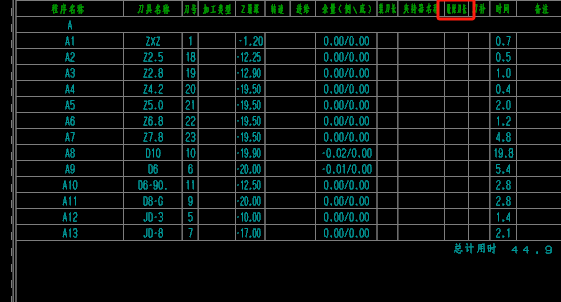
自动编程、刀路预览或程序单需要识别夹持器时,夹持器应从模圣刀库/夹持器体系中添加。只在普通模板或 NX 自带位置设置夹持器,不一定能被模圣算法或程序单字段读取。
查看答案 →