“输出检查”的搜索结果
找到 562 条内容
后处理输出时怎样自动建立独立文件夹?
后处理输出目录可按软件提供的变量或表达式自动分目录;如果变量列表里没有坐标系名称,就不能直接按坐标系名称创建文件夹,需要改用已有变量或作为功能需求处理。
查看答案 →

后处理程序名想用图档名,为什么只改输出目录还不够?
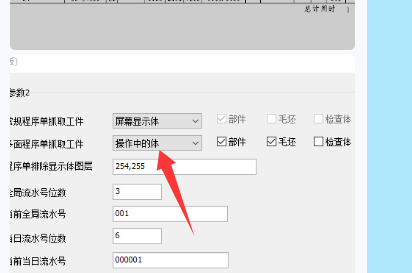
输出目录可以用 PRT 名称变量,但 NC 文件名通常还会受程序组名称影响。想让后处理名跟图档名一致,应把程序组名称类型改为部件,或在后处理前用页签/宏自动改程序组名。
查看答案 →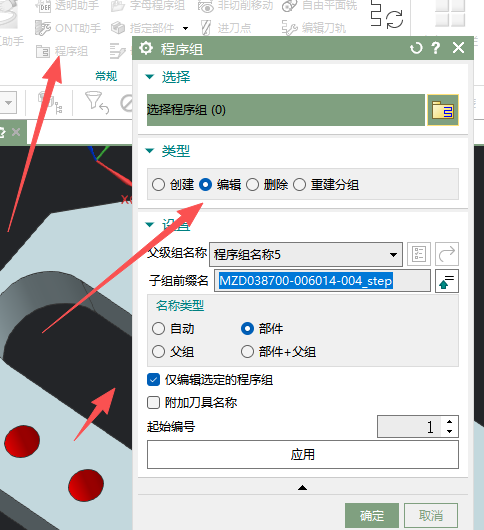

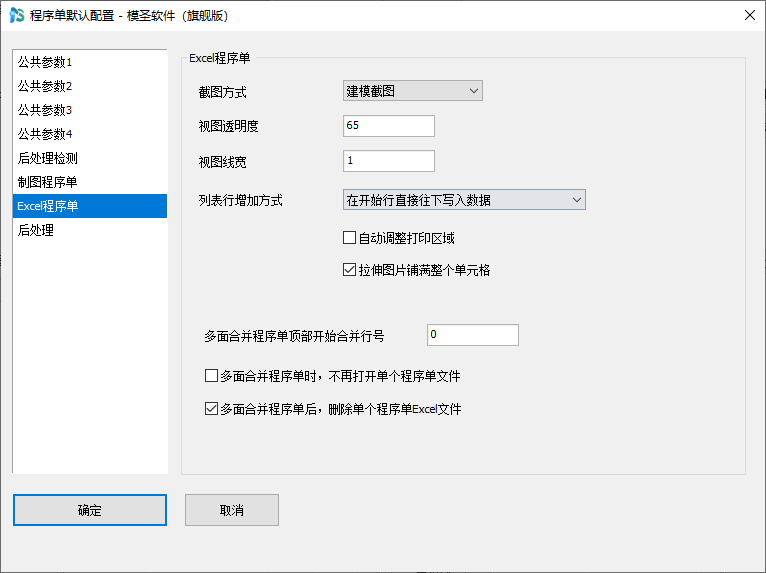
程序单输出位置设置没反应,可能是什么原因?
程序单输出位置通常针对 Excel 程序单或后处理出单流程生效;如果当前只使用制图输出,相关位置设置可能不会产生反应,制图和 Excel 程序单也不一定能同时输出。
查看答案 →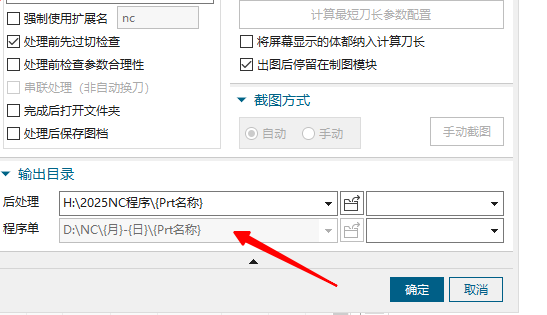

程序单不显示加工类型,应先检查什么?
程序单模板不习惯时,可以从 Excel 程序单模板入手修改。通常是单元格、字段、标题、布局和公式的调整,修改前应先复制备份,再按教程或现有模板逐项验证。
查看答案 →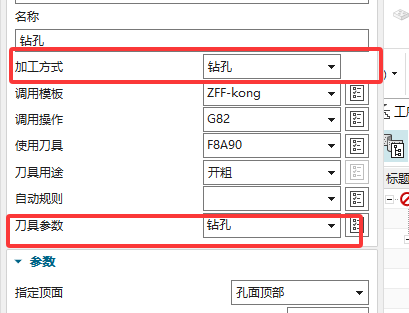
后处理提示转速为零时为什么要检查点孔或攻丝工序?
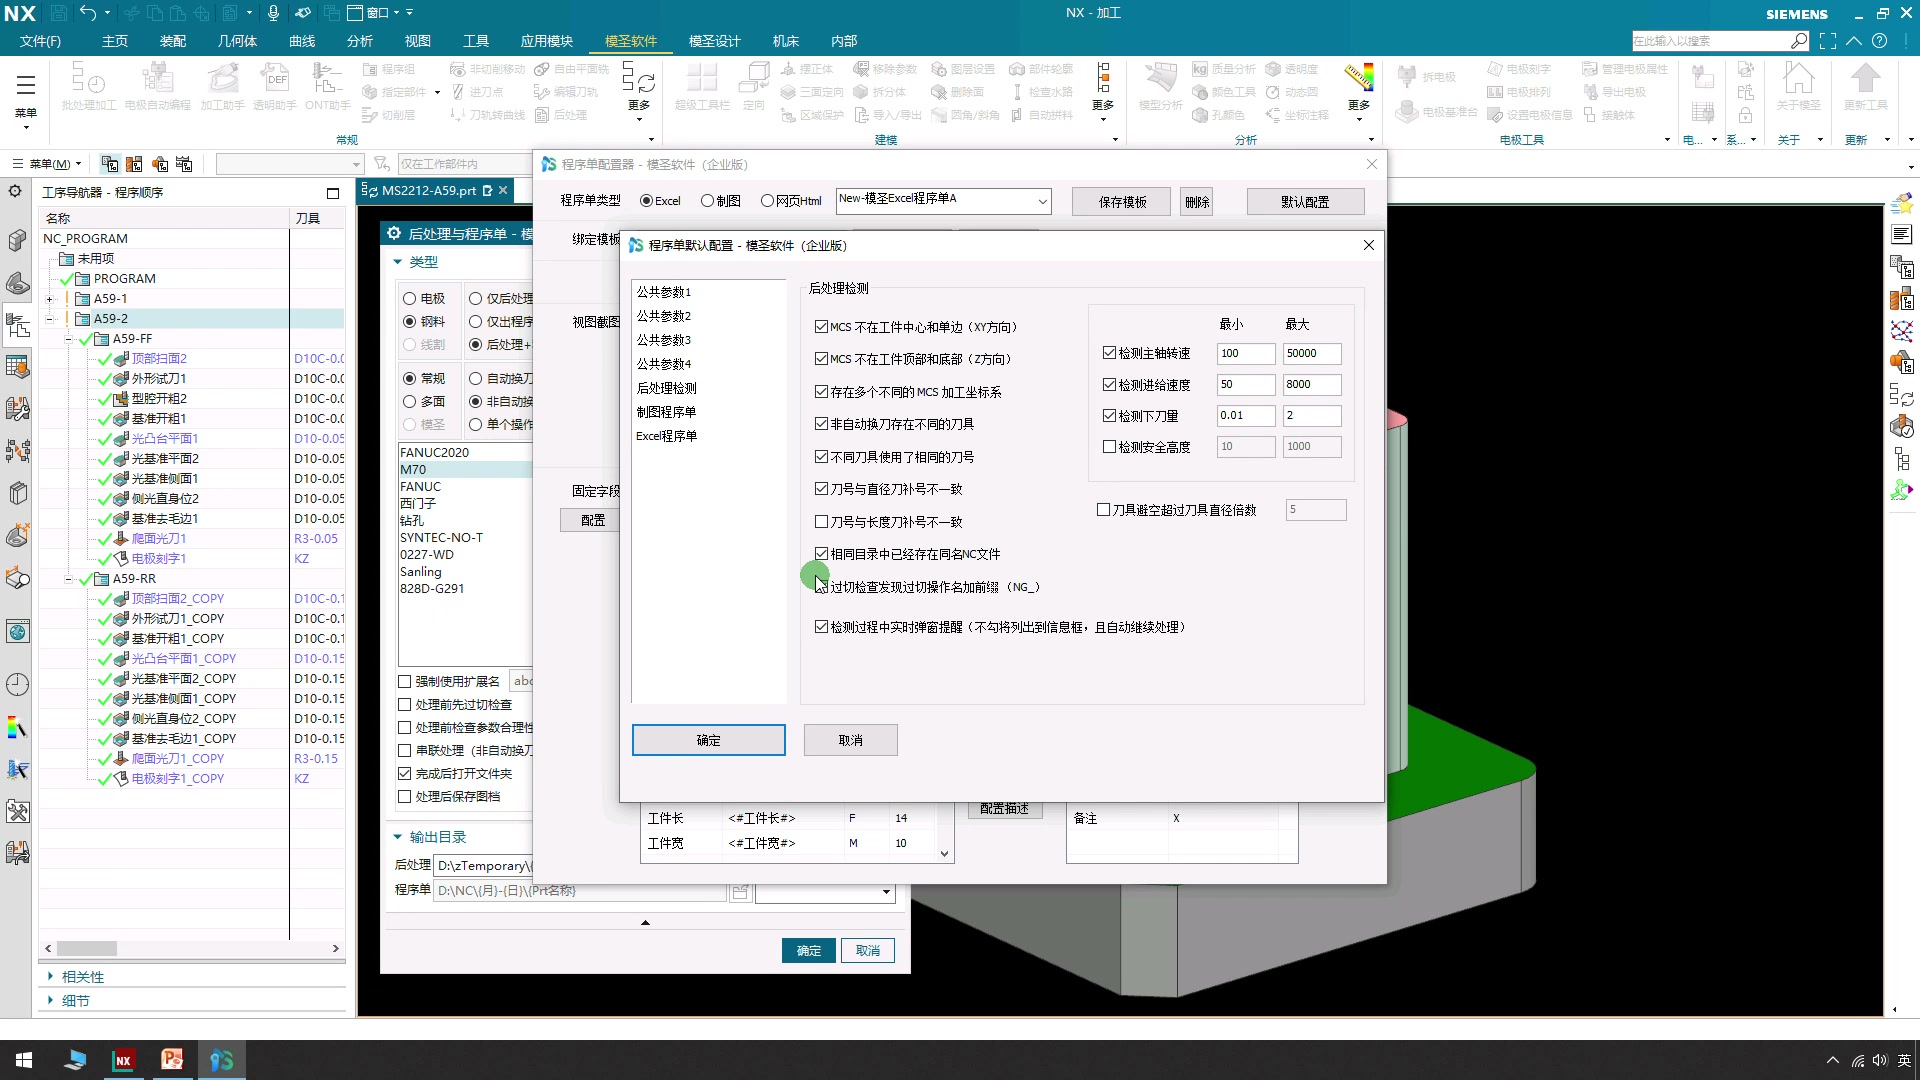
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
查看答案 →升级后哪些页签和孔自动功能值得重点检查?
升级后应重点检查页签几何体选择、工序插入继承、批量工序 ID、孔自动多操作生成、刀具参数显示等功能点。尤其是之前遇到过图标缺失、边界选择丢失、内存报错或孔自动只选最后一个操作的环境。
查看答案 →孔自动攻丝下不去,先检查刀具直径还是螺距?
孔自动攻丝或螺纹孔加工下不去时,除了检查孔深识别,还要优先检查刀具是否过大、丝锥直径和螺距是否匹配。看起来像模型深度没识别,实际可能是刀具尺寸超出可加工空间导致。
阅读文章 →自动编程新建坐标输出 G53,想输出 G54 怎么处理?
程序单或后处理界面里显示“机床坐标”或“MCS”,本质上都指向加工坐标相关含义。不同版本或模板显示文字可能不同,通常不影响实际输出,关键仍是确认 MCS、夹具偏置和后处理输出一致。
查看答案 →