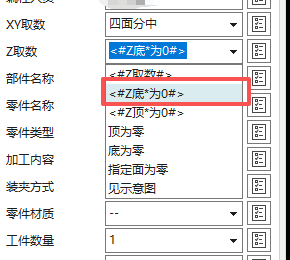
零件自动编程怎样加工第二面?
零件自动编程需要加工第二面或多面时,不是简单再点一次单面加工,而是应切换到多面(多 MCS)模式,并配置方位模板,让每个加工方位对应正确的毛坯、刀轴和方位名称。
查看答案 →
零件自动编程需要加工第二面或多面时,不是简单再点一次单面加工,而是应切换到多面(多 MCS)模式,并配置方位模板,让每个加工方位对应正确的毛坯、刀轴和方位名称。
查看答案 →

中文显示乱码或变方框时,要同时检查 NX/UG 用户默认设置里的制图标准字体、NX 字体,以及外部文本文件的字体和编码。修改字体后通常需要重启 NX/UG。
查看答案 →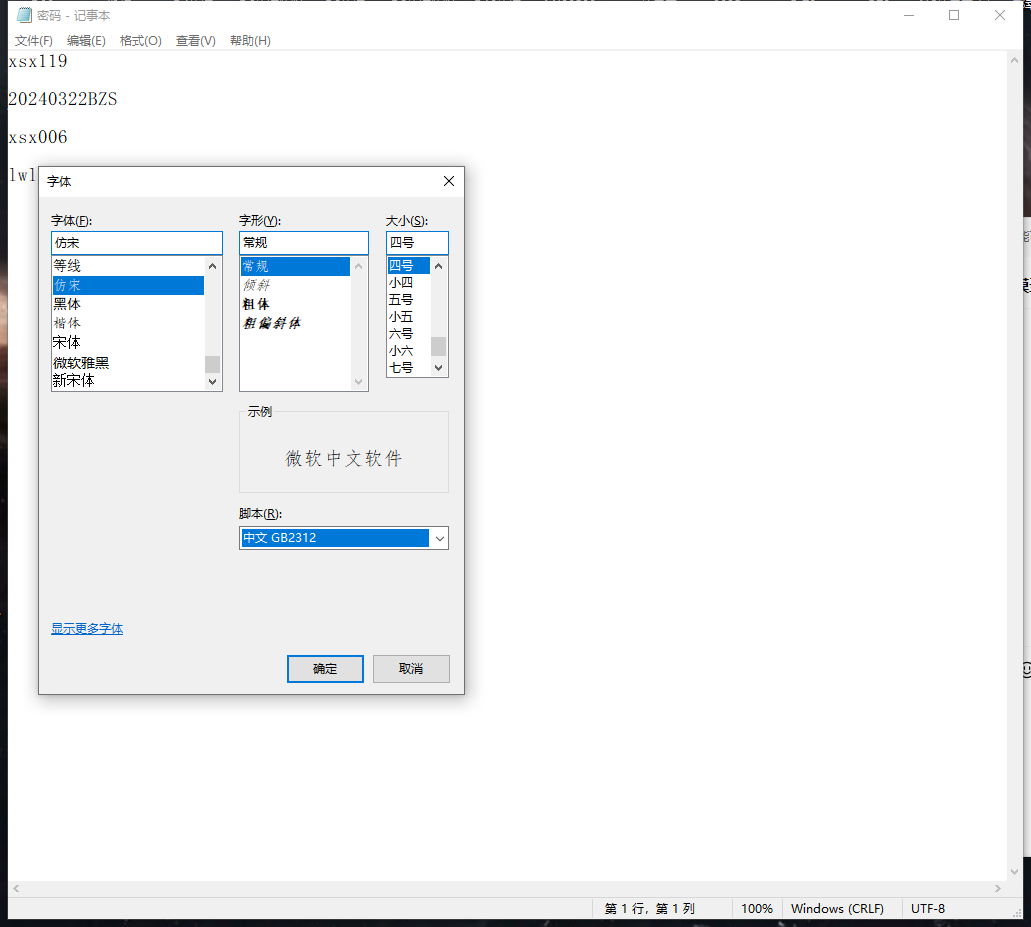
程序单模板不习惯时,可以从 Excel 程序单模板入手修改。通常是单元格、字段、标题、布局和公式的调整,修改前应先复制备份,再按教程或现有模板逐项验证。
查看答案 →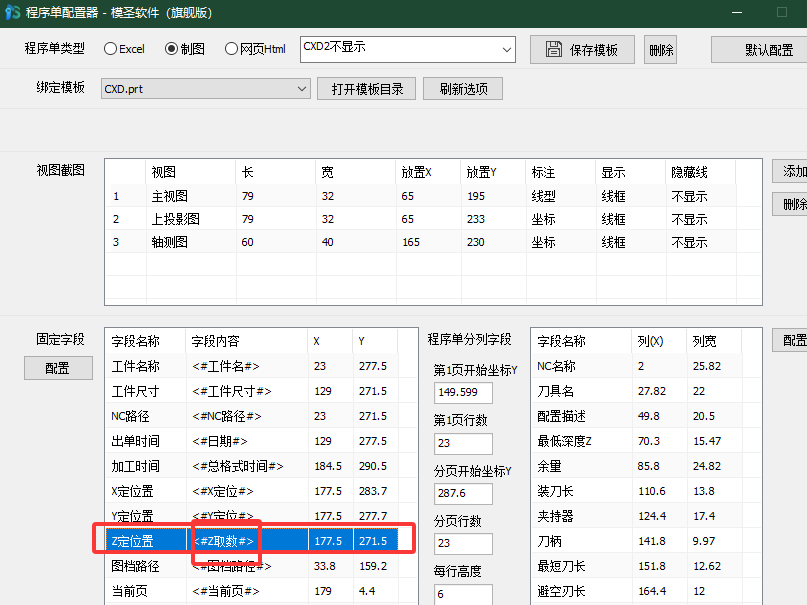
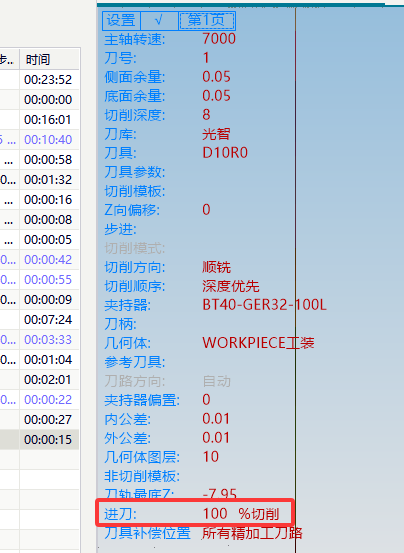
后处理前提示转速为 S0、进给未修改时,先检查工序里的转速和进给参数。自动编程生成刀路后仍需要确认模板、刀库和切削参数是否完整,默认设置不代表可以直接安全后处理。
阅读文章 →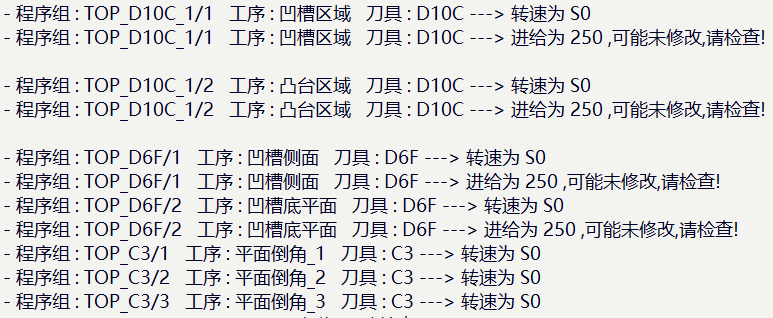
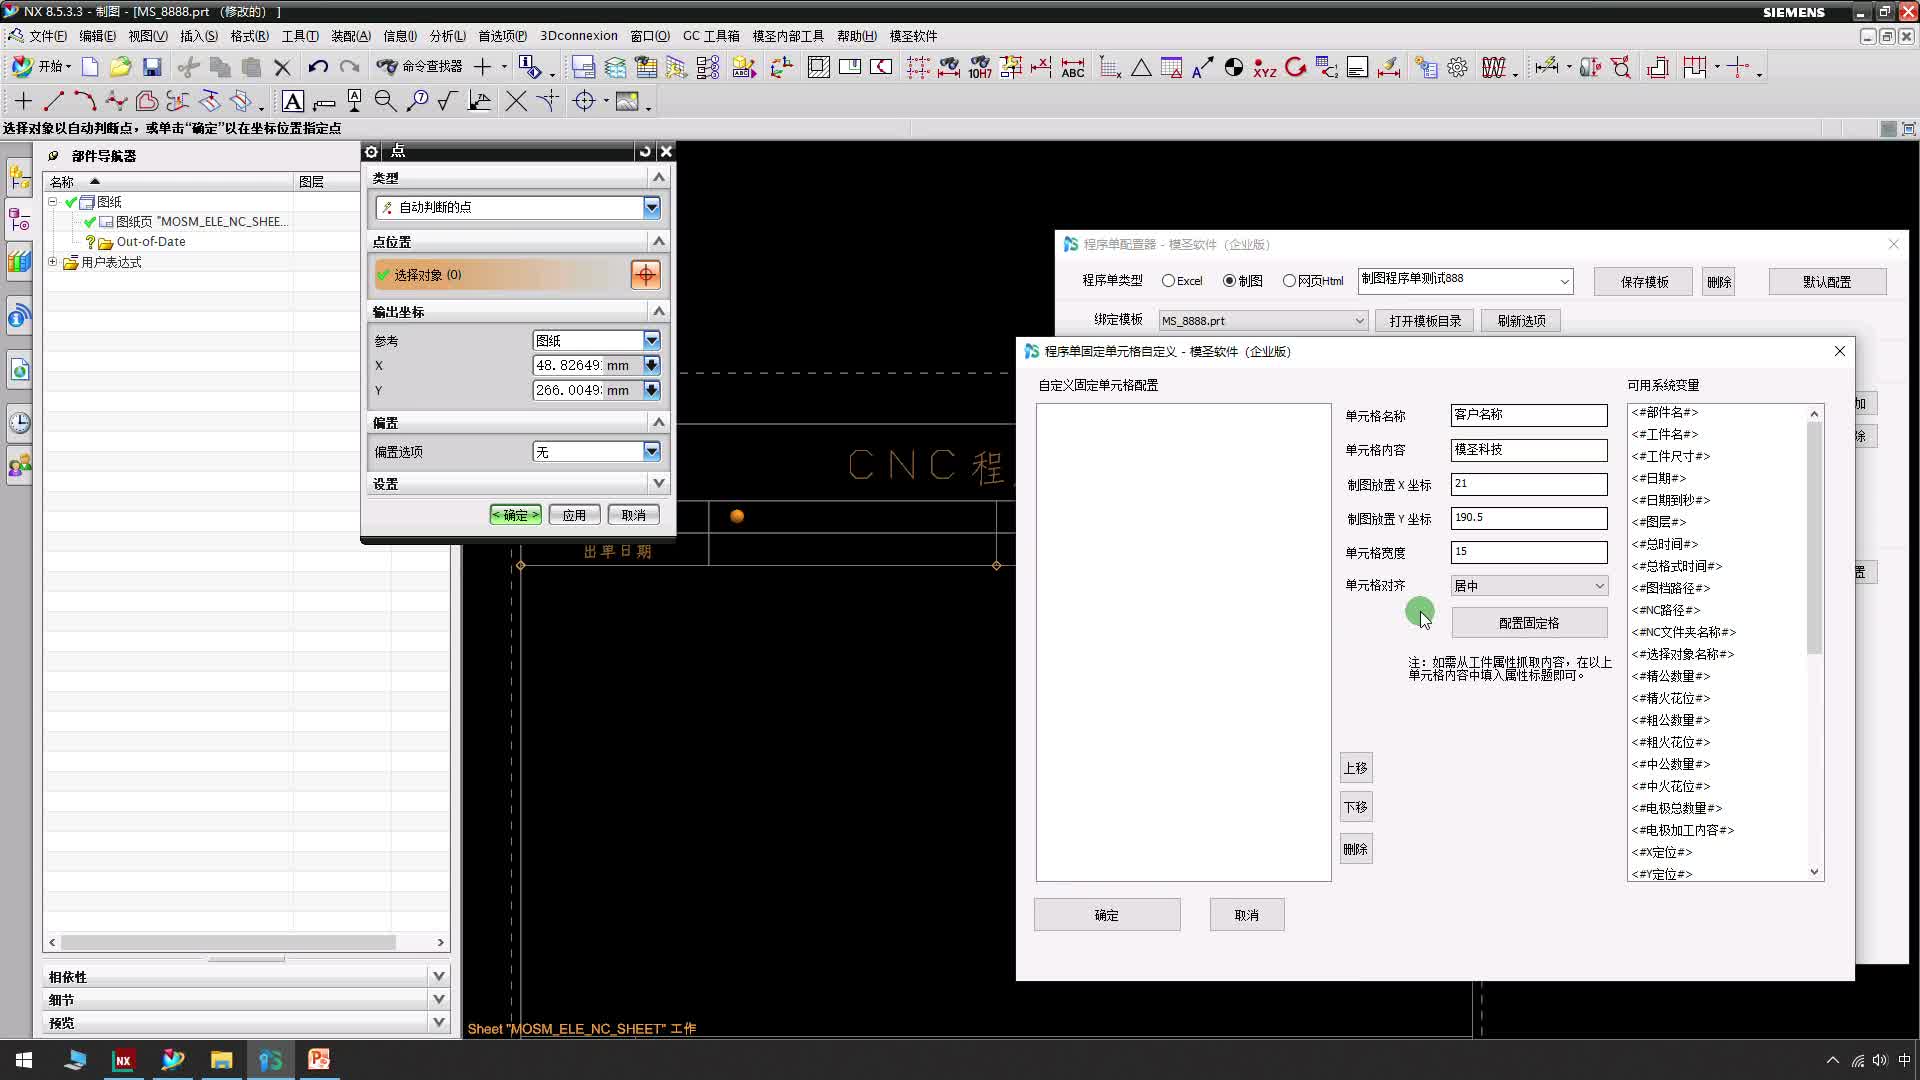
程序单内容位置、列宽或子体显示错乱时,应检查实际使用的后处理程序单模板,在模板设置中找到对应字段的坐标点和宽度并重新填写。不同后处理正常与否,通常和模板配置是否一致有关。
查看答案 →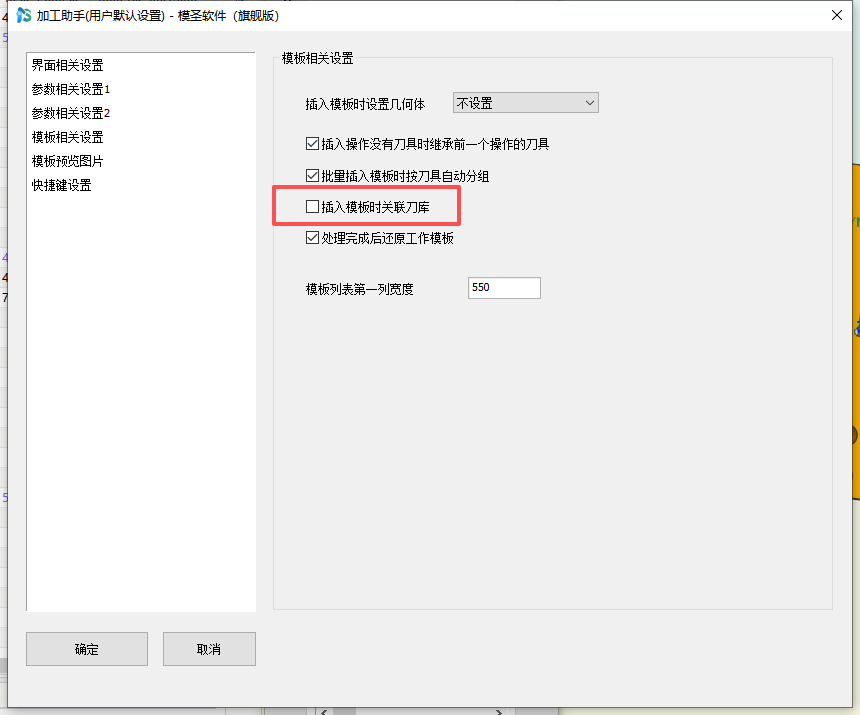
程序单里 Z 坐标、Z 取数或工件厚度显示不对时,先检查后处理与程序单配置中的 Z 取数变量。若改了某个模板项但输出仍是顶为零,通常是修改的位置没有对应到当前正在使用的程序单模板或字段。
查看答案 →