零件自动编程生成 G41 工序的配置要点
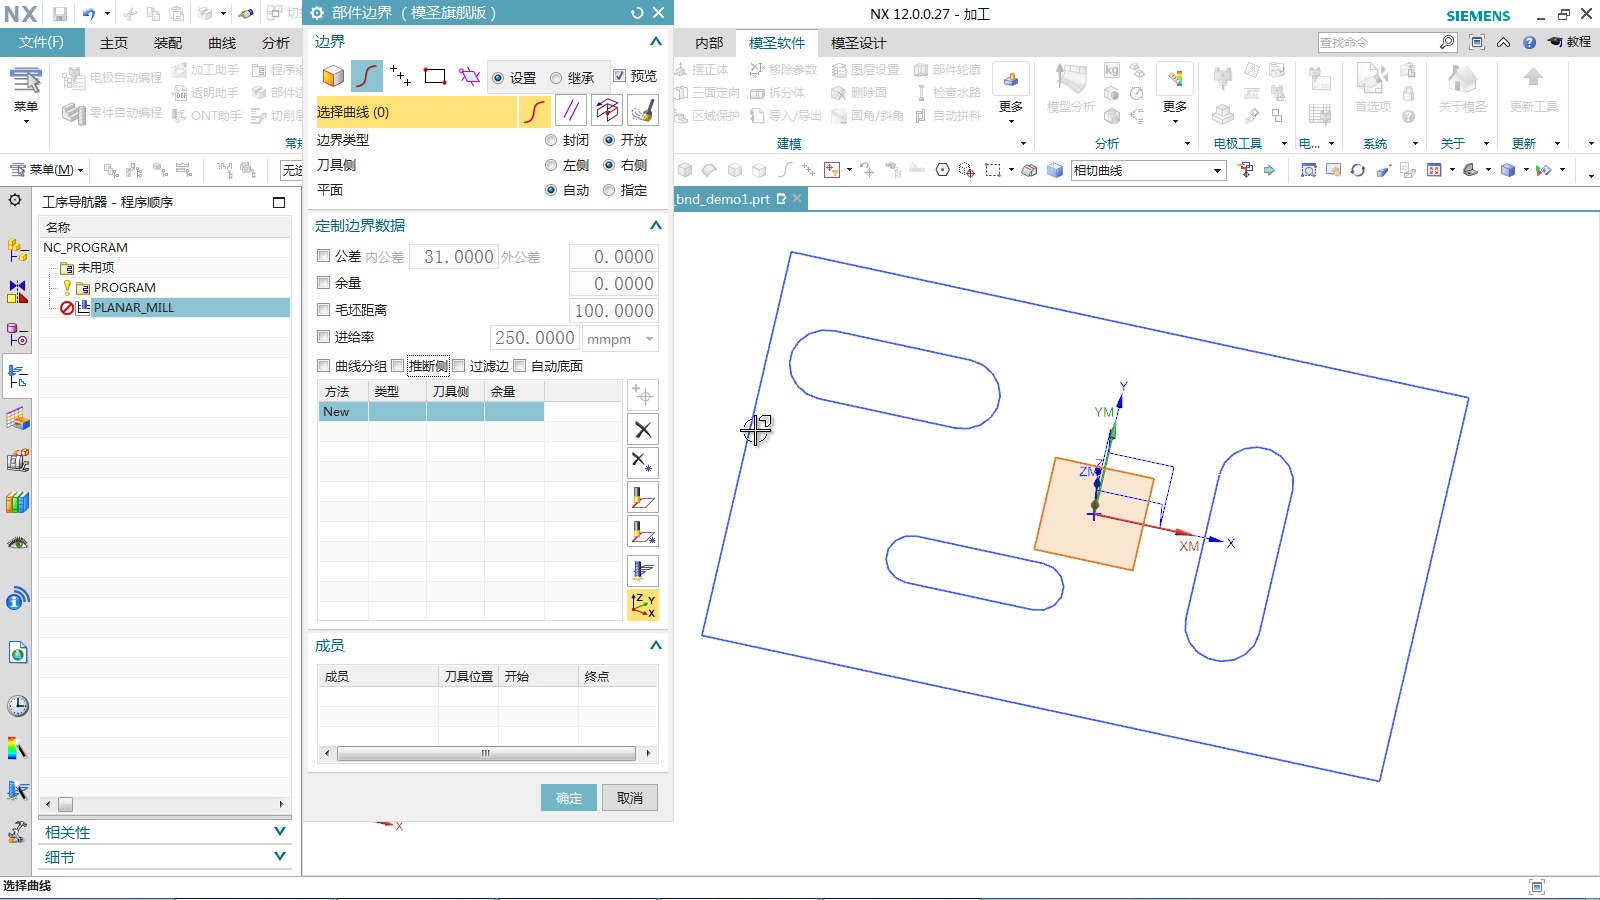
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →
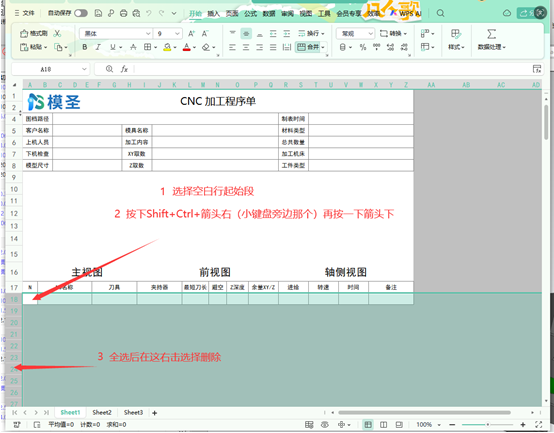
程序单中同一把刀多次出现时,可以在程序单默认配置里尝试启用自动换刀程序单合并相关参数,让相同刀号或刀具按规则合并,并结合最长刀长相关选项处理。
阅读文章 →
页签里不一定能直接放一段快捷键操作,但可以通过功能 ID 调用部分命令。程序视图、几何视图、刀具视图等命令可在 NX 定制或快捷键设置中查找对应 ID,再用于页签或工具条配置。
阅读文章 →常规 NX 加工编程需要摆正、创建刀具、几何体、操作、设置切削参数和非切削参数,再生成刀路、检查和后处理。模圣软件主要用于把这些步骤中的重复设置变快。
查看答案 →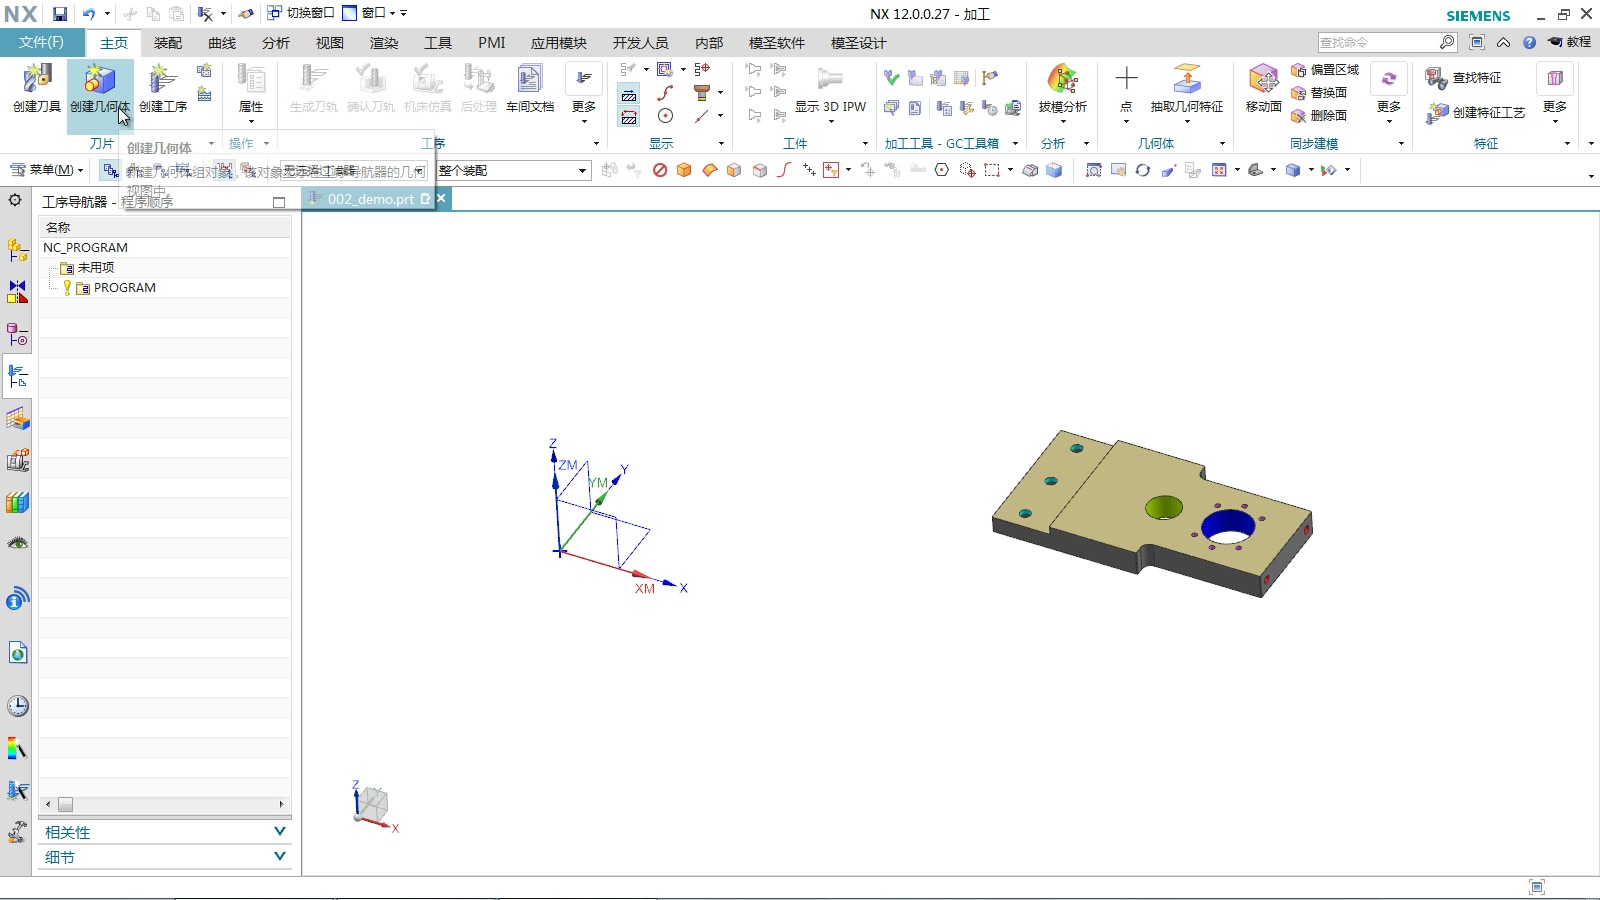


模板中的刀号不一定会直接作为最终刀号继承。若刀号从刀库继承,应在刀库里把对应刀具的刀号设置好;即使模板刀号为 0,也可以通过刀库刀号带出正确结果。
查看答案 →