“模板异常”的搜索结果
找到 409 条内容程序单 Z 坐标或工件厚度取数不对,先检查哪个位置?
程序单里 Z 坐标、Z 取数或工件厚度显示不对时,先检查后处理与程序单配置中的 Z 取数变量。若改了某个模板项但输出仍是顶为零,通常是修改的位置没有对应到当前正在使用的程序单模板或字段。
查看答案 →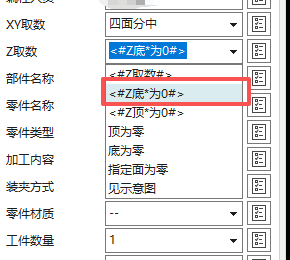
“清理”功能避免程序组展开的操作顺序
复制刀路、套用旧刀路或换文件后出现奇怪报警时,可以先用清理功能清理无效对象、边界、切削区域、文本、刀具长度等数据。清理前建议备份当前文件,清理后再重新生成刀路验证。
阅读文章 →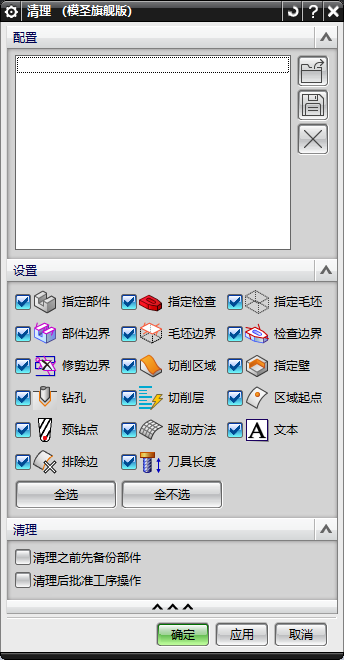
后处理输出文件没有后缀名怎么办?
后处理输出不想带后缀时,可以在后处理扩展名或后缀设置中勾选相关选项,并把后缀输入框留空。M99 子程序等场景如果不想带后缀,也可通过后处理后缀配置实现。
查看答案 →
自动编程生成的刀具号和刀库不一致,应该先查什么?
复制刀具、改刀具名称或改配置后,必须复核刀具直径。刀具名称像 D10 不代表直径一定是 10,程序头、程序单和刀具列表里的直径都要检查。
查看答案 →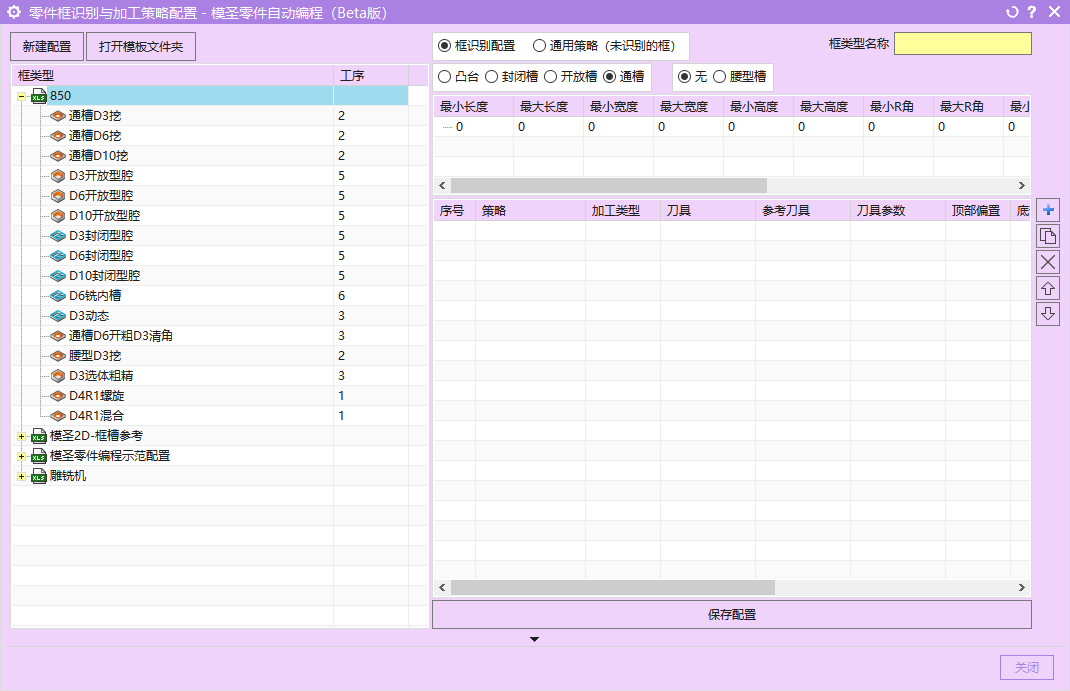
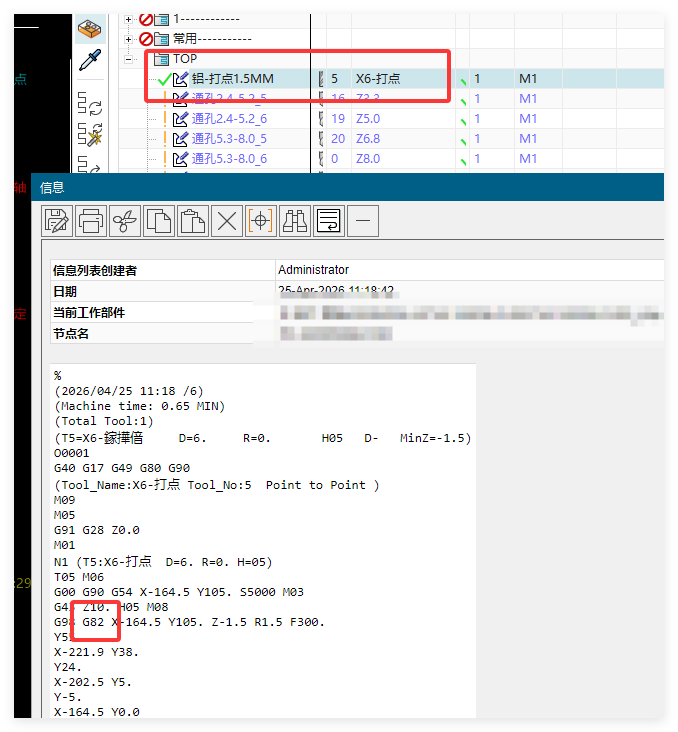
程序单出现总时间和单条程序时间混在一起,先检查什么?
程序单时间需要比 NX/UG 计算时间增加时,可在后处理程序单设置或默认设置中调整加工时间倍数。输出时要区分程序时间和按比例换算后的实际时间。
查看答案 →
刀号或刀具参数没有按刀库同步,应该检查什么?
刀号或刀具参数没有按刀库同步时,重点检查模板名称、刀库关键字和对应配置是否一致。配置中的自动规则、刀具参数和侧面余量等项要指向正确的刀库同步方式。
阅读文章 →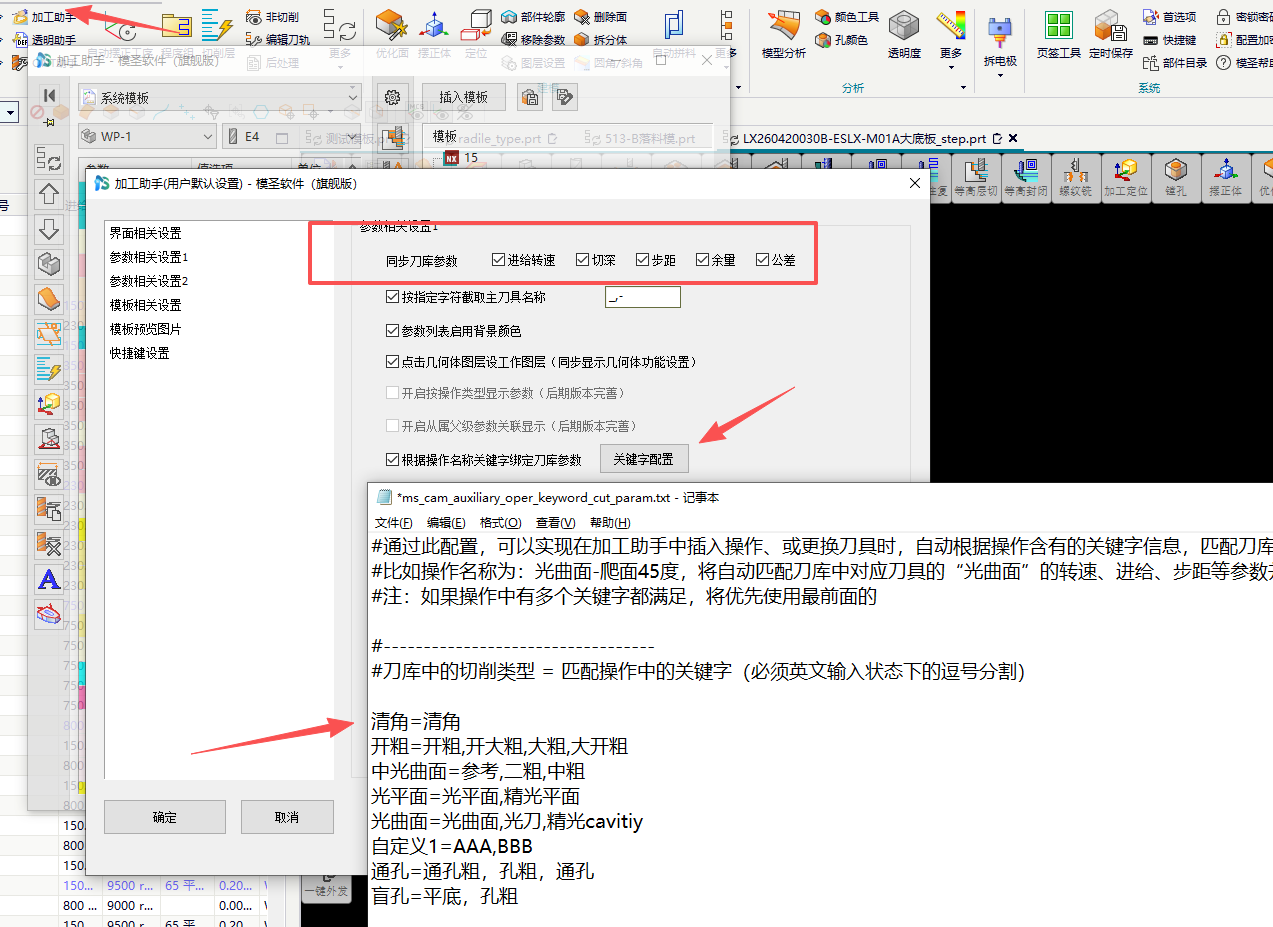
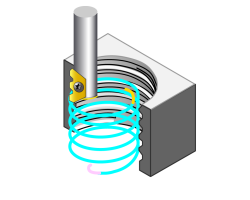

铣螺纹或铣牙时,可以用孔铣还是专门铣牙命令?
螺纹铣刀刀路看起来乱扣时,要检查刀具刃长、牙距、轴向步距和连续切削选项。三牙螺纹铣刀尤其要确认刃长设置和实际刀具一致,必要时按单牙方式或分段策略验证。
查看答案 →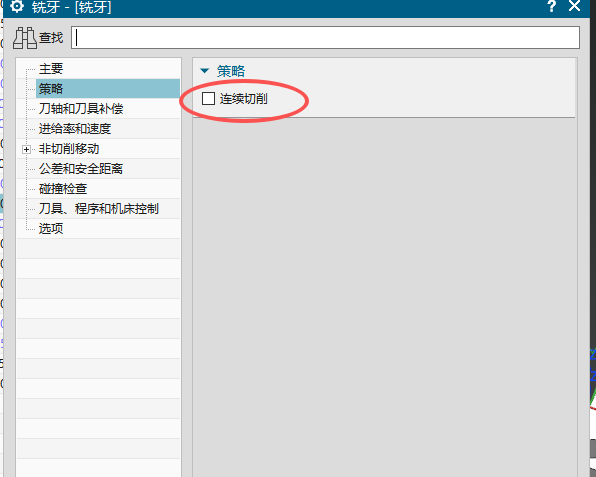
通槽没有底面时毛坯厚度识别不到怎么办?
底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
阅读文章 →