“刀库刀具”的搜索结果
找到 444 条内容
计算最短刀长后为什么有些刀没有结果?如何批量添加夹持器?
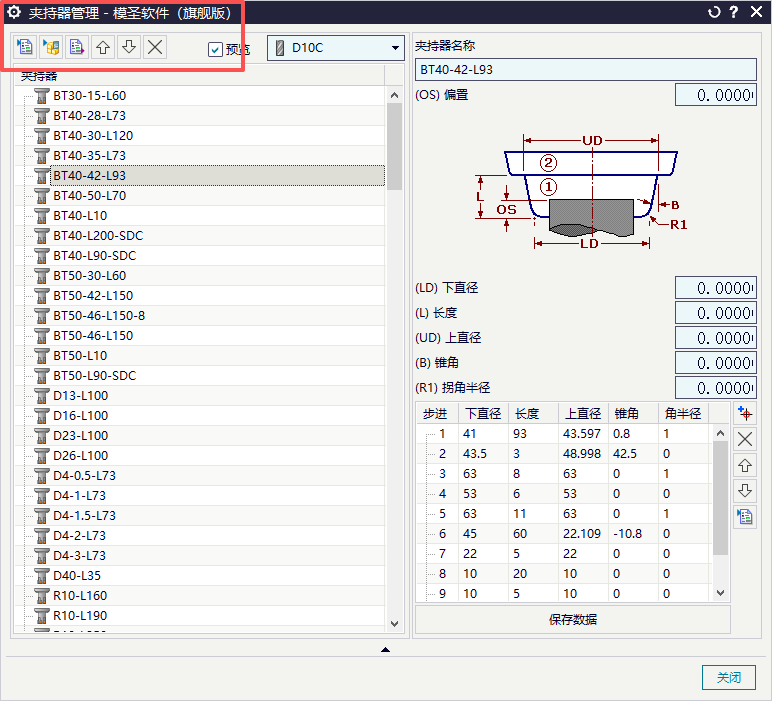
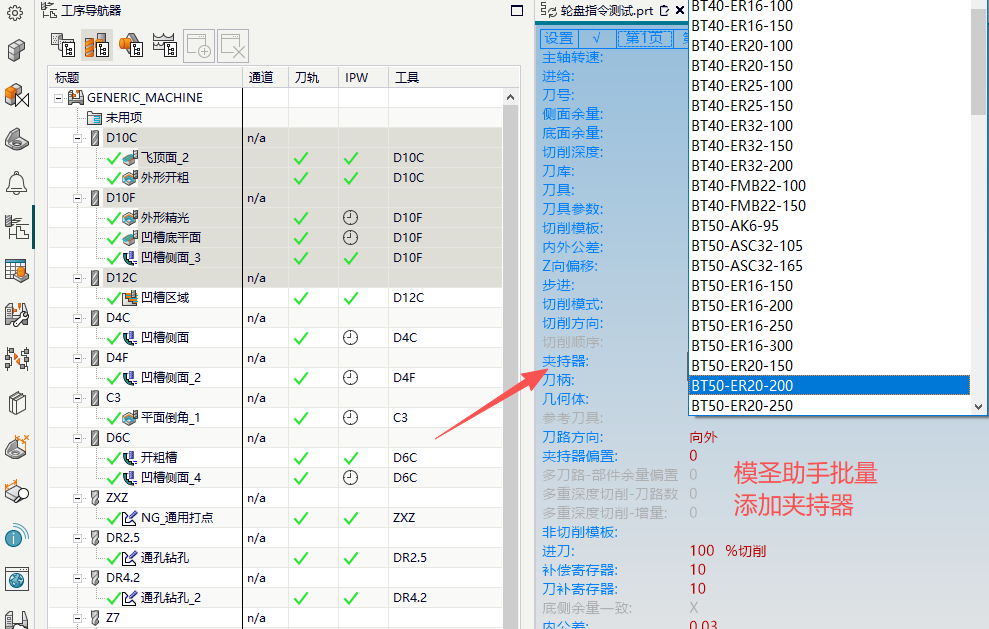
自动编程、刀路预览或程序单需要识别夹持器时,夹持器应从模圣刀库/夹持器体系中添加。只在普通模板或 NX 自带位置设置夹持器,不一定能被模圣算法或程序单字段读取。
查看答案 →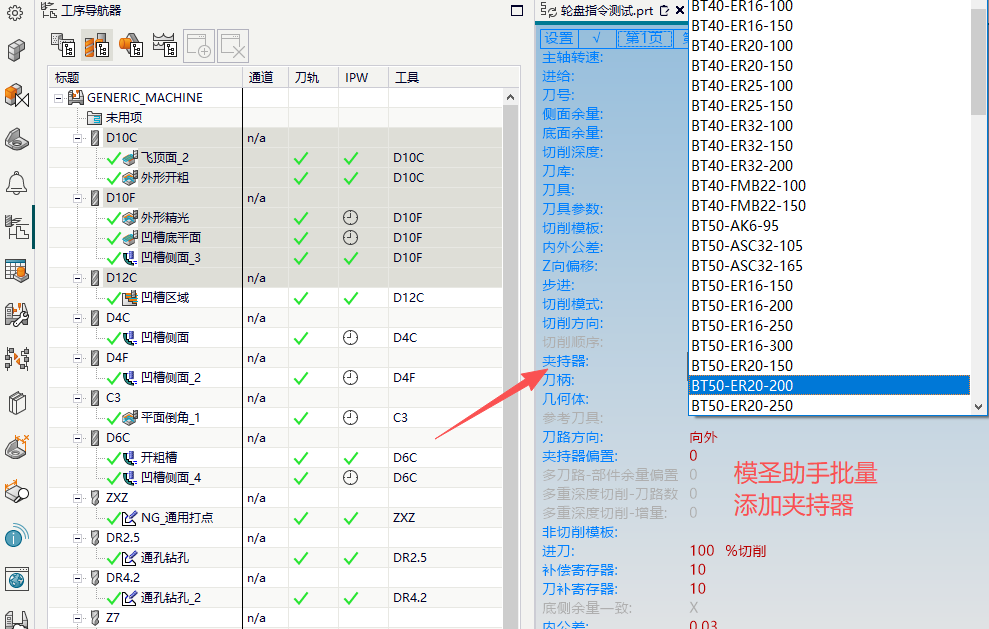
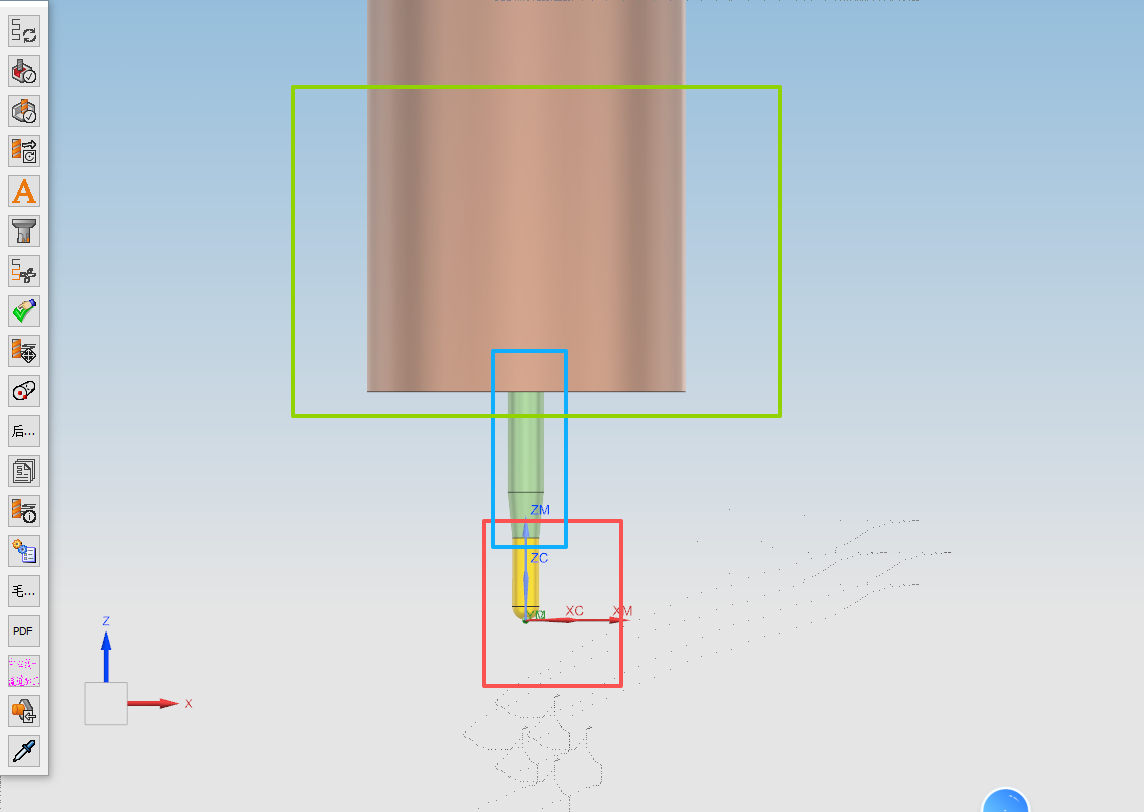
程序单想显示刀柄直径或刀柄长度怎么办?
程序单涉及相同刀具的刀长时,通常会按最长刀长理解和输出;但如果同一把刀被分散到不同视图、不同分组或不同程序组,操作者仍可能看漏。必要时可用刀具视图或合并方式出单,减少重复刀具信息分散。
查看答案 →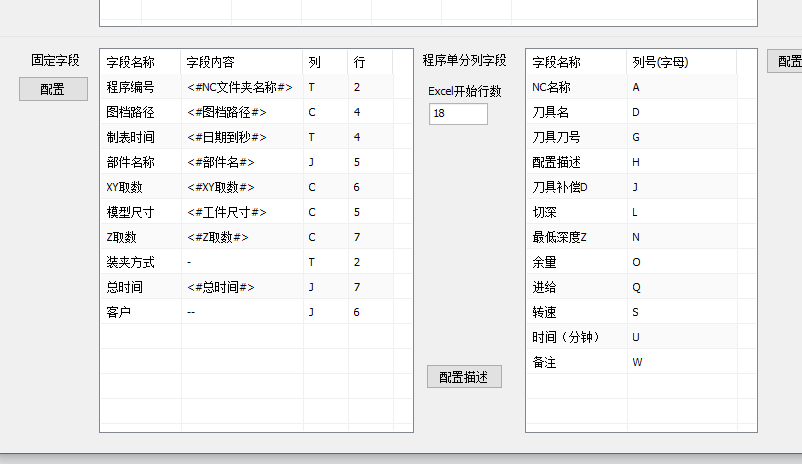
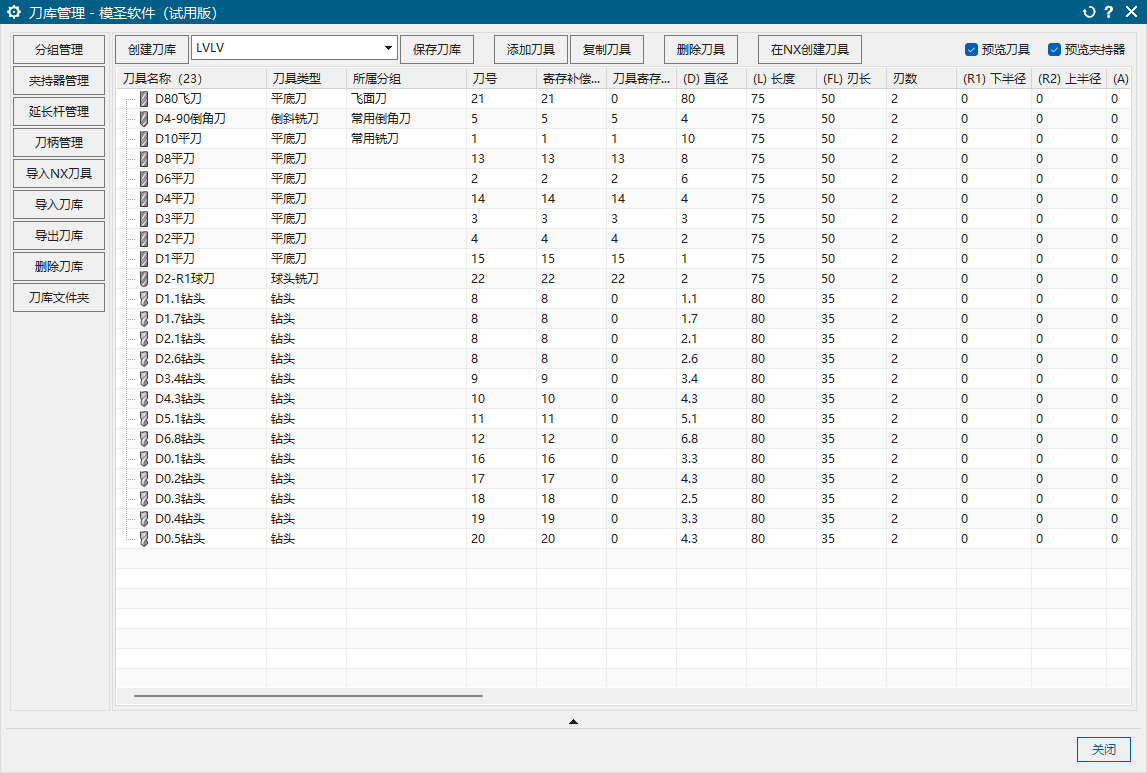
.ms 文件不能直接当普通文件打开修改
.ms 文件通常不是给用户直接打开编辑的普通文档。如果目的是维护刀库,应在模圣刀库功能或加工助手中添加刀具名称,再同步刀具参数,而不是直接打开 .ms 文件。
查看答案 →产品自动编程配置不能直接照搬,应按自身工艺调整
自动出刀路配置与材料、机床、刀具库、加工习惯和质量要求有关。现成配置可以作为学习参考,但不能直接认定适合所有产品,应按自身工艺逐项修改和验证。
查看答案 →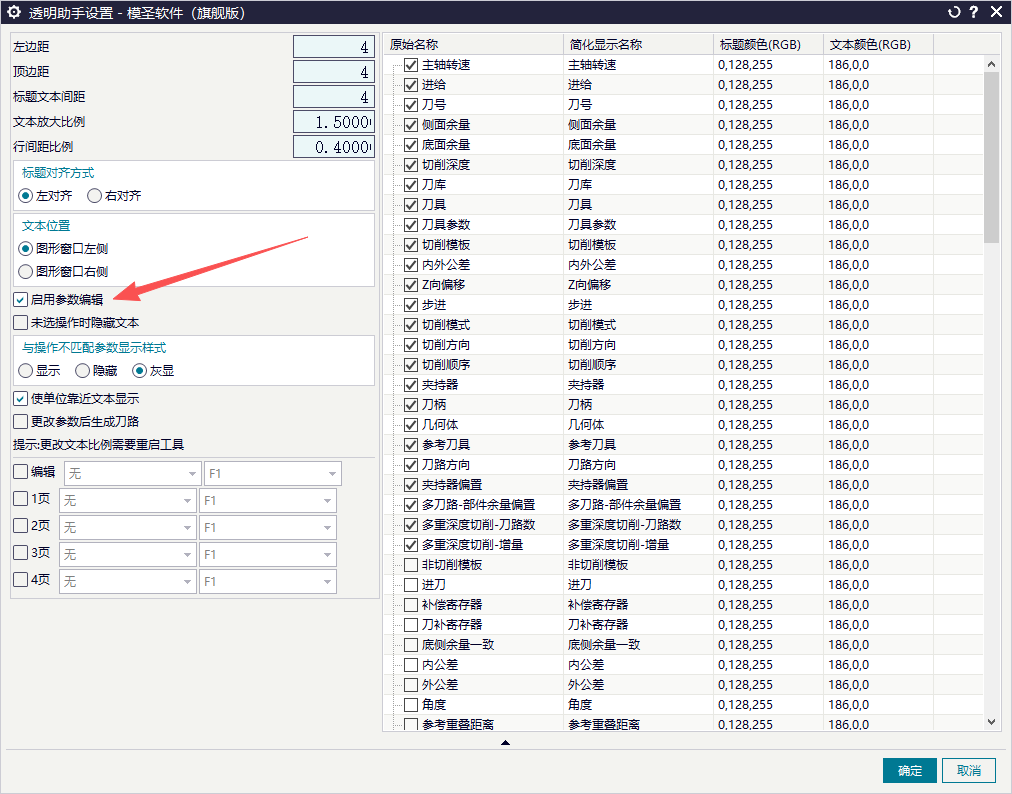


非标刀具与自定义刀具的模板调用方法
刀库不支持的异形刀具可先在 NX 建模,保存刀具实体并放入加工模板,后续通过识别实体或模板调用;不必强行按普通平刀建立。 没有现成非标刀具模型时,可以先自画外形,再识别并保存刀具模板。
阅读文章 →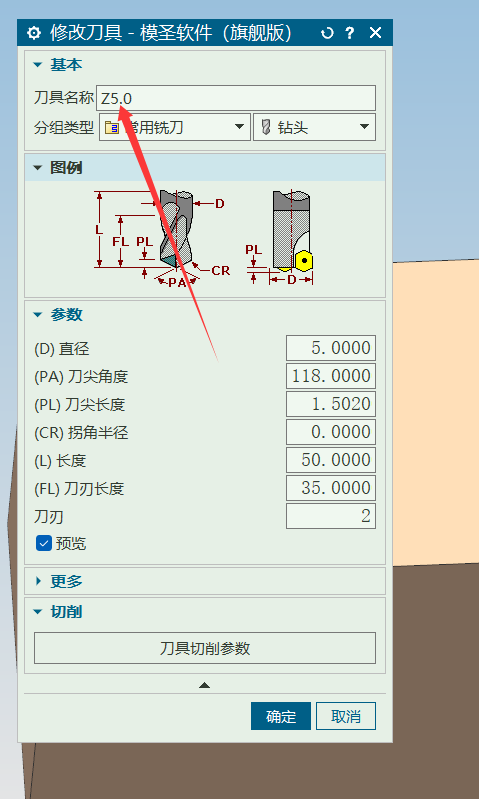
模圣刀库和 NX 加工数据库都能管理参数,但维护思路不同
NX 加工数据库可以按材料、切削方法绑定参数;模圣刀库更常用于模板调用和刀具参数同步。实际维护时可按材料和余量拆行,例如 45 粗、铝件粗加工等,避免所有材料混用一套参数。
查看答案 →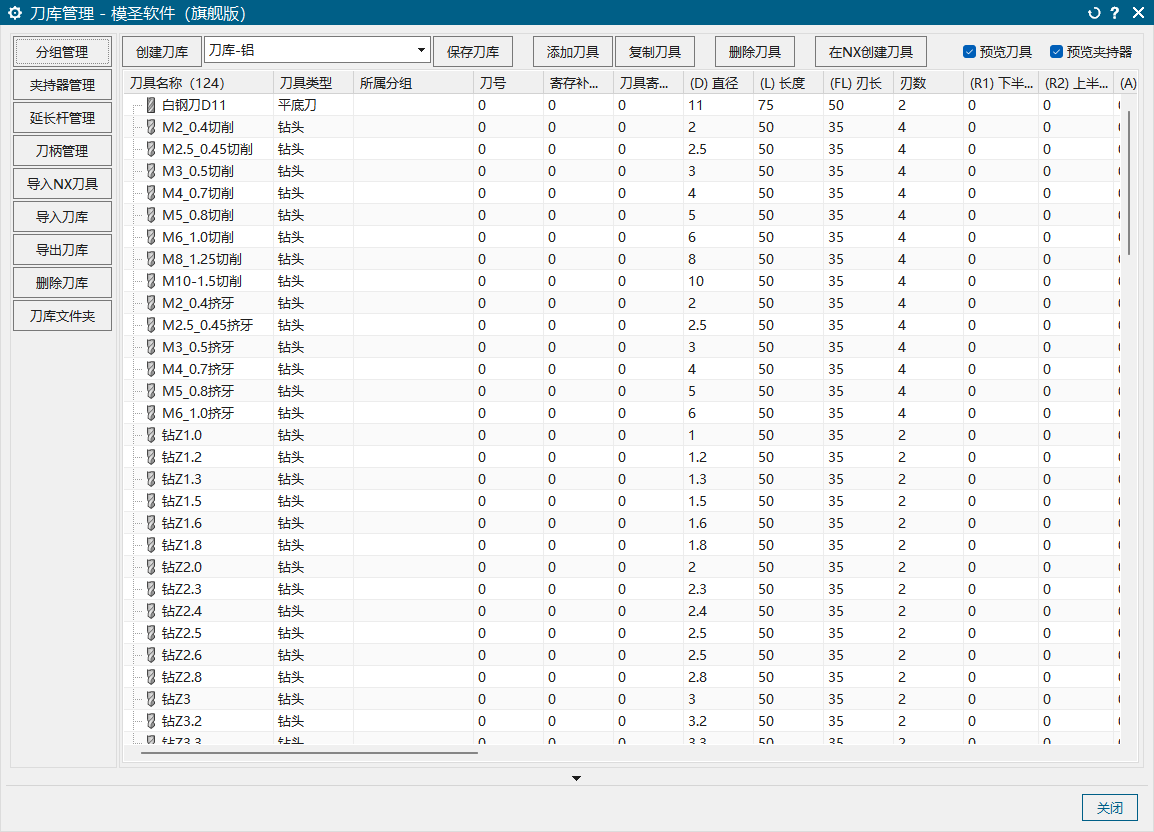
刀库只同步转速进给,不同步切深时怎么办?
从刀库同步参数时,如果只有转速、进给生效,而切深、步距、余量、公差没有同步,通常要检查加工助手的同步刀库参数勾选项。插入模板场景还要确认“插入模板同步刀具切削参数”和切削参数关键词配置。
查看答案 →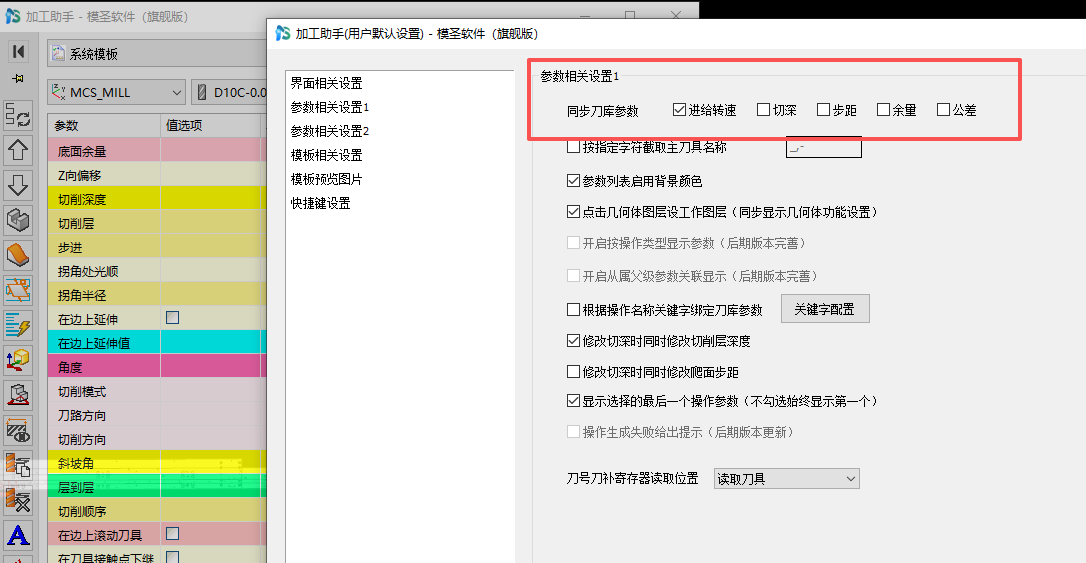
刀库类型 ID 对参数有影响吗?
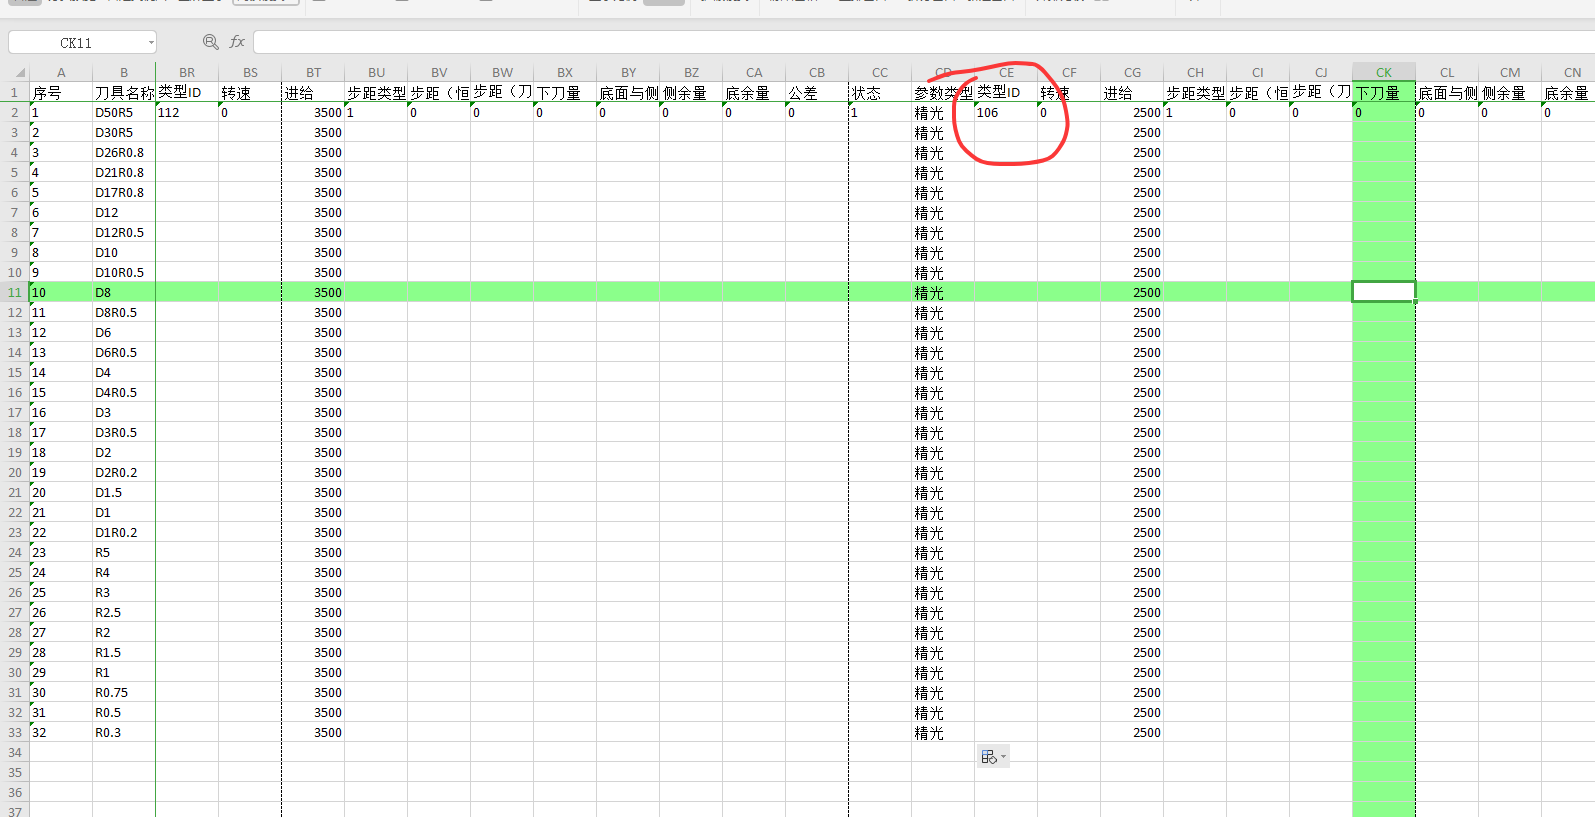
刀库类型 ID 可理解为工艺或参数类型的编号,用来把刀具参数按开粗、半精、精光等类别分组。编号不一定需要全部相同,常见做法是按加工类别分段,例如开粗 101、半精 102、精光 106 等,后续参数匹配更清楚。
阅读文章 →