
“生成刀路”的搜索结果
找到 543 条内容标准件适合自动编程,复杂或异形件更适合页签与配置组合
自动编程适合规则清晰、配置覆盖充分的标准件;复杂异形件、要求变化多的零件,不宜完全依赖一键生成。更稳的做法是自动编程、页签、工序参数库和人工复核组合使用。
阅读文章 →底壁铣做 2D 外形全开时,先区分选壁、选底和厚度关系
底壁铣用于外形全开时,不是所有区域都按选底处理。外形类区域通常按壁或部件轮廓控制,槽类或有明确底面的区域再按底面处理,并结合底面厚度确认刀路范围。
查看答案 →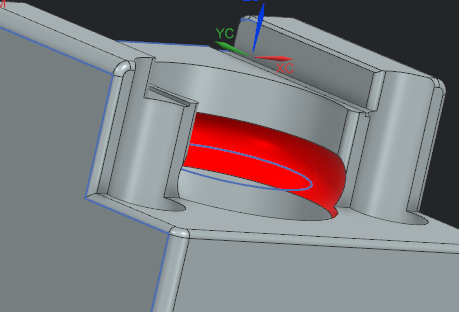
刻字下刀太慢时,优先检查模板进给与安全高度
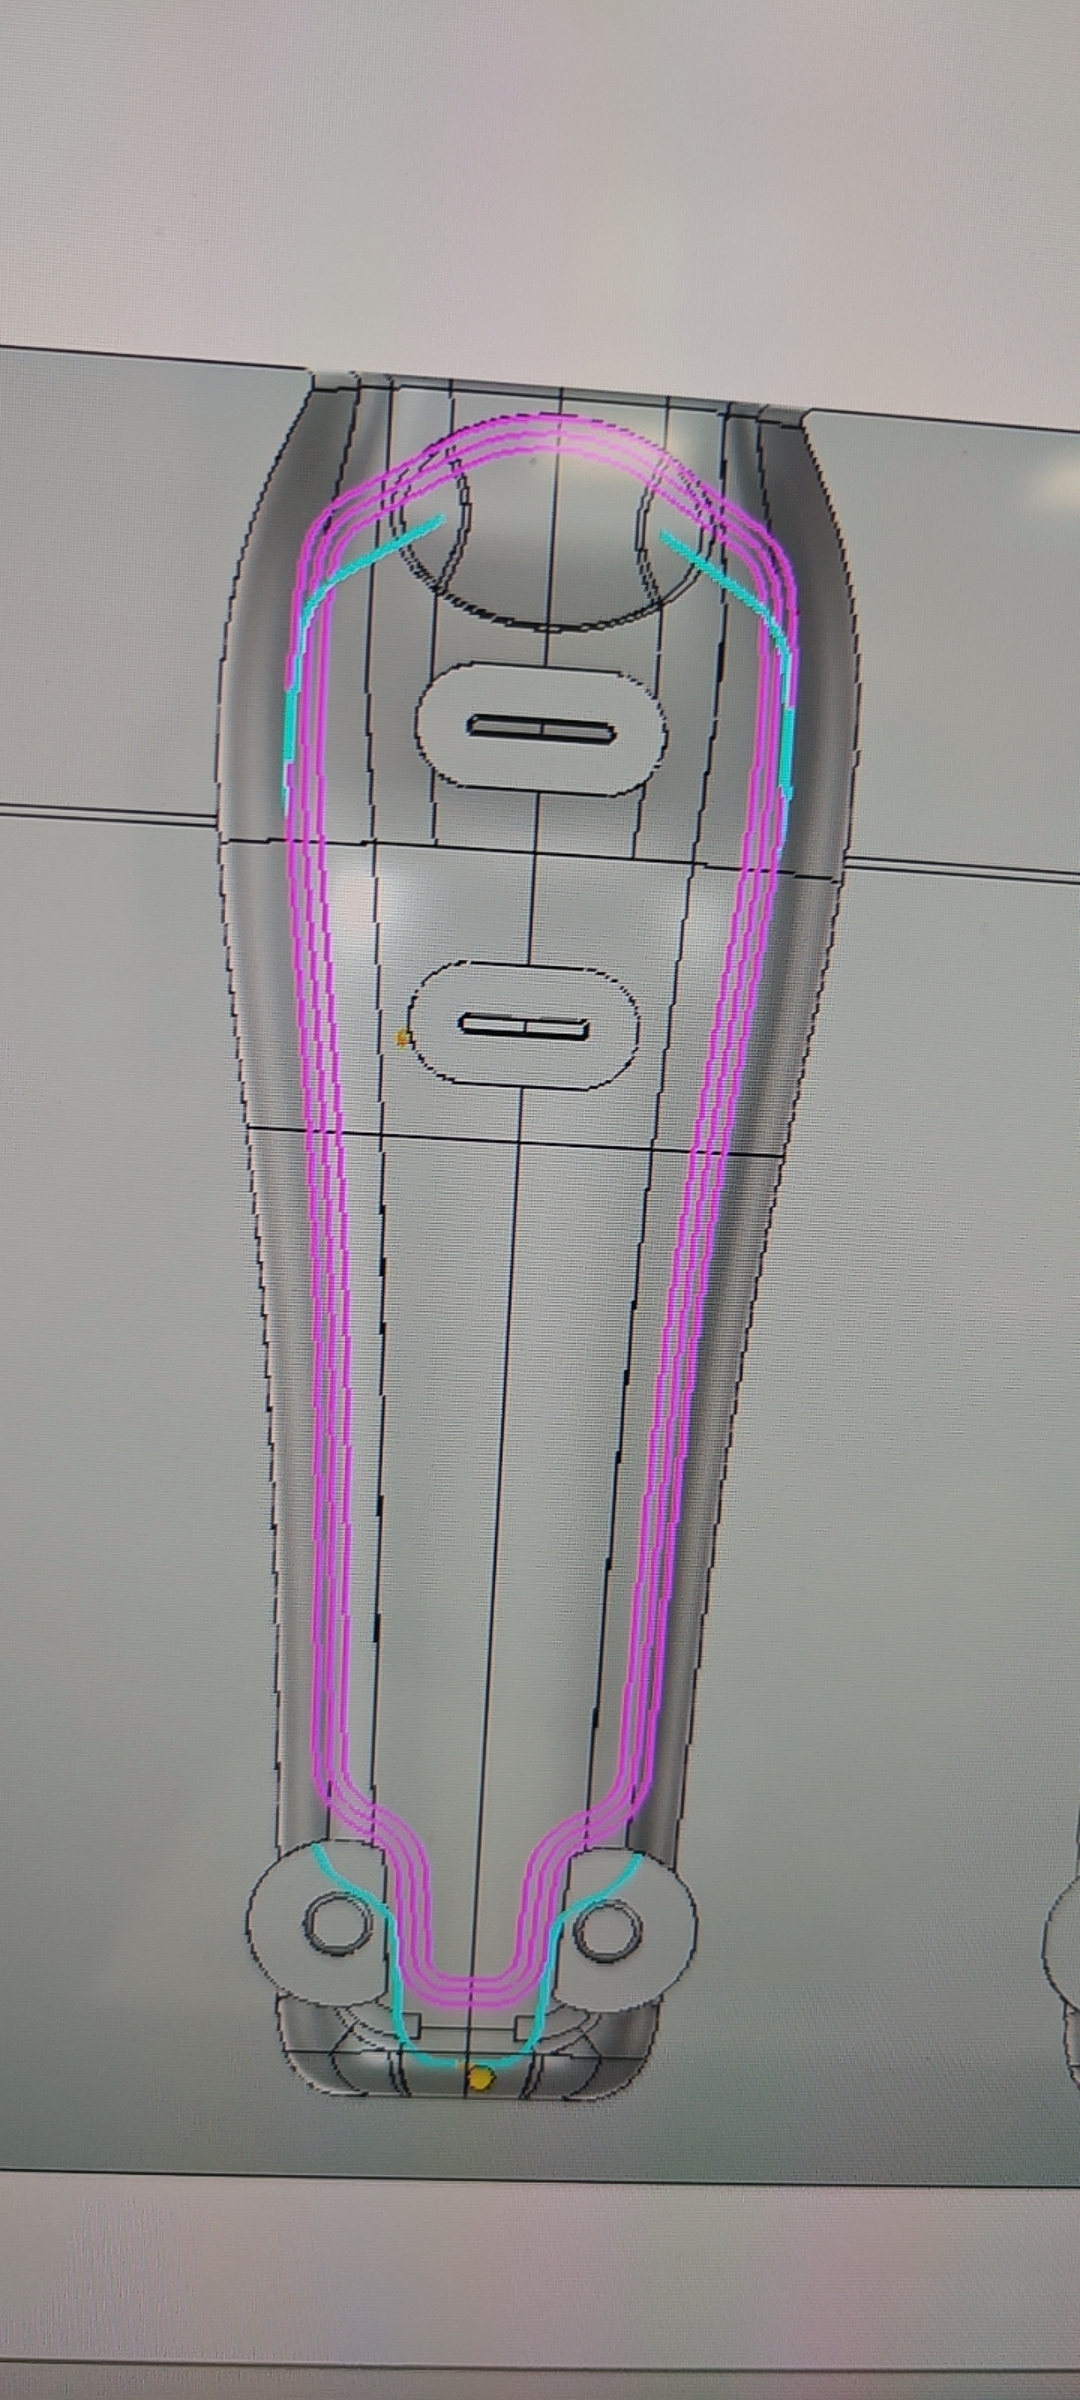
刻字或平面文字加工时,如果下刀动作明显偏慢,需要同时检查模板中的下刀进给、切削进给、安全高度和避让高度。不同模板对下刀和切削进给的控制方式可能不同,调整后必须用小范围刀路验证。
查看答案 →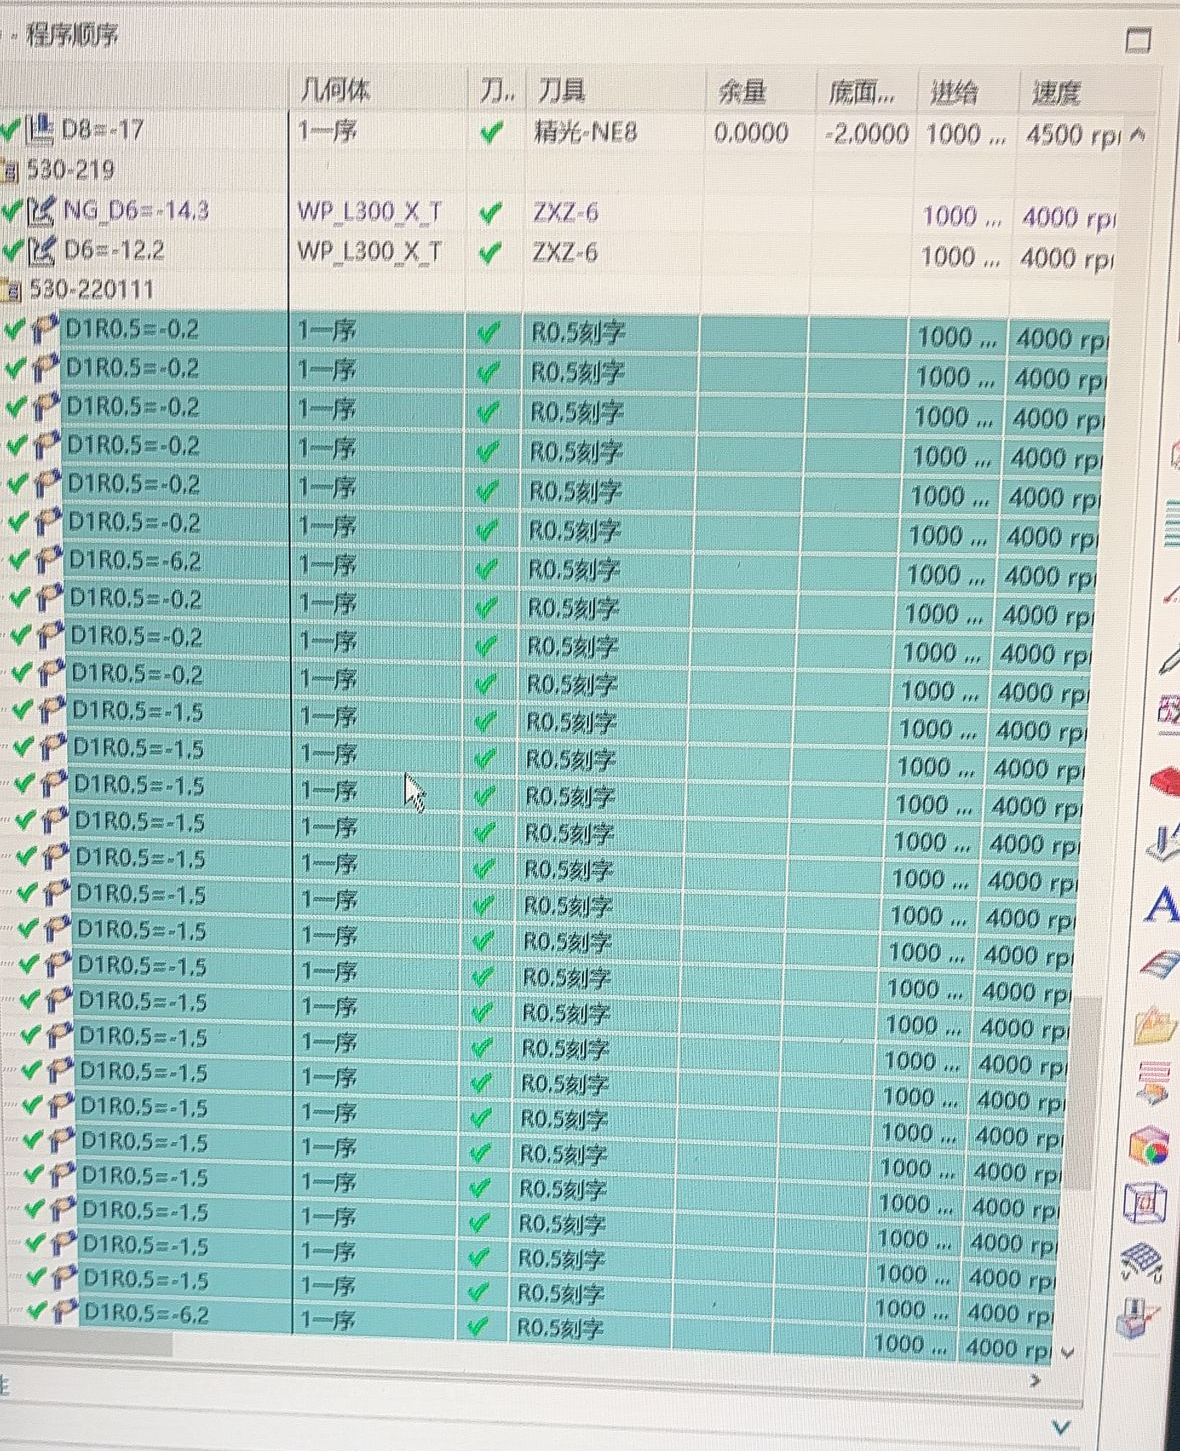
复制体影响刻字曲线时,检查复制关联和隐藏对象
复制实体后,如果刻字抓取的曲线跟着复制体移动,导致刀路位置异常,应检查复制时是否保留关联、曲线是否来自隐藏对象,以及图层中是否存在未显示的原始体。
查看答案 →

手工面铣或破面铣为什么会看到很多杂乱的运行轨迹线?
手工面铣、破面铣中看到很多连接线、运行轨迹或非切削移动时,先判断是刀轨显示方式、非切削移动显示,还是当前工序模板本身的显示配置导致。很多情况下并不是实际切削刀路乱了,而是把运行轨迹一起显示出来了。
阅读文章 →
进退刀参数可以通过非切削移动模板继承吗?
需要让后续工序沿用圆弧进退刀、直线进退刀等非切削参数时,可配置“非切削移动”参数模板。模板设置好后,相同类型工序可按模板继承进退刀参数,减少逐条打开修改。
阅读文章 →